

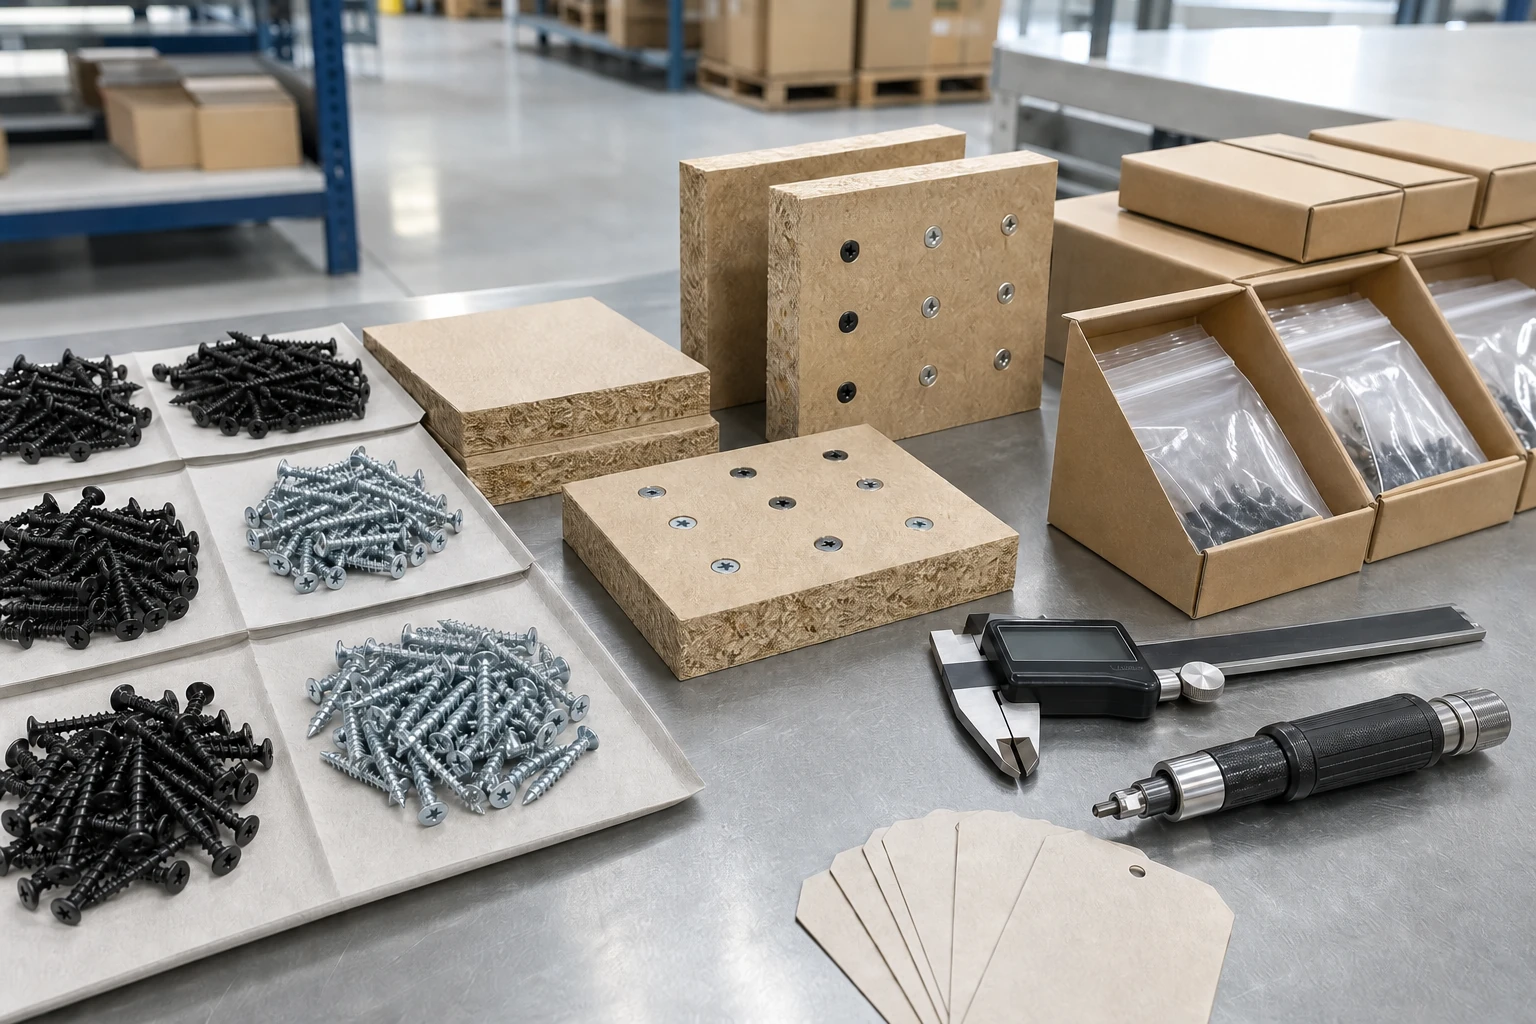
Un fabricante de tornillos para aglomerado debe ser evaluado según si el tornillo, la unión, el embalaje y las pruebas aprobadas se pueden reproducir en el siguiente pedido, y no solo según si la primera muestra parece correcta. El control de pedidos comienza cuando el comprador define la aplicación y los datos de referencia antes de negociar el suministro habitual.
ProAirNails recomienda establecer un vínculo entre tres puntos: muestra aprobada, primer lote de producción y lote de reorden. Este vínculo utiliza los mismos identificadores, medidas, condiciones de accionamiento, cupones de unión y reglas de aceptación, de modo que los cambios se hacen visibles antes de que afecten a la producción del ensamblaje.
Aprobación del anclaje en la junta del mueble
Defina el tipo de tablero, el rango de densidad, el espesor, la orientación de la cara, la ruta del orificio guía, la distancia al borde, la geometría de la junta, el estado de sujeción, el destornillador, la velocidad, la broca, el estado de asentamiento, el ciclo de ensamblaje, la carga prevista y el acabado visible. Un plano de tornillo sin el tablero ni el proceso previstos no puede demostrar la idoneidad de la aplicación.
Lo que debe reproducir un fabricante de tornillos para aglomerado
La reproducción abarca más que la longitud y el diámetro totales. Incluye la geometría de la cabeza, el ajuste del hueco, la forma de la rosca, el paso, la punta, la rectitud, la evidencia del material y sus propiedades, el acabado, la limpieza, el comportamiento de accionamiento, el embalaje en tiras o a granel, el recuento, la identificación de la etiqueta y la trazabilidad del lote, según lo exija el contrato de compra.
Congele la línea base en cuatro registros vinculados.
| Registro de referencia | Contenido | Lo que protege |
|---|---|---|
| Registro del producto | Dibujo, especificación, código de artículo, documentos aprobados | Identidad de orden inequívoca |
| Registro de medición | Dimensiones en bruto, métodos, ubicaciones, imágenes | Comparación de distribuciones |
| Registro conjunto | Tablero, piloto, conductor, asientos, desmontaje y evidencia de brechas | Relevancia de la aplicación |
| récord de la manada | Recuento, embalaje interior, etiqueta, caja y muestra retenida | Trazabilidad de recepción y reordenamiento |
Mide las distribuciones en lugar de un tornillo perfecto.
Muestre en todas las cajas y posiciones del cartón. Registre la longitud total, las características de la cabeza y el hueco, el diámetro del cuerpo, la geometría de la rosca, la punta, la rectitud y las características del acabado utilizando los métodos declarados. Informe el rango y los valores atípicos con el promedio. Un promedio central estrecho puede ocultar una población mixta o con variaciones.
- Asigna a cada tornillo medido su caja de origen.
- Conserva las lecturas originales y repetidas.
- Fotografía puntos, hilos o huecos inusuales.
- Separe los daños causados por la manipulación de las observaciones de producción.
- Conserve los tornillos de comparación de cada lote aprobado.
Construir una ventana de unidad en la junta representativa
Utilice el diámetro y la profundidad del piloto de producción, el método de limpieza, el destornillador, la broca, la velocidad, el ángulo, la sujeción y la regla de parada. Pruebe una escalera de ajuste para identificar condiciones de sobreimpulso, aceptación, sobreimpulso y desgaste. Registre el comportamiento inicial, el deslizamiento, el asentamiento, el abultamiento de la tabla, la división, la separación de la junta, el desgaste y la evidencia de remoción.
Compare la muestra, el primer lote y el pedido repetido en una sola página.
| Comparación | Prueba verde | Señal de escalada |
|---|---|---|
| Identidad | El artículo, el lote, la etiqueta y los documentos permanecen vinculados. | Designación ambigua o modificada |
| Dimensiones | La distribución se mantiene dentro de los criterios acordados. | Cambio, nuevos valores atípicos o población mixta |
| Conducir | La ventana de proceso y el patrón de defectos permanecen estables. | Ventana más estrecha o nuevo modo de fallo |
| Articulación | Comparación de asientos, espacios, desprendimientos y resultados retenidos | Cambios en los resultados de la aplicación |
| Embalaje | Coincidencia de recuento, protección, etiquetas y estado de la caja | Daños, confusiones o falta de trazabilidad |
Utilice el torque como evidencia, no como base para toda la decisión.
La página oficial de la norma ISO 16047:2005 aborda las pruebas de par/fuerza de apriete para fijaciones roscadas en condiciones específicas. No reproduce fallos en tableros de partículas, residuos en orificios guía, geometría de juntas de muebles ni deslizamientos del destornillador, por lo que los datos de par deben vincularse a pruebas representativas del tablero.
Comprender el límite entre aceptación e inspección
La página de la norma ISO 3269:2019 describe la inspección de aceptación por parte del comprador cuando no existe un acuerdo previo o se disputa la conformidad, con exclusiones y limitaciones específicas. El ensamblaje de alto volumen, las aplicaciones especiales y la trazabilidad avanzada deben acordarse antes de realizar el pedido, en lugar de dejarse a un procedimiento de resolución de disputas.
Hacer que el control de cambios sea específico para cada negocio.
Defina los cambios que requieren notificación o recalificación: material, origen del alambre o la pieza en bruto, herramientas de conformado, laminado de roscas, tratamiento térmico, recubrimiento, lubricante, herramientas de ranurado, clasificación, subcontratista, planta de producción, método de inspección, embalaje o etiquetas. Indique el plazo de notificación, las pruebas, la cantidad de muestras y quién puede aprobarlas.
Flujo de evidencia de auditoría en lugar de máquinas itinerantes
Un análisis exhaustivo de un fabricante de tornillos para aglomerado abarca desde la especificación de compra hasta la identificación del material, la configuración, los controles en proceso, el control de no conformidades, la inspección final, el embalaje, la liberación, la reclamación y la muestra de retención. La cantidad de equipos o un pasillo limpio no garantizan que las características críticas del pedido permanezcan bajo control.
El precio debe fijarse para el pedido repetido, no para la muestra de exhibición.
Compare el precio con el pedido mínimo, el plazo de entrega, la reserva de capacidad, la contención de defectos, la clasificación, el embalaje, la precisión del recuento, la entrega, la respuesta a la documentación, el cierre de reclamaciones y el coste de una interrupción de la línea de producción. Un presupuesto bajo pierde valor cuando el segundo envío requiere una inspección de emergencia o la reparación de los muebles.
Envíe a ProAirNails una solicitud de cotización sobre reproducibilidad.
Proporcione planos, dimensiones, requisitos de material y acabado, tablero y unión, proceso piloto, destornillador y broca, ventana de accionamiento, carga prevista, demanda anual, patrón de pedidos, embalaje, etiquetas, destino, muestreo, documentos, notificación de cambios y expectativas de reclamaciones. ProAirNails puede hablar sobre tornillos para aglomerado , la gama completa de tornillos , otros productos y muestras a través de la página de consultas .
Limitar lo que demuestra la aprobación de un fabricante de tornillos para aglomerado
Una muestra, auditoría, certificado o prueba conjunta breve no puede garantizar todas las condiciones futuras de lotes, placas, operadores, procesos o servicios. ProAirNails puede respaldar la identificación de tornillos y lotes, mientras que el comprador controla la ingeniería conjunta, las especificaciones, el muestreo, la aprobación del proveedor, el cumplimiento, la seguridad y la liberación de la producción.
Conserve el tornillo aprobado, los datos brutos, el cupón de unión, el registro de empaque, la muestra del primer lote y la muestra de reorden. Vuelva a calificar al fabricante de tornillos para aglomerado después de un cambio acordado en el producto, el proceso, el sitio, la evidencia, el empaque o el riesgo de la aplicación.
Preguntas frecuentes
¿Por qué debería la reordenación formar parte del proceso de calificación?
Muestra si la producción rutinaria reproduce la línea base aprobada después de la etapa de muestreo inicial.
¿Qué debería incluir una evaluación inicial conjunta?
Incluir tablero, piloto, distancia al borde, geometría de la junta, abrazadera, destornillador, broca, ajuste, defectos y aceptación.
¿Por qué conservar datos dimensionales sin procesar?
Las lecturas sin procesar revelan rangos, desviaciones, poblaciones mixtas y valores atípicos que quedan ocultos por un único promedio.
¿Los datos de par de apriete permiten validar una unión de tablero de partículas?
No. Par de evidencia de torque controlado con observaciones representativas de asentamiento, desprendimiento, separación y falla de la placa.
¿Qué debería cambiarse en la cubierta de control?
Abarca temas como material, herramientas, conformado, procesos térmicos y superficiales, lubricantes, clasificación, subcontratistas, emplazamiento, métodos y embalaje.
¿Una visita a la fábrica demuestra la consistencia del producto?
No. Siga el proceso de un artículo real a través de sus especificaciones, registros de proceso, inspección, no conformidad, embalaje, liberación y reclamaciones.
¿Cómo se debe comparar el primer lote?
Utilice los mismos registros de identidad, medición, accionamiento, unión, embalaje y aceptación que se utilizaron para la muestra aprobada.
¿Qué puede reducir el margen de maniobra?
La variación en los tornillos, la variación en la placa, el estado del piloto, el desgaste de la broca, la configuración del destornillador, el ángulo, el soporte y los residuos pueden contribuir al problema.
¿Qué debe incluir un paquete de reclamación?
Incluya la identificación del lote y la caja, los tornillos retenidos, la placa, las condiciones del controlador, las imágenes, los datos brutos, la tasa de defectos y la contención.
¿Qué costes comerciales importan más allá del precio?
Incluya la cantidad mínima de pedido (MOQ), el plazo de entrega, la inspección, la clasificación, el tiempo de inactividad, la reelaboración, el embalaje, la precisión del recuento, la respuesta y las medidas correctivas.





