

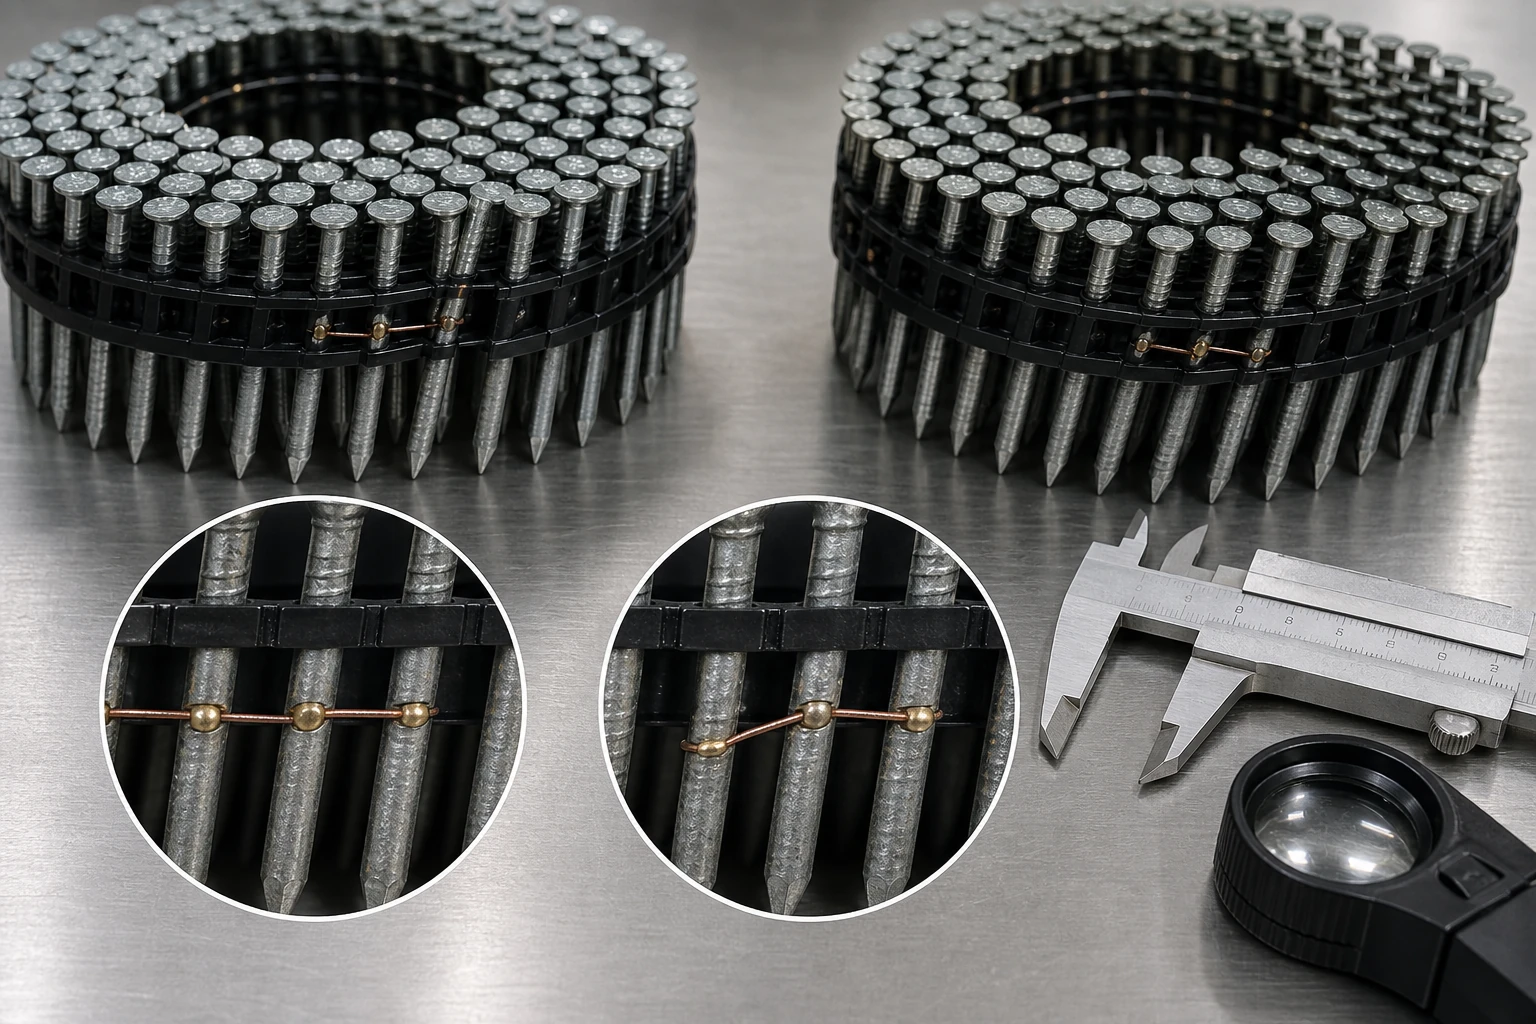
La verificación de la alineación de la soldadura del alambre de clavo en bobina consiste en comprobar si cada unión del alambre de colación permanece en su posición prevista con respecto a los vástagos de los clavos, el paso y la trayectoria de alimentación. La unión debe documentarse antes de que la bobina se vuelva a conformar o se cargue, ya que la manipulación puede desplazar las espiras sueltas y borrar la relación entre una soldadura sobresaliente y un evento posterior de la herramienta.
ProAirNails recomienda tratar la soldadura como una característica específica de la ubicación. Mapee la junta, inspeccione varios clavos en ambos lados, conserve el extremo inicial y el extremo final, y compare cualquier interrupción en la alimentación con la llegada real de la junta al mecanismo de alimentación.
Empieza por la junta, no por la silueta de la bobina.
La redondez general de la bobina es útil, pero no permite determinar si un empalme de alambre está centrado, descentrado, abultado, afilado, agrietado o afectado por el calor localizado. Coloque la bobina en su estado libre y apoyado. No la apriete ni recorte la unión antes de registrar ambas caras y su posición dentro de la bobina.
Asigne un código de ubicación a cada soldadura.
Identifique el lote de la bobina, la posición en la caja, el número de bobina, el número de vuelta y los números de clavo más cercanos. Marque el lado del alambre y la dirección de alimentación. Un código como C03-T04-N118 relaciona fotografías, mediciones, muestras conservadas y eventos de la herramienta sin depender de una nota vaga como "mala soldadura cerca del centro".
Construya una tira de medición centrada en la articulación.
| Característica | Registro en conjunto | Comparar cerca |
|---|---|---|
| Ubicación de la soldadura | Distancia a las patas adyacentes | Posición normal del alambre al vástago |
| Desplazamiento lateral | Desplazamiento lateral del alambre unido | Trayectoria del cable antes y después de la unión |
| Saliente | Altura o proyección afilada | Perfil de alambre ordinario |
| Paso | Espacio entre varios clavos | Sección remota de la misma bobina |
| Evidencia superficial | Decoloración, residuos, agrietamiento | Superficie de alambre sin unir |
Lea la trayectoria del cable en la dirección de alimentación.
Siga el alambre aguas arriba, la junta, el alambre aguas abajo y los vástagos de clavos adyacentes en orden. Una soldadura centrada aún puede introducir una proyección; una soldadura descentrada puede alterar el paso local; y una junta de apariencia limpia puede quedar demasiado cerca de un vástago. Registre cada condición por separado en lugar de calificar la junta completa con una sola puntuación visual.
- Fotografía ambos lados del alambre de sujeción.
- Mida antes de flexionar la bobina.
- Conserve al menos cinco clavos a cada lado de la unión.
- Construcción del líder y la cola del récord.
- Bolsa con los fragmentos desprendidos y el código de ubicación.
Mantenga los defectos de las juntas distintos de otras fallas de la bobina.
La ovalidad, los giros cruzados, las cabezas dobladas, los residuos adhesivos, las guías deformadas, el arrastre del cargador y el desgaste del impulsor pueden interrumpir la alimentación. Deben considerarse como ramas separadas en la investigación. La verificación de la alineación de la soldadura del alambre de clavo de la bobina solo resulta útil cuando la condición de soldadura sospechada y el evento observado comparten una ubicación y secuencia documentadas.
Sincroniza la articulación a través de la herramienta.
Utilice la clavadora, el cargador, la presión de aire, el sustrato, la ruta de carga y el número de eventos especificados. Anote el número de clavos durante la carga, la aproximación, la alimentación, la interrupción, la recuperación y cualquier intervención. Deténgase de forma segura si aparecen sobresalientes de alambre, fragmentos o resistencia. Siga las instrucciones de funcionamiento y aislamiento del fabricante de la herramienta.
Clasifique el evento sin alegar una causa excesiva.
| Patrón observado | Interpretación inmediata | Siguiente comparación |
|---|---|---|
| Proyección en la articulación, evento en el mismo recuento | Joint es un colaborador fiable. | Unión conforme en la misma herramienta |
| Articulación de compensación, sin evento | Diferencia geométrica sin efecto demostrado | Repita el procedimiento en la muestra declarada. |
| El evento ocurre antes de que llegue la articulación. | La articulación no coincide con la sincronización. | Revista, lanzamiento, líder, condición de la herramienta |
| Fragmentos sueltos alrededor de la articulación | Contener para revisión de seguridad e identidad | Fractura y evidencia de alambre adyacente |
| Eventos en secciones de bobinas remotas | El problema puede ser más amplio que las soldaduras. | Inspección de herramientas y bobinas completas |
Utilice un estándar de fijación dentro de su ámbito de aplicación adecuado.
La página oficial ASTM F1667/F1667M-21a proporciona los requisitos y la terminología para los elementos de fijación accionados. No define la posición exacta de soldadura, el límite de eventos de la herramienta ni la regla de aceptación que debe seguir el comprador para cada sistema con alambre agrupado.
Expandir de una articulación a un lote deliberadamente
La página de la norma ISO 2859-1:2026 describe el muestreo de atributos lote por lote indexado por AQL. Puede respaldar un plan declarado una vez que se definen operacionalmente los defectos de soldadura, pero no prueba que una junta examinada represente todo un envío.
Contención del conjunto a partir del patrón de evidencia
Separe las bobinas con protuberancias, alambre suelto, identidad incierta o eventos de alimentación repetidos en la misma ubicación. Conserve las comparaciones conformes de la misma caja y de otras posiciones de cajas. Defina si la contención se aplica a una bobina, una región de la caja mapeada, un intervalo de producción o el lote; no amplíe ni reduzca el alcance basándose únicamente en una fotografía impactante.
Prepare una consulta que preserve la historia del feed.
Proporcione las dimensiones y el acabado de los clavos, el ángulo de intercalación y los detalles del alambre, el lote, el mapa de la caja, los códigos de ubicación de las juntas, las medidas, fotografías, el modelo de la herramienta, el estado del cargador, la presión, el sustrato, el número de eventos y los fragmentos. ProAirNails puede hablar sobre clavos en bobina , la gama más amplia de clavos neumáticos , otros productos y muestras a través de la página de consultas .
Indica qué puede respaldar el resultado mapeado.
Una comprobación de alineación de la soldadura del alambre de clavos en bobina no puede, por sí sola, demostrar la resistencia de la unión, el rendimiento estructural, la compatibilidad de todas las herramientas ni el estado de las bobinas no examinadas. Una prueba breve de la herramienta no constituye una prueba de vida útil universal. ProAirNails puede ayudar a interpretar la evidencia del producto identificada; el comprador controla la autorización de aplicación y el muestreo.
Conserve las secciones de unión, las secciones de comparación, las imágenes y los registros de eventos. Repita la verificación de alineación de la soldadura del alambre de clavo de la bobina cuando cambien el alambre, los ajustes de soldadura, el paso del clavo, el número de bobinas, el embalaje, el diseño del líder, la herramienta o los criterios de aceptación.
Preguntas frecuentes
¿Es suficiente la redondez de la bobina para aprobar una soldadura?
No. Inspeccione por separado la ubicación de la junta, el desplazamiento, la proyección, el estado de la superficie y el paso circundante.
¿Por qué se numeran los clavos cerca de la unión?
Los números de los clavos vinculan la ubicación física de la soldadura con el punto exacto donde se produce un avance.
¿Debe recortarse una junta que sobresale antes de la inspección?
No. Conserve y fotografíe el estado en que se recibió antes de cualquier modificación o prueba de herramientas.
¿Puede la decoloración indicar una articulación débil?
No. Se trata de evidencia superficial que puede orientar la investigación, pero la solidez requiere un método definido y apropiado.
¿Cuántos clavos deben permanecer alrededor de una articulación conservada?
Mantenga suficientes cables a ambos lados para preservar el paso, la trayectoria del cable y la dirección de alimentación; cinco por lado es un punto de partida práctico.
¿Qué ocurre si se produce un fallo en la herramienta antes de que llegue la pieza de unión?
Investigue el líder, el cargador, el paso, el estado de la bobina y la herramienta, en lugar de atribuir ese evento a la soldadura.
¿Puede un simple pasajero liberar un envío?
No. La liberación depende del plan de muestreo declarado, la definición del defecto, la identidad del lote y la evidencia de la aplicación.
¿Por qué inspeccionar ambos extremos del cable?
Es posible que se observen desplazamientos, residuos, protuberancias o grietas en un solo lado de la coteja.
¿Cuándo deberían cesar las pruebas?
Detenga y aísle la herramienta si aparecen cables afilados, fragmentos, resistencia anormal o alimentación insegura.
¿Qué se debe enviar junto con una queja?
Envíe bobinas con código de ubicación, uniones retenidas, imágenes, mediciones, estado de las herramientas, recuentos, fragmentos e identificación de la caja.





