

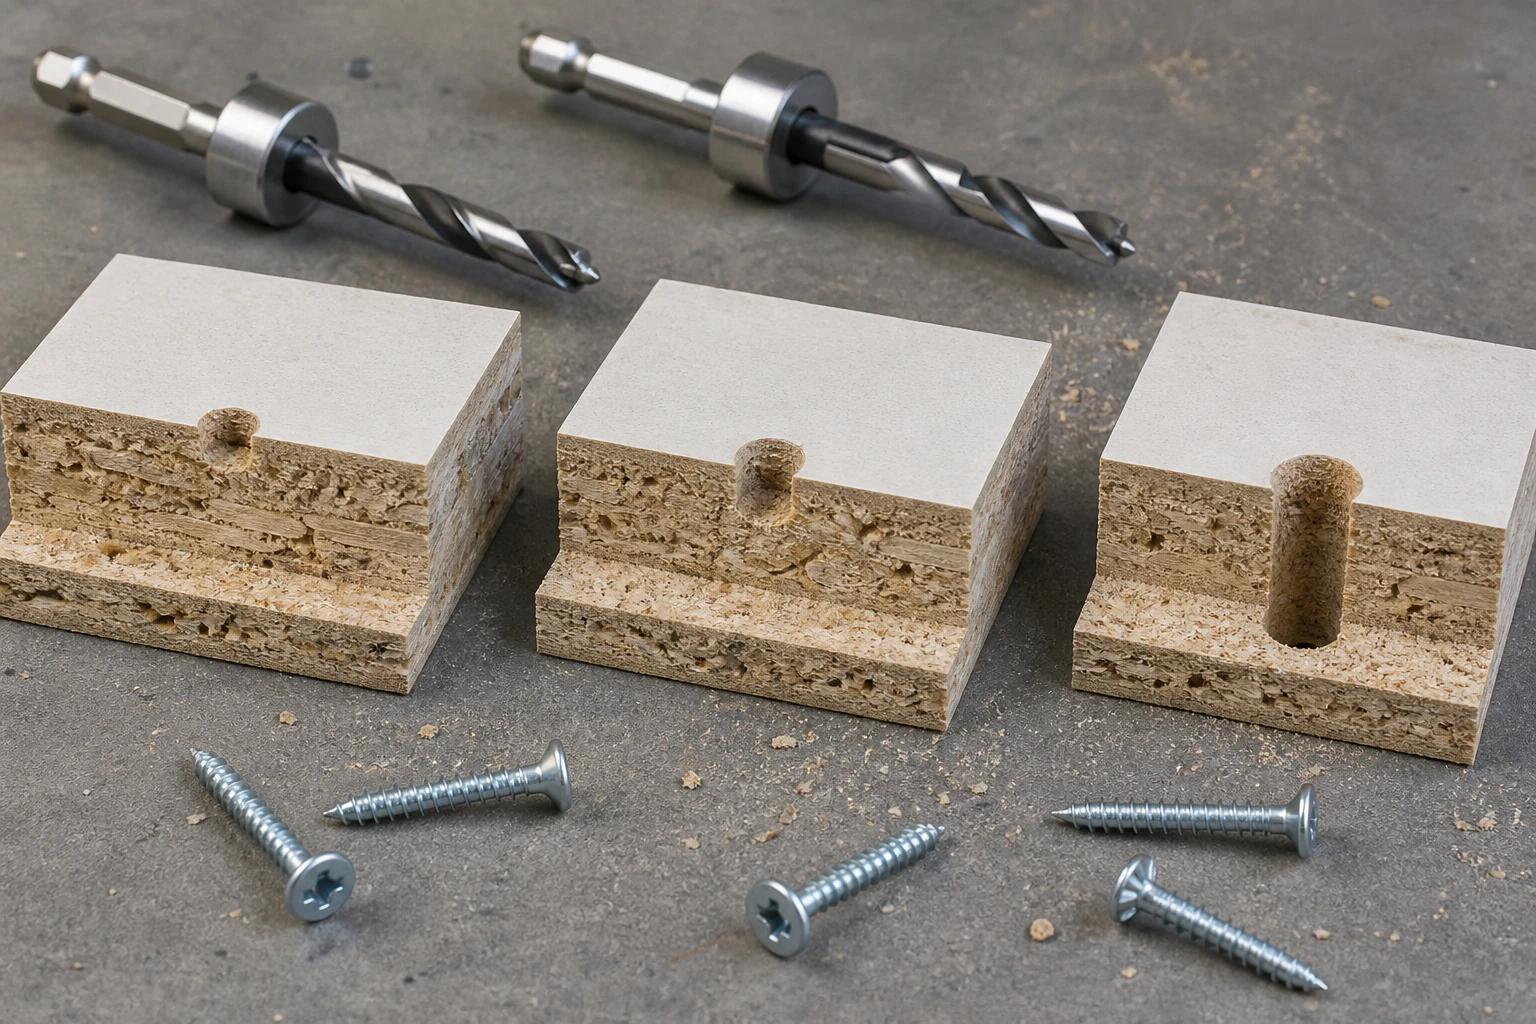
Un test de profondeur de perçage pour vis dans un panneau de particules doit comparer une gamme de profondeurs de perçage spécifiées, en maintenant constants le diamètre, le panneau, la vis, la distance au bord, l'outil et le point d'appui. Le résultat utile est une plage de profondeurs de travail pour un assemblage donné, et non une profondeur unique copiée d'un matériau différent.
ProAirNails recommande de tester les conditions de faible profondeur, de profondeur cible et de profondeur par rapport à une ligne de base approuvée, puis d'enregistrer le comportement de l'outil, la fermeture du joint, le fendillement, le gonflement, le dénudage et l'état du trou après le retrait. La profondeur n'est qu'un aspect de la géométrie du joint.
Profondeur de référence par rapport à une surface réelle
Précisez si la profondeur de perçage commence à la surface du panneau, à la surface de la visserie, au niveau du fraisage, du bord ou d'un épaulement étagé. Indiquez l'instrument et la résolution. La position d'arrêt du foret ne correspond pas automatiquement à la profondeur réelle du trou si des copeaux subsistent, si la pointe du foret dépasse le diamètre de coupe ou si la surface du panneau se comprime.
Distinguer la profondeur du diamètre
Utilisez le même diamètre et la même géométrie de foret vérifiés pour toutes les profondeurs testées. Notez le diamètre du foret pilote, le type de foret, la pointe, le faux-rond le cas échéant, l'évacuation des copeaux et le sens de perçage. Si la profondeur et le diamètre varient simultanément, le test ne permet pas d'identifier la variable ayant influencé le résultat.
| Champ contrôlé | Enregistrer | Pourquoi c'est important |
|---|---|---|
| Conseil | Type, lot, épaisseur, densité, état | Prise en charge des threads de contrôle |
| Diamètre du trou | Bit, taille mesurée, géométrie | Changements matériels d'engagement |
| Profondeur du trou | Profondeur réelle et surface de référence | Définit le chemin du thread préparé |
| Vis | Diamètre, longueur, filetage, tête, lot | Définit l'engagement et les places assises |
| Point de terminaison du lecteur | État de la tête : couple, profondeur, écart ou état de la tête | Rend les comparaisons cohérentes |
Préparez une échelle de profondeur
Sélectionnez les niveaux en fonction du processus actuel ou proposé, en incluant un contrôle sans pilote ou établi uniquement lorsque cela est sûr et pertinent. Répartissez les niveaux sur des positions représentatives du panneau plutôt que de placer tous les trous profonds sur un seul bord. Randomisez l'ordre de perçage afin que l'usure du foret ou l'apprentissage de l'opérateur ne soient pas liés à la séquence de profondeur.
- Numérotez les panneaux et les trous avant de percer.
- Vérifiez la butée par rapport à la profondeur réelle du trou.
- Puces transparentes avec une méthode déclarée.
- Utilisez des trous neufs et comparables pour chaque niveau.
- Conserver les échantillons sectionnés ou prélevés par trou.
Gardez la distance et l'espacement des bords constants.
La profondeur influe sur les bords libres adjacents et les trous précédents. Utilisez un dessin pour déterminer l'emplacement des trous, la distance au bord, l'espacement, l'orientation de la planche et l'alignement des joints. Un perçage pilote profond près d'un bord peut engendrer un mode de rupture différent de celui obtenu à la même profondeur sur une large surface.
Conduisez jusqu'à un point d'arrivée déclaré
Choisissez une règle de serrage adaptée à l'assemblage : affleurement de la tête, fermeture des vis, jeu de joint, plage de couple ou autre point d'arrêt approuvé. Notez l'outil, le foret, la vitesse, l'alignement, l'état du serrage et toute intervention. Ne poursuivez pas le serrage au-delà du point d'arrêt dans le seul but d'obtenir une valeur de couple plus élevée.
Lisez les preuves d'installation et de jointure
Observez la stabilité au démarrage, le nombre de tours nécessaires, la signature d'entraînement, le positionnement, l'absence de dommages à la tête ou au logement, le gonflement du circuit imprimé, les fissures, le dénudage, l'écart, l'alignement et le mouvement. Si le démontage fait partie de la méthode, inspectez les débris de filetage, les parois des trous, l'état du fond et le filetage des vis. Un entraînement fluide ne garantit pas automatiquement un assemblage solide.
Interpréter le motif de profondeur
| Modèle de résultat | Interprétation possible | Prochaine vérification |
|---|---|---|
| Les trous peu profonds se fendent ou se renflent | Déplacement important près de l'entrée | Examiner le diamètre, la profondeur, le bord et la planche |
| Siège à profondeur moyenne de manière constante | fenêtre de traitement des candidats | Répéter sur l'ensemble du plateau et variation de lot |
| Les trous profonds décapent rapidement | Support de filetage effectif réduit | Inspecter l'engagement et la géométrie du fond |
| Tous les niveaux varient considérablement. | La profondeur n'est peut-être pas dominante | Vérifiez la planche, le diamètre, l'outil et l'alignement. |
| Passage du véhicule, échec de l'articulation | Le signal de placement ne signifie pas la fermeture | Examiner le matériel et la géométrie d'assemblage |
Confirmer la profondeur réelle
Utilisez une méthode de mesure de profondeur appropriée, prélevez des échantillons représentatifs le cas échéant et tenez compte de la pointe du foret. Les copeaux accumulés au fond peuvent donner l'illusion d'un trou complet tout en réduisant la profondeur utile. Notez si les mesures ont été effectuées avant ou après le nettoyage et si le trou a été endommagé par la mesure.
Conserver les preuves de couple dans le périmètre
La page officielle de la norme ISO 16047:2005 traite des essais de couple/force de serrage des fixations filetées dans des conditions spécifiées. Elle ne définit pas la profondeur des avant-trous dans les panneaux de particules ni ne prouve la capacité d'assemblage. Tout signal de couple dans un panneau de particules nécessite une méthode d'application déclarée et une corrélation appropriée.
Variation délibérée du panneau d'échantillons
La page ISO 2859-1:2026 décrit l'échantillonnage lot par lot selon les attributs. L'acheteur doit néanmoins définir les lots de cartes et de vis, les niveaux de profondeur, les positions des panneaux, les modes de défaillance, le nombre d'échantillons, les critères d'acceptation et la procédure de réponse. Il est déconseillé de faire la moyenne d'un groupe de cartes situé sur un bord ou une zone de densité particulière.
Convertir la fenêtre en contrôle de production
Spécifiez le foret et sa révision, la profondeur nominale et la plage admissible, la butée ou le gabarit, la fréquence de vérification, la voie d'évacuation des copeaux, l'outil, la carte, la vis, le point final, l'inspection et la réaction. Remettez en question le réglage après un changement de foret, un déplacement de la butée, un changement de carte ou une série de joints anormaux.
Envoyez une demande de renseignements détaillée
Veuillez fournir les dimensions et le filetage des vis, les spécifications du panneau, le schéma d'assemblage, le diamètre et la profondeur du pilote, la distance au bord, la quincaillerie, l'outil, le point d'arrêt, les résultats, les défauts et les critères d'acceptation. ProAirNails peut vous renseigner sur les vis pour panneaux de particules , sa gamme complète de vis , les produits associés et vous fournir des échantillons via la page de contact .
Ne faites pas d'une profondeur une règle universelle
Un test de profondeur de perçage pour vis dans un panneau de particules ne permet pas de déterminer avec certitude la densité du panneau, son taux d'humidité, la géométrie de la vis, l'assemblage, la charge ou la durée de vie. Il ne remplace pas la conception du mobilier, l'évaluation structurelle ni le contrôle de la sécurité des outils. ProAirNails peut fournir des preuves de vissage ; la responsabilité de l'assemblage final incombe au concepteur.
Conservez les échantillons prélevés dans des conditions de perçage superficielles, acceptables et profondes, ainsi que les enregistrements de leurs trous et de leurs diamètres de vissage. Répétez le test de profondeur de perçage pilote pour vis à panneaux de particules après toute modification apportée au panneau, au foret, au diamètre, à la butée de profondeur, à la vis, à l'outil, à la quincaillerie, à la distance au bord ou à la butée.
Utilisez le test de profondeur du trou pilote pour vis à panneaux de particules afin d'établir une plage de travail vérifiée et une réaction lorsque le processus de perçage s'en éloigne.
FAQ
La profondeur du trou pilote est-elle la même que la position de la butée de forage ?
Non. La profondeur réelle peut varier en fonction du point de bit, de la compression de surface, des puces, du jeu du dispositif de fixation et de la géométrie de butée.
Pourquoi maintenir un diamètre pilote fixe ?
La modification simultanée du diamètre et de la profondeur ne permet pas de tirer une conclusion claire concernant chacune des variables.
Faut-il inclure une commande sans pilote ?
N'incluez-le que lorsqu'il est pertinent, sûr et approuvé pour le matériau et la question conjointe.
Qu'est-ce qu'une échelle de profondeur ?
Il s'agit d'un ensemble planifié de conditions superficielles, cibles et profondes autour du processus proposé.
Pourquoi randomiser l'ordre des lecteurs ?
Il empêche l'usure des forets, le passage d'une séquence de cartes à une autre, ou l'apprentissage par l'opérateur en fonction des niveaux de profondeur.
Une conduite souple peut-elle prouver la solidité des articulations ?
Non. Veuillez consigner séparément la clôture des dossiers, les écarts, les dommages, les mouvements et toute preuve de performance requise.
Comment la profondeur réelle peut-elle être vérifiée ?
Utilisez une méthode de profondeur appropriée et sectionnez des échantillons représentatifs le cas échéant, en tenant compte du point de bit.
Qu'est-ce qui indique un pilote trop profond ?
Un décollement précoce, une réduction de l'engagement, un positionnement anormal ou des signes d'affaiblissement articulaire peuvent indiquer une profondeur excessive.
Quand faut-il contester le système ?
Vérifier après tout changement de mèche, de butée, de carte, de vis, d'outil, de matériel ou de résultat anormal.
Qu'est-ce qui relève du contrôle de production ?
Spécifiez le bit, le diamètre, la fenêtre de profondeur, la référence, la vérification, l'effacement des copeaux, le point final, l'échantillonnage et la réaction.





