

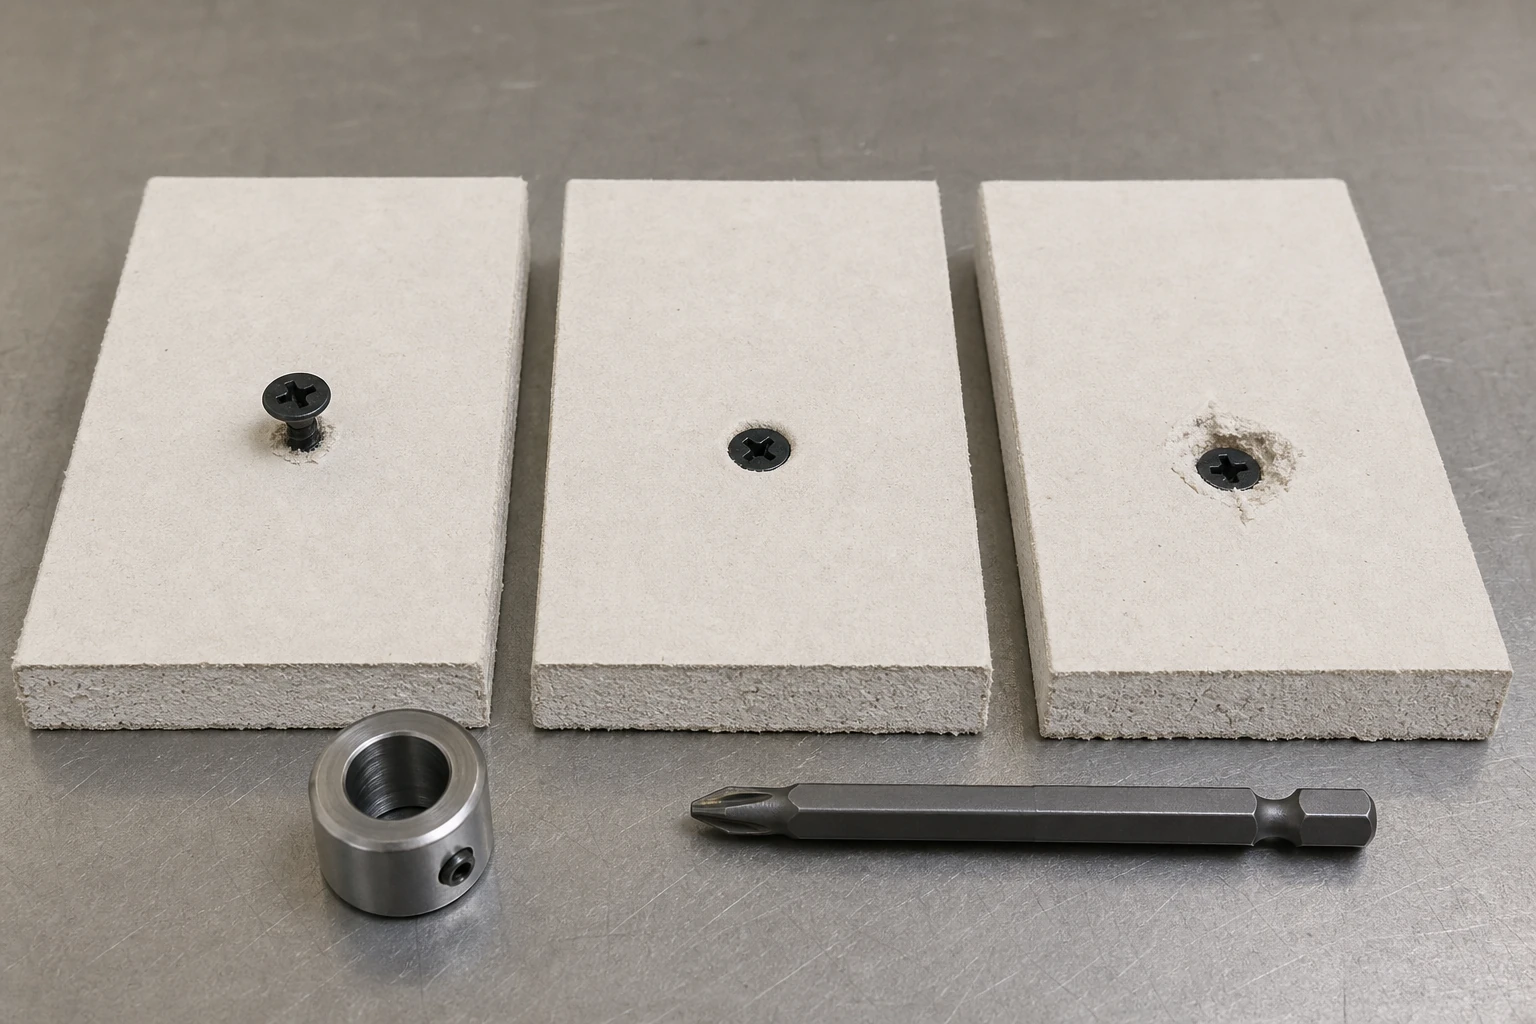
La profondeur d'enfoncement d'une tête de vis à placo correspond à la plage contrôlée entre une tête trop saillante pour la finition et une tête enfoncée si profondément que le revêtement papier du placo se déchire ou perd son soutien. Il s'agit d'une plage de réglage, et non d'une valeur universelle, car la densité du placo, l'ossature, la géométrie de la vis, la maîtrise de l'outil, l'angle et la technique de l'opérateur influent tous sur la profondeur d'enfoncement finale.
ProAirNails recommande de définir des états physiques sur des panneaux représentatifs, puis de trouver des paramètres d'outils qui atterrissent de manière répétée à l'intérieur de l'état accepté dans des conditions limites déclarées.
Nommez les trois configurations de sièges avant de les mesurer.
Une tête d'impression trop haute ou trop basse par rapport au papier peut nuire à la finition. Un appui correct forme la fossette spécifiée tout en préservant le papier autour de la tête. Un appui excessif déchire, coupe ou écrase fortement le papier. Les échantillons limites doivent être conservés afin que les inspecteurs partagent le même langage visuel.
Construisez une progression en profondeur, pas une cible unique.
Préparez un gabarit et une ossature représentatifs. En partant d'une configuration prudente, augmentez progressivement la résistance par incréments documentés et atteignez un nombre fixe à chaque niveau. N'incluez les conditions de support normales, légèrement inclinées, près des bords, près des joints, et plus ou moins rigides que si elles sont représentatives de l'installation. Ne les mélangez pas sans références de localisation.
Consignez les données d'entrée à côté de chaque résultat.
| Groupe d'entrée | Enregistrer | Pourquoi c'est important |
|---|---|---|
| Vis | Type, longueur, tête, filetage, revêtement, lot | Engagement et interaction directe avec le document |
| Conseil | Type, épaisseur, lot, état | Réponse faciale et centrale |
| Encadrement | Matériau, épaisseur, emplacement, support | résistance motrice |
| Outil | Modèle, nez, réglage, vitesse | Contrôle de la profondeur et répétabilité |
| Opérateur | Angle, pression, séquence | Condition limite appliquée |
Jugez la continuité du papier avant la profondeur seule
Utilisez un éclairage latéral et une inspection minutieuse pour identifier les anneaux, les coupures, le papier soulevé, les fibres déchirées et le noyau écrasé. Une mesure de profondeur sans vérification de l'état du papier peut conduire à classer à tort une tête d'entraînement trop sollicitée comme acceptable. Inversement, un siège d'apparence intacte doit tout de même être vérifié par rapport aux exigences de finition et aux spécifications de fixation.
- Indiquez l'emplacement et le réglage de chaque lecteur.
- Conserver les échantillons limites acceptés.
- Photographier les vues normales et rasantes.
- Ne découpez les sections qu'après inspection de la surface.
- Consignez chaque réglage et intervention sur l'outil.
Localisez le centre de la région stable
Choisissez un réglage qui laisse une marge de sécurité de part et d'autre de la zone acceptable, plutôt qu'un réglage qui évite de justesse une tête de vis trop saillante sur le panneau le plus facile. Testez ce réglage central sur différents types de joints de plaques, de positions de montage, d'opérateurs et d'usure des outils. La profondeur d'enfoncement optimale des têtes de vis à plaques de plâtre doit rester stable dans ces conditions.
Réagissez différemment à chaque motif.
| Modèle | Enquête probable | Réponse contrôlée |
|---|---|---|
| Plutôt fier | Cadre, engagement, approche par outils | Progresser dans la hiérarchie |
| Papier principalement déchiré | Profondeur excessive, pression, planche molle | Reculez et vérifiez le centre |
| Fière et déchirée dans un même cadre | Variation du support, de l'angle ou de l'outil | Réduire d'abord la variation du processus |
| Défaillances près des bords uniquement | Limite de localisation et de support | Définir la méthode de bord séparément |
| Dérive sur une longue distance | Usure du pontet ou mouvement du sertissage | Ajouter des contrôles d'intervalle |
Spécifications des vis distinctes des variations d'installation
Comparez les échantillons de vis conservés et vérifiez leur identité, mais ne présumez pas que tout défaut de fixation provient de la vis elle-même. Répétez l'opération en contrôlant l'outil, la planche, le cadre et l'opérateur. Si le problème est lié à un lot de vis alors que les autres paramètres restent constants, conservez ces données ; s'il est lié à l'outil ou à l'emplacement, corrigez le processus correspondant.
Situez la norme de produit dans son contexte.
La page officielle de la norme ASTM C1002-22 traite des vis autoperceuses en acier utilisées pour les panneaux de plâtre. Elle ne définit pas le poinçon de finition, le réglage de l'outil, l'état du panneau ni le panneau de réception pour chaque projet.
Utilisez les données de couple comme preuve à l'appui
La page de la norme ISO 16047:2005 traite des essais de couple/force de serrage des fixations filetées dans des conditions spécifiées. Elle ne reproduit pas directement le serrage sur papier de plâtre, et le couple ne doit pas être converti en un réglage de profondeur universel sans essais préalables sur des planches représentatives.
Contrôler la production avec des échantillons limites
Placez des photographies ou des exemples de référence des bords acceptables superficiels, des centres préférés, des bords acceptables profonds et des états de défaillance au point d'inspection. Effectuez des contrôles au démarrage, après réglage, après interruption et aux intervalles définis. Consignez la période de production affectée lorsqu'un résultat sort des limites.
Apportez le schéma complet du panneau à ProAirNails
Veuillez fournir les spécifications et le numéro de lot des vis, le type de panneau et d'ossature, l'outil et l'embout, les réglages, la méthode d'utilisation, le schéma de profondeur, l'état du document, les sections, l'emplacement des défauts et les critères de réception. ProAirNails peut vous renseigner sur les vis à placo , sa gamme complète, les produits associés et vous fournir des échantillons via la page de contact .
Gardez la fenêtre attachée à ses conditions
La profondeur d'enfoncement indiquée pour les têtes de vis à plaques de plâtre ne garantit ni la résistance structurelle, ni la qualité de finition, ni la performance en dehors des caractéristiques de la plaque, de l'ossature, de la vis, de l'outil, de l'opérateur et de l'environnement testés. Elle ne remplace pas les spécifications du projet, les exigences des normes en vigueur ni les instructions d'utilisation de l'équipement. ProAirNails peut fournir des preuves d'identification des vis ; l'installateur reste responsable du processus sur le chantier.
Conservez les résultats de l'échelle et du centrage. Vérifiez à nouveau la profondeur d'enfoncement de la tête de vis à placoplâtre après toute modification apportée à la vis, à la plaque, à l'ossature, à l'outil, à l'embout, à la méthode de l'opérateur ou aux critères d'acceptation.
FAQ
Une vis plus profonde est-elle toujours mieux fixée ?
Non. Une profondeur excessive peut déchirer la surface du papier et réduire le support autour de la tête de vis.
Qu'est-ce qu'une vis à plaques de plâtre qui dépasse ?
Il s'agit d'une vis dont la tête reste au-dessus ou insuffisamment en dessous de la surface finie requise.
Pourquoi utiliser une échelle de profondeur ?
Elle révèle la transition d'un état de fierté à un état d'acceptation, puis à un état de surperformance, et montre la marge de processus disponible.
Faut-il juger de la profondeur sans examiner le papier ?
Non. La continuité du papier est essentielle car une tête d'impression basse peut toujours être suralimentée.
Pourquoi conserver les échantillons limites ?
Ils aident les opérateurs et les inspecteurs à appliquer la même règle d'acceptation physique.
Un seul réglage d'outil peut-il convenir à toutes les cartes ?
Non. La densité du panneau, le cadre, l'état de l'outil, l'angle et la pression de l'opérateur peuvent modifier le positionnement.
Qu'est-ce qui peut provoquer à la fois des résultats mitigés et mitigés dans une même configuration ?
De grandes variations au niveau du support, de l'angle, de la réponse de l'outil ou de l'état de la planche peuvent entraîner l'effondrement de la zone stable.
Quand les contrôles de production doivent-ils avoir lieu ?
Vérifier au démarrage, après des ajustements ou des interruptions, et à intervalles définis pendant l'exécution.
Le couple moteur définit-il à lui seul la profondeur d'assise ?
Non. Les données de couple et les preuves représentatives de la surface de la carte répondent à différentes parties de la décision.
Quelles informations permettent d'enquêter sur une plainte ?
Veuillez envoyer l'identification des vis, les matériaux, les paramètres d'outillage, le schéma du panneau, les preuves documentaires, l'emplacement des défauts et les échantillons conservés.





