

Une ligne de production de cartons tombe rarement en panne par manque de connaissances sur les agrafes. La panne survient généralement lorsqu'un changement de réglage anodin se produit entre deux équipes. La qualité du carton, le chevauchement des rabats, le support de la couronne, la profondeur des pattes, la pression d'air et l'état de l'enclume influent tous sur la fermeture finale. Une fiche de passation de consignes fournit à l'opérateur suivant un récapitulatif concis des points testés et des éléments nécessitant encore une attention particulière.
Ce processus est conçu pour les équipes utilisant des agrafeuses pneumatiques pour la fermeture des cartons sur une ligne de production en continu. Il peut être imprimé, ajouté à un dossier de lot numérique ou joint aux spécifications du carton. La fiche doit être remplie lors de la configuration, mise à jour en cas d'exception et signée lors de la réception de la commande, plutôt que d'être reconstituée ultérieurement.
Commencez par le carton, pas par le magazine.
Consignez la qualité du carton, le nombre de plis, le recouvrement des rabats, le sens des coutures et la charge prévue lors de la manutention. Une agrafe performante sur un échantillon léger peut écraser un carton plus fragile ou ne pas supporter un emballage lourd. Notez si le carton est vide ou rempli du produit lors du test, car le support interne peut modifier la fermeture.
Pour les agrafes pneumatiques utilisées pour la fermeture des cartons, il est essentiel d'identifier le schéma de fermeture : nombre d'agrafes, espacement, distance par rapport au bord et type d'outil (tête fixe ou manuel). Ce schéma sert de référence pour le contrôle visuel. Sans lui, un opérateur pourrait ajouter des agrafes pour compenser un mauvais sertissage tandis qu'un autre les retirerait pour protéger le carton.
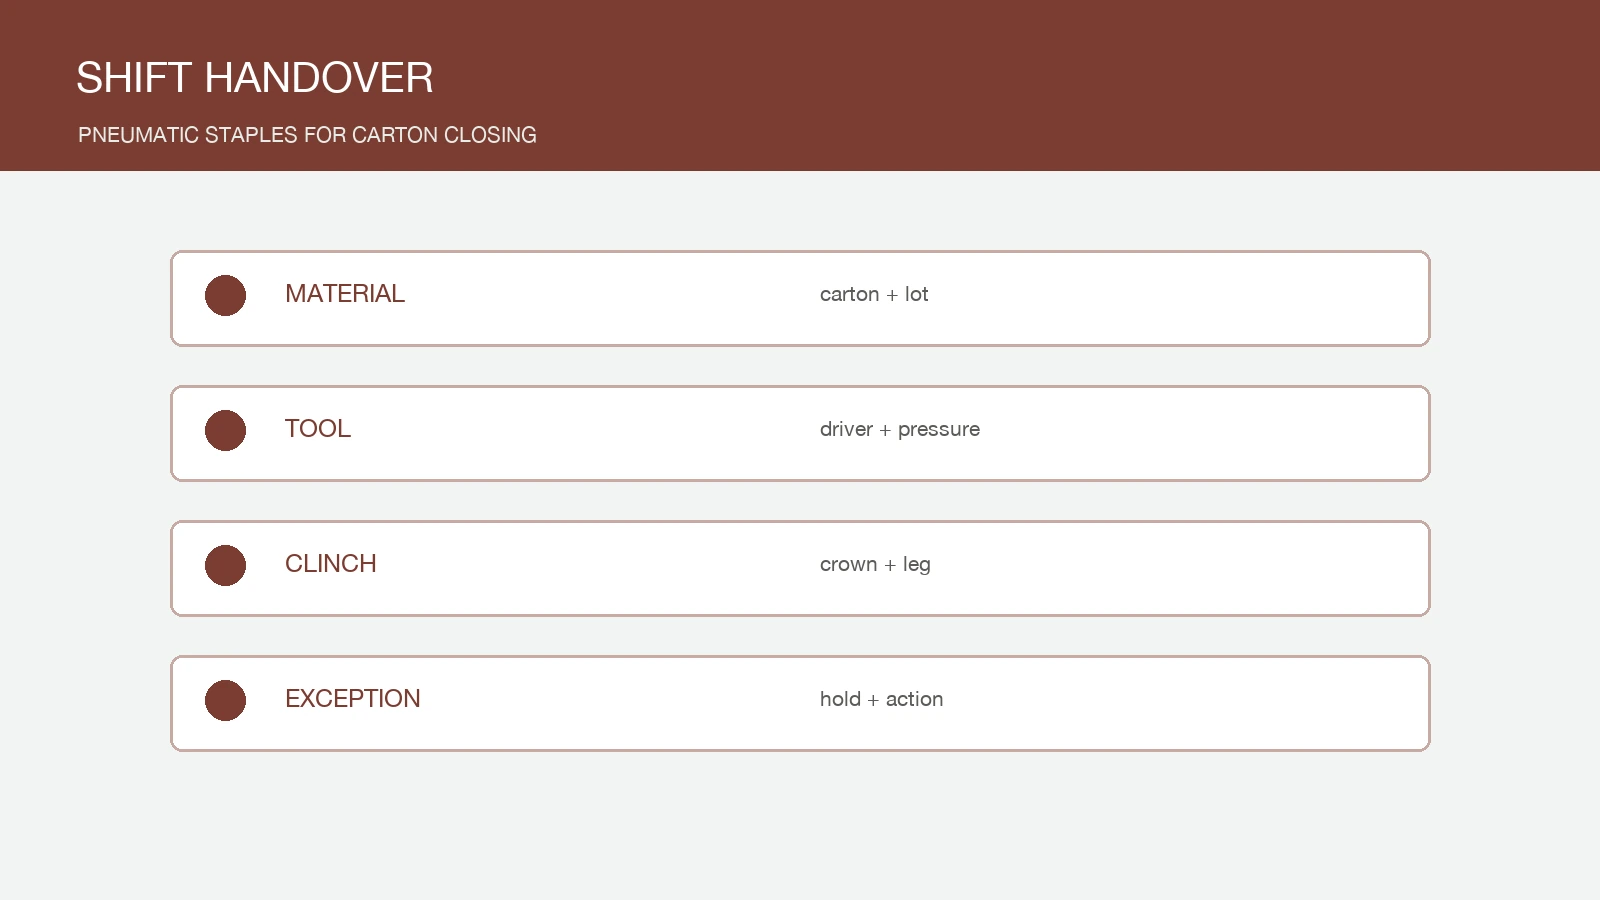
Rédigez la passation de consignes en quatre blocs.
| Bloc | Registres de l'opérateur | Le prochain quart de travail confirme |
|---|---|---|
| Matériel | Code du carton, état du carton, code des agrafes et lot | Les nouveaux éléments correspondent à la note de version |
| Outil | Modèle, pilote, chargeur, pression, nez ou enclume | Les paramètres sont rétablis avant le premier carton |
| Fermeture | Soutien de la couronne, pénétration des jambes, clinch, espacement | Trois cartons marqués correspondent au même motif |
| Exceptions | Confiture, jambe pliée, couture ouverte, planche écrasée, changement temporaire | Les cartons mis en attente et les mesures correctives sont visibles. |
Les blocs permettent de consigner les informations lors d'une passation de consignes de manière factuelle. Une simple mention comme « La machine fonctionne bien » n'est pas utile. En revanche, une autre mention comme « Agrafe série P, patte de 10 mm, barre de 5,5 mm, trois insertions espacées de 35 mm, aucune couture ouverte » peut être répétée par un autre opérateur et contestée lors d'un changement de carton.
Vérifiez le support de la couronne avant la profondeur des jambes
La couronne doit recouvrir le rabat sans percer le carton. Si elle est trop étroite par rapport au chevauchement, le papier risque de se déchirer, même si les pattes sont suffisamment longues. Si elle est trop large par rapport à la tête de fermeture ou à la couture, l'alimentation et le positionnement peuvent être perturbés. Vérifiez la largeur de la couronne par rapport à la pile de rabats.
La profondeur de la patte est ensuite évaluée par le serrage et la plaque. Une patte trop courte peut laisser une couture ouverte. Une patte trop enfoncée peut écraser la plaque, déchirer la doublure ou créer un accroc. L'opérateur doit inspecter l'extérieur et l'intérieur du carton, et pas seulement la face supérieure.
- Marquez trois cartons consécutifs lors de la mise en place.
- Mesurez l'espacement à partir du bord de référence plutôt que de mémoire.
- Retournez un carton et inspectez le retour ou le serrage de la patte.
- Mettre le lot en attente si une variation de pression temporaire ne peut être expliquée.
Utilisez un audit de clôture court
| Vérifier | Résultat vert | Déclencheur d'escalade |
|---|---|---|
| Alimentation | Avance de la bande sans double alimentation ni tir à vide | Bourrage, bande détachée ou indexation incohérente |
| Couronne | La couronne enjambe le chevauchement et reste soutenue | La couronne coupe la planche ou rate la jointure |
| Jambe | Les jambes pénètrent et s'enlacent sans se déchirer. | Les jambes restent ouvertes, saillantes ou écrasées contre la planche |
| Modèle | Le nombre et l'espacement correspondent à l'enregistrement du carton | L'opérateur ajoute des agrafes imprévues pour réparer une couture. |
Les agrafes de fermeture des cartons sont un élément de processus, et non un élément décoratif. Un léger décalage au niveau de la couronne, du pied ou de l'assemblage peut engendrer un problème en cours de production, pouvant être attribué à une erreur de l'opérateur. Documentez l'observation avant de changer d'outil. Cela permet de conserver les preuves et de concentrer les efforts sur la correction.
Distinguer un problème de carton d'un problème d'agrafes
Lors de l'ouverture d'une fermeture, inspectez successivement la plaque, le recouvrement du rabat, l'agrafe et l'outil. Un rabat déformé ou un recouvrement insuffisant peuvent donner l'impression qu'une bonne fixation est fragile. Une plaque écrasée peut masquer un sertissage correct. Un outil d'agrafes usé peut créer une surépaisseur importante qui nécessite une seconde agrafe. La fiche de suivi doit indiquer la variable modifiée et le résultat obtenu.
La norme ASTM F1667/F1667M relative aux fixations est utile pour une terminologie commune. Lors d'une discussion sur les dossiers fournisseurs, la page relative aux exigences de la norme ISO 9001 peut servir de référence pour le système qualité. Aucune de ces sources ne détermine le conditionnement des cartons ; ce sont le carton lui-même et le système de fermeture qui le font.
Rendre les agrafes pneumatiques pour la fermeture des cartons visibles pour la qualité
Le service qualité doit pouvoir consulter le dernier carton accepté, l'échantillon mis en attente, le code d'agrafage et l'exception ouverte sans avoir à demander à l'opérateur sortant de les expliquer de mémoire. Si une ligne utilise plusieurs formats de carton, attribuez à chaque format son propre bloc de configuration. Si un outil est déplacé entre les lignes, effectuez le transfert avec l'outil ou le lot.
La remise des agrafeuses pneumatiques pour la fermeture des cartons ne remplace ni le cahier des charges du carton ni le contrôle de la charge finie. C'est l'enregistrement d'un quart de travail à l'autre qui garantit la reproductibilité de ces contrôles.
ProAirNails aide les acheteurs à comparer les agrafes , à examiner les clous pneumatiques , à assembler les cartons avec des clous en bobine et à demander un échantillon via la page « Nous contacter » . Une passation de consignes partagée garantit un point de départ stable pour chaque équipe utilisant des agrafes pneumatiques pour la fermeture des cartons.
Fermez l'exception avant de modifier le code.
Ne modifiez pas la longueur des agrafes ni la largeur de la couronne pour masquer un seul carton endommagé. Isolez d'abord le lot de cartons, vérifiez l'outil et le support, puis répétez le marquage. Si une modification de code est approuvée, mettez à jour le document de transfert, les spécifications du carton, le bon de commande et le repère visuel de l'opérateur. L'équipe suivante ne doit pas constater la modification en trouvant une bande différente dans le magasin.
L’objectif est simple : un même carton doit recevoir la même fermeture d’une équipe à l’autre, les exceptions étant visibles suffisamment tôt pour être corrigées.
FAQ
Que doit-on inscrire sur le bon de réception de la fermeture d'un carton ?
Enregistrer le code du carton, l'état du carton, le code et le lot des agrafes, l'outil, la pression, la courbure, la profondeur des pieds, l'espacement, l'échantillon accepté et les exceptions ouvertes.
Pourquoi inspecter les deux faces d'un carton ?
L'extérieur indique le soutien de la couronne, tandis que l'intérieur indique la pénétration des jambes ou le clinch. Un seul côté peut masquer une fermeture faible.
Les agrafes pneumatiques pour la fermeture des cartons sont-elles les mêmes que les agrafes classiques ?
Non. La couronne, le pied, le regroupement, l'ajustement de l'outil et la pile de carton doivent correspondre à la tâche de fermeture.
Qu'est-ce qui provoque l'ouverture d'une soudure sur un carton ?
Les causes possibles incluent un engagement insuffisant des pattes, un chevauchement insuffisant, une couronne inadaptée, une pression insuffisante, un outillage usé, une planche endommagée ou un espacement incorrect.
Combien de cartons faut-il vérifier lors de la mise en place ?
Marquez au moins trois cartons consécutifs et inspectez le motif, la couronne et le sertissage intérieur avant de lancer la production.
Faut-il modifier la pression pendant un quart de travail ?
Uniquement avec une raison consignée et une vérification répétée. Un paramétrage temporaire inexpliqué doit entraîner une suspension et un examen.
Comment puis-je faire la différence entre un problème d'agrafes et un problème de carte mère ?
Comparez l'agrafe et l'outil présents sur un carton de référence, puis comparez le carton suspect avec l'échantillon approuvé. Modifiez une variable à la fois.
Que se passe-t-il lorsqu'un outil passe à une autre ligne ?
Emportez avec vous le modèle de l'outil, l'état du pilote, le chargeur, la pression et le modèle approuvé. Revérifiez les premiers cartons sur la nouvelle ligne.
Quand faut-il modifier un code d'agrafe ?
Ne le modifiez qu'après vérification du carton, de l'outil et du modèle, et après validation du nouveau code par un échantillon documenté.
ProAirNails peut-il aider pour les échantillons de fermeture de cartons ?
ProAirNails peut harmoniser les dimensions des agrafes, la compatibilité des outils, l'emballage et les preuves de fermeture nécessaires à une commande B2B reproductible.





