

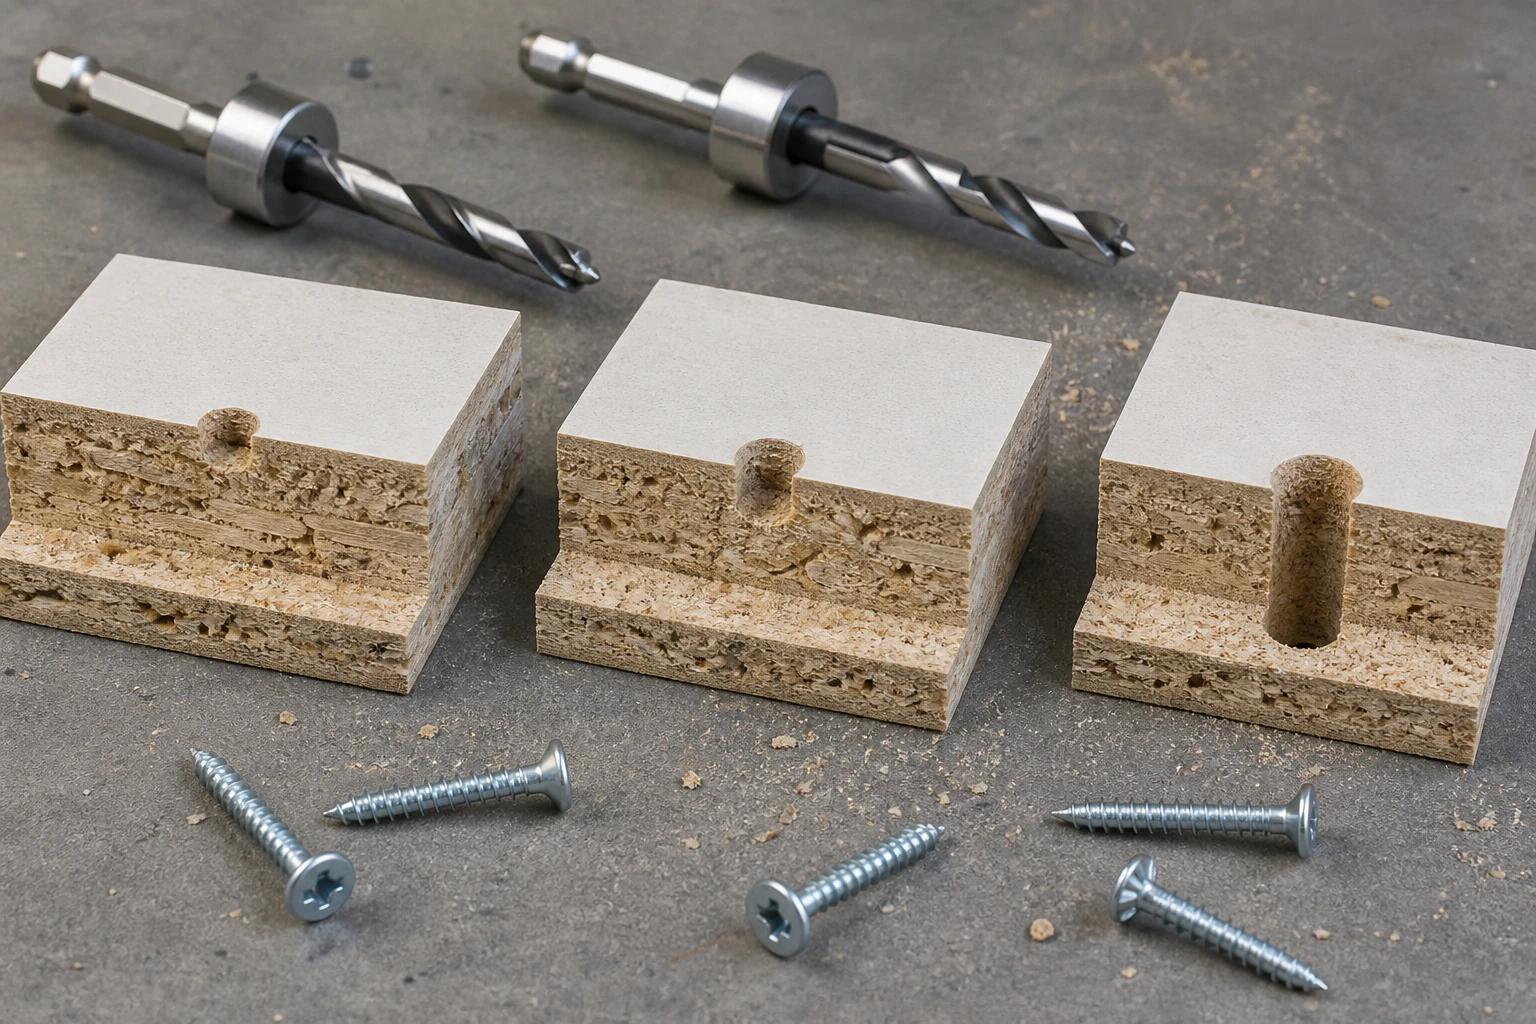
Un test di profondità del foro pilota per viti in truciolato dovrebbe confrontare una serie di profondità di fori predefinite, mantenendo fissi diametro, pannello, vite, distanza dal bordo, utensile e punto di appoggio. La risposta utile è un intervallo di profondità di lavoro per un giunto specifico, non una singola profondità copiata da un materiale non correlato.
ProAirNails raccomanda di testare condizioni di penetrazione superficiale, target e profonda, oltre a una linea di base approvata, registrando poi il comportamento di penetrazione, la chiusura del giunto, la spaccatura, il rigonfiamento, lo svitamento e le condizioni del foro dopo la rimozione. La profondità è solo una parte della geometria del giunto.
Profondità di riferimento da una superficie reale
Indicare se la profondità di foratura inizia dalla superficie della scheda, dalla superficie dell'hardware, dalla svasatura, dal bordo o da una spalla a gradini. Registrare lo strumento e la risoluzione. La posizione di arresto della foratura non corrisponde automaticamente alla profondità effettiva del foro se rimangono trucioli, la punta della fresa si estende oltre il diametro di taglio o la superficie della scheda si comprime.
Separare la profondità dal diametro
Utilizzare lo stesso diametro e la stessa geometria della punta verificati lungo tutta la scala di profondità. Registrare il diametro del puntale, il tipo di punta, la punta, l'eccentricità (ove pertinente), la rimozione dei trucioli e la direzione di foratura. Se profondità e diametro cambiano contemporaneamente, il test non è in grado di identificare quale variabile ha modificato il risultato.
| Campo controllato | Documentazione | Perché è importante |
|---|---|---|
| Asse | Tipo, lotto, spessore, densità, condizione | Controllo del supporto dei thread |
| Diametro del foro | Bit, dimensione misurata, geometria | Cambiamenti nell'impegno materiale |
| Profondità del foro | Profondità effettiva e superficie di riferimento | Definisce il percorso del thread preparato |
| Vite | Diametro, lunghezza, filettatura, testa, lotto | Definisce il coinvolgimento e la disposizione dei posti a sedere |
| Endpoint Drive | Coppia, profondità, spazio o condizione della testa | Rende i confronti coerenti |
Preparare una scala di profondità
Selezionare i livelli in base al processo attuale o proposto, includendo un controllo senza pilota o consolidato solo quando sicuro e pertinente. Distribuire i livelli su posizioni rappresentative della scheda anziché posizionare tutti i fori profondi su un unico bordo del pannello. Randomizzare l'ordine di perforazione in modo che l'usura della punta o l'apprendimento dell'operatore non seguano la sequenza di profondità.
- Numerare i pannelli e i fori prima di forare.
- Verificare la posizione del fermo rispetto alla profondità effettiva del foro.
- Chip trasparenti con un metodo dichiarato.
- Utilizzare fori nuovi e comparabili per ogni livello.
- Conservare i campioni sezionati o con i fori rimossi.
Mantenere fissi la distanza e la spaziatura dei bordi.
La profondità interagisce con i bordi liberi vicini e con i fori precedenti. Utilizzare un disegno per la posizione del foro, la distanza dal bordo, la spaziatura, l'orientamento della tavola e l'allineamento del giunto. Un foro pilota profondo vicino a un bordo può produrre un modello di rottura diverso rispetto alla stessa profondità in un'ampia area della superficie.
Guidare fino a un punto di arrivo dichiarato
Scegliere una regola di serraggio adatta al giunto: condizione di testa a filo, chiusura della ferramenta, spazio del giunto, finestra di coppia o altro punto finale approvato. Registrare l'utensile, la punta, la velocità, l'allineamento, lo stato del morsetto e qualsiasi intervento. Non continuare a ruotare dopo il punto finale solo per ottenere un valore di coppia maggiore.
Leggere sia l'installazione che le prove congiunte
Osservare la stabilità iniziale, il numero di giri richiesti, la firma di azionamento, l'inserimento, eventuali danni alla testa o all'incavo, rigonfiamenti della tavola, spaccature, spaccature, spazi vuoti, allineamento e movimento. Laddove la rimozione faccia parte del metodo, ispezionare i detriti di filettatura, le pareti del foro, le condizioni del fondo e le filettature delle viti. Un azionamento fluido non è automaticamente sinonimo di giunzione robusta.
Interpretare lo schema di profondità
| Modello di risultato | Possibile interpretazione | Controllo successivo |
|---|---|---|
| Fori poco profondi, spaccature o rigonfiamenti | Elevata dislocazione in prossimità dell'ingresso | Esaminare diametro, profondità, bordo e tavola |
| Profondità intermedie sede costantemente | Finestra di elaborazione dei candidati | Ripetizione su tutta la tavola e variazione del lotto |
| I fori profondi si sfaldano presto | supporto effettivo della filettatura ridotto | Ispezionare l'ingaggio e la geometria del fondo |
| Tutti i livelli variano notevolmente | La profondità potrebbe non essere dominante | Verificare la scheda, il diametro, l'utensile e l'allineamento. |
| La trasmissione passa, ma il giunto non funziona. | Il segnale di posti a sedere non equivale alla chiusura | Esaminare la geometria dell'hardware e dell'assemblaggio. |
Confermare la profondità effettiva
Utilizzare un metodo di misurazione della profondità adeguato, sezionare campioni rappresentativi ove opportuno e tenere conto della punta della fresa. I trucioli accumulati sul fondo possono far apparire un foro completo, riducendone però la profondità utilizzabile. Annotare se le misurazioni vengono effettuate prima o dopo la pulizia e se il foro viene danneggiato dalla misurazione.
Mantenere la documentazione relativa alla coppia torcente nell'ambito di applicazione
La pagina ufficiale della norma ISO 16047:2005 tratta le prove di coppia/forza di serraggio per elementi di fissaggio filettati in condizioni specificate. Non stabilisce la profondità del foro pilota per i pannelli di particelle né dimostra la capacità del giunto. Qualsiasi segnale di coppia nei pannelli di particelle richiede un metodo di applicazione dichiarato e una correlazione adeguata.
variazione deliberata del pannello di campionamento
La pagina ISO 2859-1:2026 descrive il campionamento lotto per lotto in base agli attributi. L'acquirente deve comunque definire i lotti di schede e viti, i livelli di profondità, le posizioni dei pannelli, le modalità di guasto, il numero di campioni, l'accettazione e la risposta. Non calcolare la media di un cluster su un bordo della scheda o in una zona di densità.
Convertire la finestra in controllo della produzione
Specificare la punta e la revisione, la profondità nominale e la finestra consentita, l'arresto o la dima, la frequenza di verifica, il percorso di rimozione dei trucioli, l'utensile, la scheda, la vite, il punto finale, l'ispezione e la reazione. Verificare la configurazione dopo la sostituzione della punta, lo spostamento dell'arresto, la sostituzione della scheda o una serie di giunzioni anomale.
Invia una richiesta dettagliata
Fornire dimensioni e filettatura delle viti, specifiche del pannello, disegno del giunto, diametro del pilota e scala di profondità, distanza dal bordo, ferramenta, utensile, punto finale, risultati, difetti e accettazione. ProAirNails può discutere di viti per truciolato , della gamma più ampia di viti , dei prodotti correlati e dei campioni tramite la pagina di richiesta .
Non trasformare una singola profondità in una regola universale
Un test di profondità del foro pilota per viti in truciolato non può dimostrare ogni densità del pannello, condizione di umidità, geometria della vite, giunzione, carico o durata utile. Non sostituisce la progettazione del mobile, la valutazione strutturale o il controllo sicuro degli utensili. ProAirNails può fornire prove a supporto dell'identificazione delle viti; la giunzione finale è di proprietà del progettista.
Conservare i campioni provenienti da condizioni superficiali, accettabili e profonde, insieme alle relative registrazioni di fori e avvitamenti. Ripetere il test di profondità del foro pilota della vite per truciolato dopo aver apportato modifiche a tavola, punta, diametro, fermo di profondità, vite, utensile, ferramenta, distanza dal bordo o punto finale.
Utilizzare il test di profondità del foro pilota per viti in truciolato per stabilire un intervallo di lavoro verificato e una reazione quando il processo di foratura lo abbandona.
FAQ
La profondità del foro pilota corrisponde alla posizione di arresto della punta del trapano?
No. La punta della fresa, la compressione della superficie, i trucioli, il gioco dell'attrezzatura e la geometria dell'arresto possono modificare la profondità effettiva.
Perché mantenere fisso il diametro del pilota?
Modificando contemporaneamente diametro e profondità, si impedisce di trarre conclusioni chiare su entrambe le variabili.
È opportuno includere un comando senza pilota?
Includerlo solo se pertinente, sicuro e approvato per il materiale e la questione congiunta.
Che cos'è una scala di profondità?
Si tratta di una serie pianificata di condizioni superficiali, di obiettivo e profonde attorno al processo proposto.
Perché randomizzare l'ordine di guida?
Previene l'usura della punta, la sequenza della scheda o l'apprendimento da parte dell'operatore del rispetto dei livelli di profondità.
Una guida fluida può dimostrare la forza delle articolazioni?
No. Registrare separatamente la chiusura, la lacuna, i danni, il movimento e qualsiasi prova di prestazione richiesta.
Come si può verificare la profondità effettiva?
Utilizzare un metodo di profondità adeguato e sezionare campioni rappresentativi, ove opportuno, tenendo conto della punta della fresa.
Quali sono i segnali di un pilota eccessivamente esperto?
Lo scollamento precoce, il ridotto impegno, la posizione anomala o l'indebolimento delle articolazioni possono indicare una profondità eccessiva.
Quando è opportuno mettere in discussione l'assetto attuale?
Verificare dopo modifiche a punta, fermo, scheda, vite, utensile, ferramenta o risultati anomali.
Cosa rientra nel controllo della produzione?
Specificare punta, diametro, finestra di profondità, riferimento, verifica, pulizia del chip, punto finale, campionamento e reazione.





