

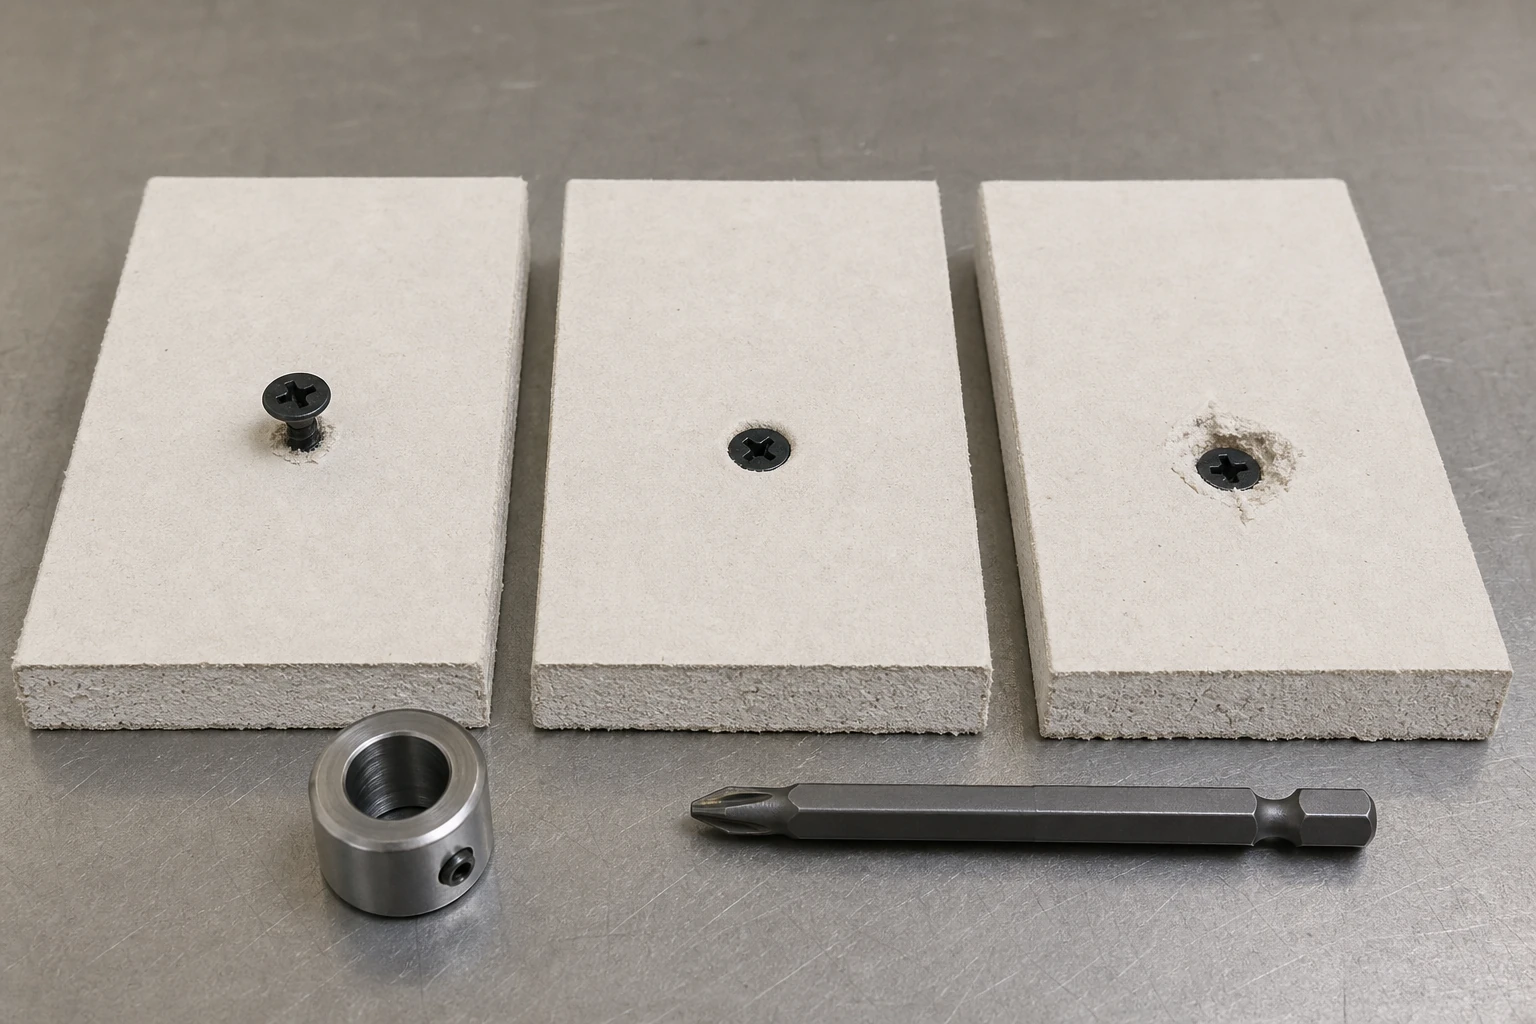
La finestra di profondità di inserimento della testa di una vite per cartongesso è l'intervallo controllato tra una testa che sporge troppo per la finitura e una testa avvitata così in profondità da lacerare la superficie cartacea del cartongesso o perdere un supporto efficace. Si tratta di un intervallo di processo, non di un valore di profondità universale, perché la densità del cartongesso, la struttura, la geometria della vite, il controllo dell'utensile, l'angolo e la tecnica dell'operatore influenzano tutti il risultato dell'inserimento.
ProAirNails consiglia di definire gli stati fisici su pannelli rappresentativi, quindi di trovare le impostazioni dello strumento che si ripetono all'interno dello stato accettato entro i limiti dichiarati.
Nomina i tre stati di seduta prima di misurarli
Una testa di pressatura sporgente si trova al di sopra o al di sotto insufficientemente della superficie della carta e può interferire con la finitura. Un alloggiamento accettato forma la fossetta specificata preservando la carta di rivestimento intorno alla testa. Un alloggiamento eccessivamente pressato strappa, taglia o schiaccia gravemente la carta. I campioni al limite devono essere conservati in modo che gli ispettori condividano lo stesso linguaggio visivo.
Costruisci una scala di profondità, non un singolo obiettivo
Preparare la tavola e la struttura di riferimento. Partendo da un'impostazione conservativa, aumentare il controllo con incrementi documentati e applicare un valore fisso a ogni livello. Includere le condizioni di supporto normali, leggermente angolate, vicino al bordo, vicino al giunto e più rigide o più morbide solo se rappresentano l'installazione. Non mescolarle senza i codici di posizione.
Registra gli input accanto a ciascun risultato
| Gruppo di input | Documentazione | Perché è importante |
|---|---|---|
| Vite | Tipo, lunghezza, testa, filettatura, rivestimento, lotto | Coinvolgimento e interazione testa a testa |
| Asse | Tipo, spessore, lotto, condizione | Risposta del viso e del nucleo |
| Inquadratura | Materiale, spessore, posizione, supporto | resistenza alla guida |
| Attrezzo | Modello, portaobiettivi, impostazione, velocità | Controllo della profondità e ripetibilità |
| Operatore | Angolo, pressione, sequenza | Condizione al contorno applicata |
Giudicare la continuità della carta prima della sola profondità
Utilizzare una luce laterale e un'attenta ispezione per identificare anelli, tagli, carta sollevata, fibre strappate e anima schiacciata. Una lettura della profondità senza la verifica delle condizioni della carta può classificare erroneamente una testina sovraccaricata come accettabile. Al contrario, una sede visivamente integra deve comunque essere controllata in base ai requisiti di finitura e alle specifiche di fissaggio.
- Contrassegnare la posizione e l'impostazione di ciascuna unità.
- Conservare i campioni dei limiti accettati.
- Fotografie scattate con luce normale e con luce radente.
- Tagliare le sezioni solo dopo aver ispezionato la superficie.
- Registrare ogni regolazione e intervento sugli strumenti.
Individuare il centro della regione stabile
Scegliete un'impostazione che produca un margine su entrambi i lati della zona accettata, piuttosto che una che eviti a malapena una testa sporgente nel pannello più facile. Mettete alla prova questa impostazione centrale in corrispondenza di giunti di cartongesso rappresentativi, posizioni di intelaiatura, operatori e stati di usura dell'utensile. La finestra di profondità di inserimento della testa della vite per cartongesso utilizzabile dovrebbe rimanere stabile in tutte le condizioni dichiarate.
Reagisci in modo diverso a ogni schema
| Modello | Probabile indagine | Risposta controllata |
|---|---|---|
| Perlopiù orgoglioso | Contesto, coinvolgimento, approccio strumentale | Avanzamento all'interno della gerarchia |
| Carta perlopiù strappata | Profondità eccessiva, pressione, tavola morbida | Fate un passo indietro e verificate il centro. |
| Orgoglioso e combattuto in una situazione | Variazione nel supporto, nell'angolo o nell'utensile | Ridurre innanzitutto la variabilità del processo |
| Guasti solo in prossimità dei bordi | Ubicazione e confine di supporto | Definire separatamente il metodo edge |
| Deriva su una lunga corsa | Usura del nasello o movimento della sua impostazione | Aggiungi controlli di intervallo |
Specifiche delle viti separate dalle varianti di installazione.
Confrontate i campioni di viti conservati e verificatene l'identità, ma non date per scontato che ogni difetto di inserimento sia dovuto alla vite stessa. Ripetete l'operazione con condizioni controllate per quanto riguarda utensili, tavola, struttura e operatore. Se il problema è legato al lotto di viti, mentre gli altri parametri rimangono invariati, conservate tali prove; se invece è legato all'utensile o alla posizione, correggete il processo corrispondente.
Contestualizzare lo standard di prodotto
La pagina ufficiale della norma ASTM C1002-22 riguarda le viti autofilettanti in acciaio utilizzate per i pannelli in gesso. Non definisce la rientranza di finitura, l'impostazione dell'utensile, le condizioni del pannello o il pannello di accettazione per ogni progetto.
Utilizzare i dati di coppia come prova a supporto
La pagina ISO 16047:2005 tratta le prove di coppia/forza di serraggio per elementi di fissaggio filettati in condizioni specificate. Non riproduce direttamente l'aderenza della carta da parati in gesso e la coppia non deve essere convertita in un'impostazione di profondità universale senza prove rappresentative su pannelli.
Controllo della produzione tramite campioni di confine
Posizionare fotografie o esempi conservati del bordo accettabile superficiale, del centro preferito, del bordo accettabile profondo e degli stati di guasto nel punto di ispezione. Verificare all'avvio, dopo la regolazione, dopo le interruzioni e a intervalli prestabiliti. Registrare l'intervallo di produzione interessato quando un risultato esce dalla finestra.
Porta la mappa completa del pannello a ProAirNails
Fornire le specifiche e il lotto delle viti, il tipo di pannello e di intelaiatura, l'utensile e il puntale, le impostazioni, il metodo dell'operatore, la mappa della scala di profondità, le condizioni della carta, le sezioni, la posizione dei difetti e gli stati di accettazione. ProAirNails può fornire informazioni sulle viti per cartongesso , sulla gamma più ampia di viti , sui prodotti correlati e sui campioni tramite la pagina di richiesta .
Mantenere la finestra attaccata alle sue condizioni
La finestra di profondità di inserimento della testa di una vite per cartongesso non può garantire la capacità strutturale, la qualità della finitura o le prestazioni al di fuori del pannello, del telaio, della vite, dell'utensile, dell'operatore e dell'ambiente testati. Non sostituisce le specifiche di progetto, i requisiti normativi o le istruzioni per l'uso delle attrezzature. ProAirNails può fornire prove dell'identificazione delle viti; l'installatore controlla il processo in cantiere.
Conservare i risultati della scala e del centraggio. Riconfermare la finestra di profondità di inserimento della testa della vite per cartongesso dopo modifiche alla vite, al pannello, alla struttura, all'utensile, al puntale, al metodo dell'operatore o ai criteri di accettazione.
FAQ
Una vite più profonda è sempre meglio fissata?
No. Una profondità eccessiva può lacerare la superficie della carta e ridurre il supporto attorno alla testa della vite.
Che cos'è una vite per cartongesso sporgente?
Si tratta di una vite la cui testa rimane al di sopra o insufficientemente al di sotto della superficie finita richiesta.
Perché utilizzare una scala di profondità?
Esso rivela la transizione da uno stato di orgoglio a uno di accettazione fino a uno di sovraccarico e mostra il margine di processo disponibile.
La profondità dovrebbe essere valutata senza esaminare la carta?
No. La continuità della carta è essenziale perché anche una testina di stampa con bassa resistenza può essere sovraccaricata.
Perché conservare i campioni al limite della significatività statistica?
Aiutano gli operatori e gli ispettori ad applicare la stessa regola di accettazione fisica.
È possibile che una singola impostazione degli utensili funzioni per tutte le tavole?
No. La densità del pannello, l'intelaiatura, le condizioni dell'utensile, l'angolo e la pressione dell'operatore possono influenzare il posizionamento.
Cosa provoca risultati sia di cui essere orgogliosi che di cui si è dispiaciuti nello stesso contesto?
Ampie variazioni di supporto, angolazione, risposta dell'utensile o condizioni della scheda possono causare il collasso della regione stabile.
Quando dovrebbero essere effettuati i controlli di produzione?
Eseguire i controlli all'avvio, dopo eventuali modifiche o interruzioni e a intervalli prestabiliti durante il funzionamento.
La sola coppia di torsione definisce la profondità di inserimento?
No. I dati sulla coppia e le prove rappresentative sulla superficie della tavola rispondono a diverse parti della decisione.
Quali informazioni sono utili per indagare su un reclamo?
Inviare l'identità della vite, i materiali, le impostazioni degli utensili, la mappa del pannello, la documentazione cartacea, l'ubicazione dei difetti e i campioni conservati.





