

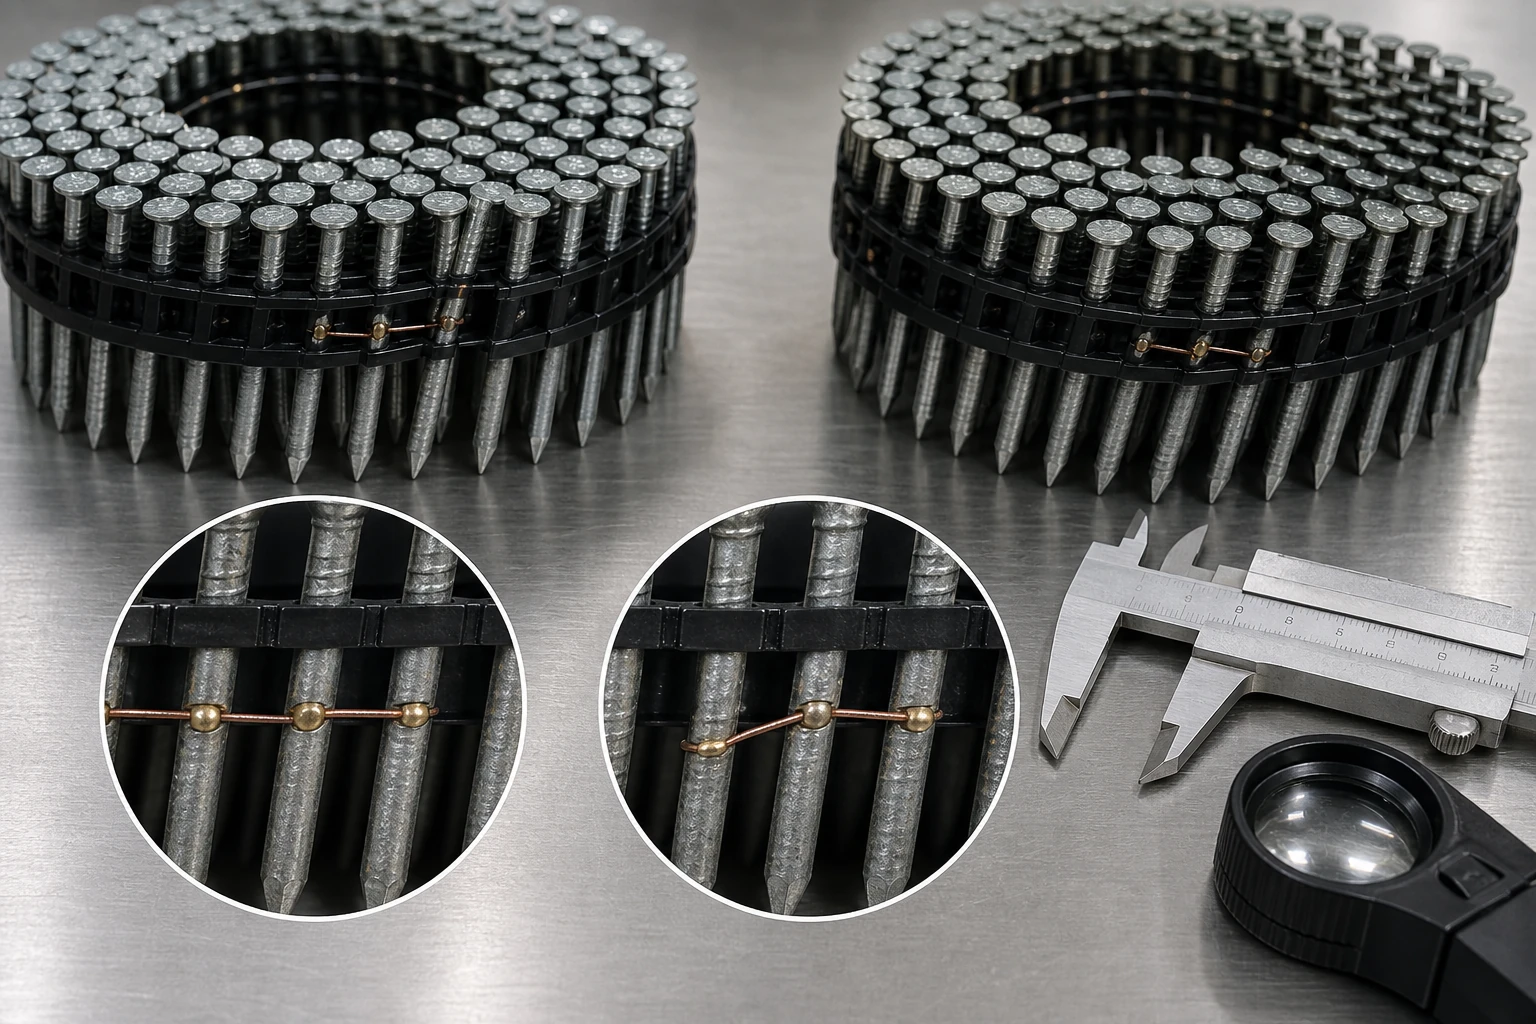
A verificação do alinhamento da solda em bobina de arame de prego verifica se cada junta de arame de colagem permanece na posição correta em relação às hastes dos pregos, ao passo e à trajetória de alimentação. A junta deve ser documentada antes que a bobina seja remodelada ou carregada, pois o manuseio pode deslocar espiras soltas e apagar a relação entre uma solda saliente e um evento posterior na ferramenta.
A ProAirNails recomenda tratar a solda como uma característica específica do local. Mapeie a junta, inspecione vários pregos em ambos os lados, preserve a ponta e a extremidade do prego e compare qualquer interrupção na alimentação com a chegada real da junta ao mecanismo de alimentação.
Comece pela junta, não pela silhueta da espiral.
A circularidade geral da bobina é útil, mas não responde à questão se uma emenda de fio está centrada, desalinhada, saliente, pontiaguda, rachada ou localmente afetada pelo calor. Coloque a bobina em seu estado livre e apoiado. Não a aperte nem corte a emenda antes de registrar ambas as faces e sua posição dentro da bobina.
Atribua um código de localização a cada solda.
Identifique o lote da bobina, a posição na caixa, o número da bobina, o número da volta e os números dos pregos mais próximos. Marque o lado do arame e a direção de alimentação. Um código como C03-T04-N118 conecta fotografias, medições, amostras retidas e eventos da ferramenta sem depender de uma anotação vaga como "solda ruim perto do meio".
Construa uma tira de medição centrada na junta.
| Recurso | Registro em conjunto | Compare os arredores |
|---|---|---|
| Localização da solda | Distância até as hastes adjacentes | Posição normal do fio em relação à haste |
| Deslocamento lateral | Deslocamento lateral do fio unido | Trajeto do fio antes e depois da junção |
| Protuberância | Altura ou projeção aguda | Perfil de fio comum |
| Tom | Espaçamento entre vários pregos | Seção remota da mesma bobina |
| Evidências superficiais | Descoloração, resíduos, rachaduras | superfície de fio não unida |
Leia o percurso do fio na direção de alimentação.
Siga a ordem do arame a montante, da junta, do arame a jusante e das hastes dos pregos adjacentes. Uma solda centrada ainda pode introduzir uma projeção; uma solda descentralizada pode alterar a inclinação local; e uma junta com aparência limpa pode estar muito próxima da haste. Registre cada condição separadamente, em vez de avaliar a junta completa com uma única pontuação visual.
- Fotografe ambos os lados do arame de ligação.
- Meça antes de flexionar a bobina.
- Mantenha pelo menos cinco pregos de cada lado da junta.
- Líder e construção de cauda recordistas.
- Fragmentos de sacos desprendidos com o código de localização.
Identificar defeitos nas juntas e diferenciá-los de outras falhas na bobina.
Ovalização, curvas cruzadas, cabeças tortas, resíduos de adesivo, líderes deformados, arrasto do magazine e desgaste do driver podem interromper a alimentação. Esses aspectos devem ser considerados ramos separados na investigação. A verificação do alinhamento da solda do arame de prego em bobina torna-se útil somente quando a condição de solda suspeita e o evento observado compartilham uma localização e sequência documentadas.
Sincronize a junta com a ferramenta.
Utilize a pregadora pneumática indicada, considerando a condição do carregador, a pressão do ar, o substrato, a rota de carregamento e a quantidade de pregos. Anote o número do prego no carregamento, na aproximação, na alimentação, na interrupção, na recuperação e em qualquer intervenção. Pare em segurança se surgirem fios salientes, fragmentos ou resistência. Siga as instruções de operação e de segurança do fabricante da ferramenta.
Classifique o evento sem exagerar na atribuição de causa.
| Padrão observado | Interpretação imediata | Próxima comparação |
|---|---|---|
| Projeção na articulação, evento na mesma contagem | Joint é um colaborador confiável. | Junta conforme na mesma ferramenta |
| Junta deslocada, sem evento | Diferença geométrica sem efeito demonstrado | Repita em toda a amostra declarada |
| O evento ocorre antes da chegada da junta. | A articulação não coincide com a sincronização. | Revista, apresentação, líder, condição da ferramenta |
| Fragmentos soltos ao redor da articulação | Contém para fins de segurança e verificação de identidade. | Fratura e evidência de fio adjacente |
| Eventos em seções remotas da bobina | O problema pode ser mais amplo do que apenas soldas. | Inspeção de ferramentas e bobinas em toda a sua extensão |
Utilize um fixador padrão dentro de sua faixa de aplicação adequada.
A página oficial da norma ASTM F1667/F1667M-21a fornece os requisitos e a terminologia para fixadores acionados por impacto. Ela não define o dispositivo de fixação exato para a posição de soldagem, o limite de eventos da ferramenta ou a regra de aceitação para cada sistema de fixação por fio.
Expandir de uma junta para um lote deliberadamente
A página da norma ISO 2859-1:2026 descreve a amostragem de atributos lote a lote indexada pelo AQL (Nível de Qualidade Aceitável). Ela pode dar suporte a um plano declarado após a definição operacional dos defeitos de solda, mas não comprova que uma junta examinada represente toda a remessa.
Defina a contenção a partir do padrão de evidência.
Separe as bobinas com saliências, fios soltos, identidade incerta ou eventos de alimentação repetidos na mesma localização. Preserve as comparações de conformidade da mesma caixa e de outras posições da caixa. Defina se a contenção se aplica a uma bobina, a uma região mapeada da caixa, a um intervalo de produção ou ao lote; não expanda nem reduza o escopo com base apenas em uma fotografia impactante.
Prepare uma investigação que preserve a história do feed.
Forneça as dimensões e o acabamento dos pregos, o ângulo de colagem e os detalhes do fio, o lote, o mapa da caixa, os códigos de localização das juntas, as medidas, as fotografias, o modelo da ferramenta, o estado do magazine, a pressão, o substrato, a contagem de eventos e os fragmentos. A ProAirNails pode discutir pregos em bobina , a gama mais ampla de pregos pneumáticos , outros produtos e amostras através da página de contacto .
Indique o que o resultado mapeado pode suportar.
Uma verificação de alinhamento da solda de arame de prego em bobina não pode, por si só, comprovar a resistência da junta, o desempenho estrutural, a compatibilidade de todas as ferramentas ou a condição de bobinas não examinadas. Um breve teste de ferramenta não é um teste universal de vida útil. A ProAirNails pode auxiliar na interpretação das evidências identificadas do produto; o comprador controla a liberação da aplicação e a amostragem.
Conservar seções conjuntas, seções de comparação, imagens e registros de eventos. Repetir a verificação do alinhamento da solda de arame com pregos em bobina quando houver alterações no arame, nas configurações de solda, no espaçamento dos pregos, na quantidade de pregos em bobina, na embalagem, no projeto do líder, na ferramenta ou nos critérios de aceitação.
Perguntas frequentes
A circularidade da bobina é suficiente para aprovar uma solda?
Não. Inspecione separadamente a localização, o deslocamento, a projeção, a condição da superfície e a inclinação da junta ao redor.
Por que numerar os pregos perto da junta?
Os números dos pregos conectam a localização física da solda ao ponto exato onde ocorre o avanço da solda.
Uma junta saliente deve ser aparada antes da inspeção?
Não. Conserve e fotografe o estado em que o produto foi recebido antes de qualquer alteração ou teste de ferramenta.
A descoloração pode ser um sinal de articulação frágil?
Não. São evidências superficiais que podem orientar a investigação, mas a robustez da investigação requer um método apropriado e definido.
Quantos pregos devem permanecer ao redor de uma junta retida?
Mantenha uma quantidade suficiente em ambos os lados para preservar o passo, o caminho do fio e a direção de alimentação; cinco de cada lado é um ponto de partida prático.
E se ocorrer um evento relacionado à ferramenta antes da chegada da junta?
Investigue o líder, o magazine, o passo, a condição da bobina e a ferramenta, em vez de atribuir esse evento à solda.
Um único indivíduo que passa por um centro de detenção pode liberar uma remessa?
Não. A liberação depende do plano de amostragem declarado, da definição de defeito, da identidade do lote e das evidências da aplicação.
Por que inspecionar ambos os lados do fio?
Deslocamentos, resíduos, projeções ou fissuras podem ser visíveis apenas em um dos lados da colagem.
Quando os testes devem ser interrompidos?
Pare e isole a ferramenta se aparecerem fios pontiagudos, fragmentos, resistência anormal ou alimentação insegura.
O que deve ser enviado juntamente com uma reclamação?
Enviar bobinas com código de localização, juntas retidas, imagens, medições, condições das ferramentas, contagens, fragmentos e identificação da caixa.





