

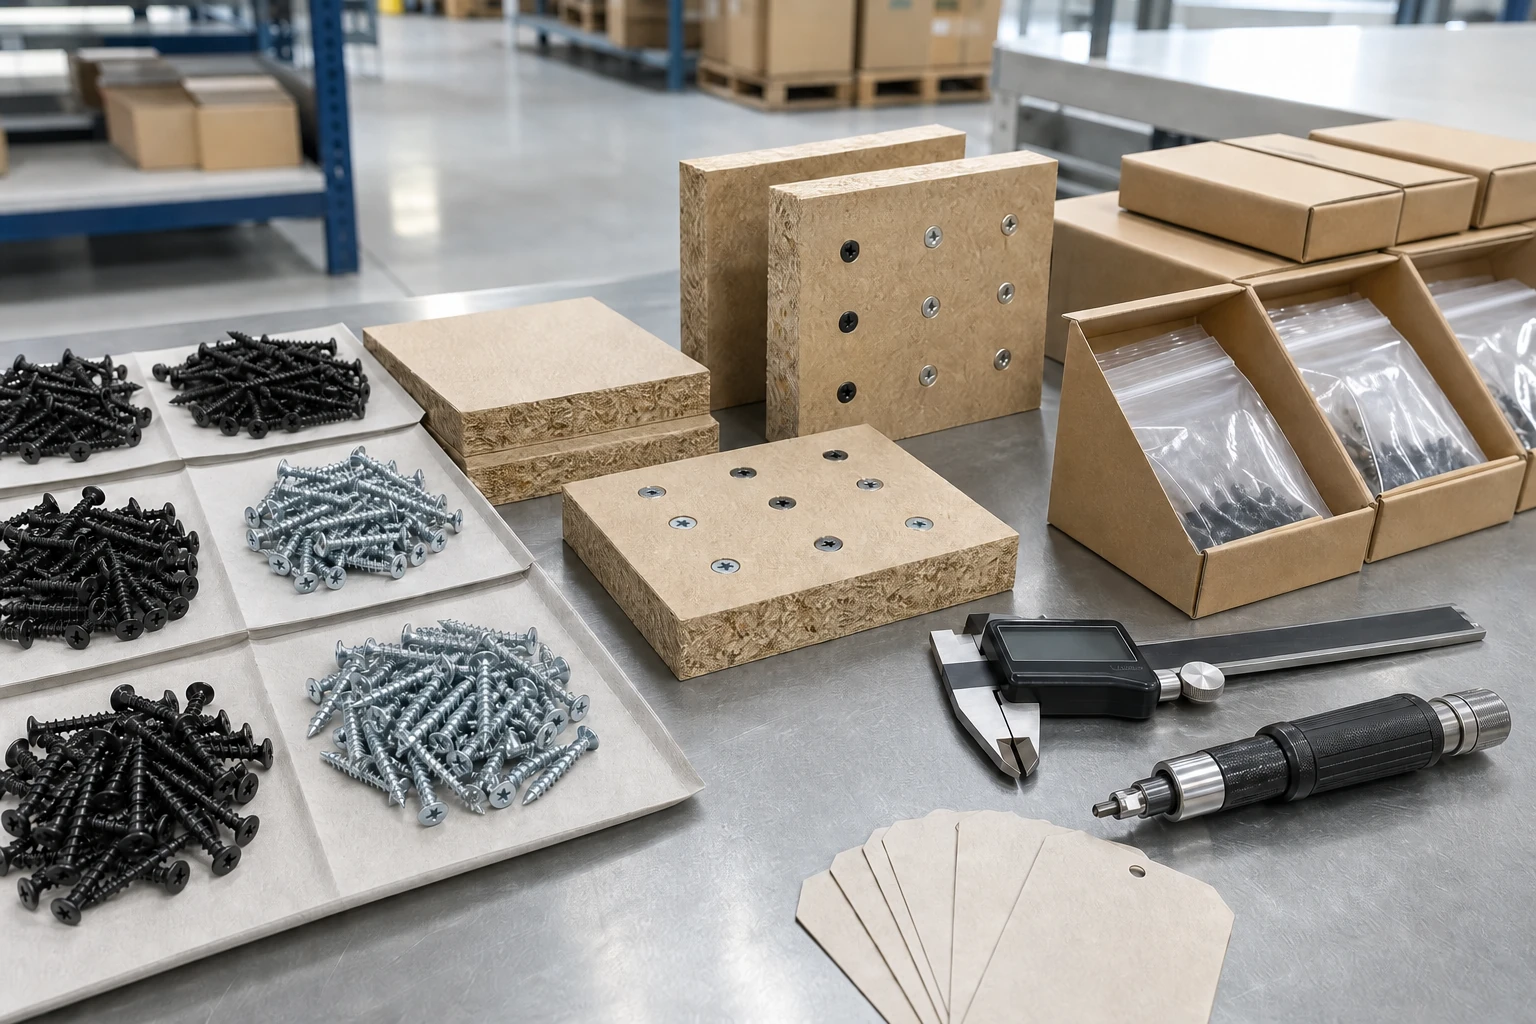
Ein Hersteller von Spanplattenschrauben sollte nicht nur danach beurteilt werden, ob das erste Muster optisch korrekt aussieht, sondern auch danach, ob die zugelassene Schraube, die Verschraubung, die Verpackung und die Nachweise bei der nächsten Bestellung reproduzierbar sind. Die Nachbestellungskontrolle beginnt, sobald der Käufer die Anwendungs- und Basisdaten vor der Vereinbarung einer regelmäßigen Lieferung festlegt.
ProAirNails empfiehlt, eine Brücke zwischen drei Punkten zu bauen: freigegebenes Muster, erste Produktionscharge und Nachbestellungscharge. Diese Brücke verwendet dieselben Kennungen, Messwerte, Antriebsbedingungen, Verbindungsprüfkörper und Abnahmeregeln, sodass Änderungen sichtbar werden, bevor die Montageleistung beeinträchtigt wird.
Ankergenehmigung in der Möbelverbindung
Definieren Sie Plattentyp, Dichtebereich, Dicke, Oberflächenorientierung, Vorbohrung, Randabstand, Verbindungsgeometrie, Klemmzustand, Schraubendreher, Drehzahl, Bohrer, Sitzzustand, Montagezyklus, erwartete Belastung und sichtbare Oberflächenbeschaffenheit. Eine Schraubenzeichnung ohne Angabe der vorgesehenen Platte und des Prozesses kann die Eignung für die Anwendung nicht belegen.
Was ein Hersteller von Spanplattenschrauben reproduzieren muss
Die Reproduktion umfasst mehr als nur Gesamtlänge und Durchmesser. Sie beinhaltet Kopfgeometrie, Passung der Gewindebohrung, Gewindeform, Steigung, Spitze, Geradheit, Material- und Eigenschaftsnachweise, Oberflächenbeschaffenheit, Sauberkeit, Antriebsverhalten, Streifen- oder Schüttgutverpackung, Stückzahl, Etikettenidentität und Chargenrückverfolgbarkeit gemäß Kaufvertrag.
Die Baseline wird in vier verknüpften Datensätzen eingefroren.
| Basisdatensatz | Inhalt | Was es schützt |
|---|---|---|
| Produktdatensatz | Zeichnung, Spezifikation, Artikelnummer, genehmigte Dokumente | Eindeutige Ordnungsidentität |
| Messprotokoll | Rohabmessungen, Methoden, Standorte, Bilder | Verteilungsvergleich |
| Gemeinsamer Rekord | Board, Pilot, Fahrer, Sitzplatz, Demontage und Spaltnachweis | Anwendungsrelevanz |
| Packaufzeichnung | Anzahl, Innenverpackung, Etikett, Karton und zurückbehaltene Probe | Rückverfolgbarkeit von Wareneingang und Nachbestellung |
Messen Sie Verteilungen anstatt einer perfekten Schraube
Stichproben aus verschiedenen Schachteln und Kartonpositionen. Erfassen Sie Gesamtlänge, Kopf- und Vertiefungsmerkmale, Schaftdurchmesser, Gewindegeometrie, Gewindespitze, Geradheit und Oberflächenbeschaffenheit gemäß den angegebenen Methoden. Geben Sie die Spannweite und Ausreißer zusammen mit dem Mittelwert an. Ein enger Mittelwert kann eine heterogene oder schwankende Grundgesamtheit verschleiern.
- Jede gemessene Schraube wird ihrem Ursprungskasten zugeordnet.
- Bewahren Sie Original- und Wiederholungslesungen auf.
- Fotografieren Sie ungewöhnliche Stellen, Gewinde oder Vertiefungen.
- Beschädigungen durch unsachgemäße Handhabung sind von Beobachtungen während der Produktion zu trennen.
- Vergleichsschrauben aus jeder freigegebenen Charge aufbewahren.
Bauen Sie ein Drive-in-Fenster in der repräsentativen Tafel ein
Verwenden Sie die für die Produktion vorgegebenen Pilotdurchmesser und -tiefe, Reinigungsmethode, Treiber, Bohrer, Drehzahl, Winkel, Klemmung und Stoppregel. Testen Sie eine Setzleiter, um überstehende, akzeptierte, überdrehte und beschädigte Zustände zu erkennen. Dokumentieren Sie das Anlaufverhalten, das Herausdrehen, das Einsetzen, das Ausbeulen der Bretter, das Spalten, den Fugenspalt, das Beschädigen und die Anzeichen für das Entfernen.
Vergleichen Sie Muster, erste Charge und Nachbestellung auf einer Seite
| Vergleich | Grüne Beweise | Eskalationssignal |
|---|---|---|
| Identität | Artikel, Losnummer, Etikett und Dokumente bleiben verknüpft | Mehrdeutige oder geänderte Bezeichnung |
| Abmessungen | Die Verteilung bleibt innerhalb der vereinbarten Kriterien | Verschiebung, neue Ausreißer oder gemischte Bevölkerung |
| Fahren | Prozessfenster und Fehlermuster bleiben stabil | Engeres Zeitfenster oder neuer Fehlermodus |
| Gemeinsam | Vergleich von Sitz, Spalt, Abstreifen und Restergebnis | Änderungen des Anwendungsergebnisses |
| Verpackung | Anzahl, Schutz, Etiketten und Zustand des Kartons stimmen überein | Beschädigung, Verwechslung oder fehlende Rückverfolgbarkeit |
Drehmoment als Indiz nutzen, nicht als alleinige Entscheidungsgrundlage.
Die offizielle Seite der ISO 16047:2005 behandelt Drehmoment-/Klemmkraftprüfungen für Gewindeverbindungen unter festgelegten Bedingungen. Sie bildet jedoch weder das Versagen von Spanplatten noch Bohrlochrückstände, die Geometrie von Möbelverbindungen oder das Herausspringen des Schraubendrehers nach. Daher müssen Drehmomentdaten stets mit repräsentativen Spanplattenbefunden verknüpft bleiben.
Die Grenze zwischen Abnahme und Inspektion verstehen
Die Seite ISO 3269:2019 beschreibt die Abnahmeprüfung durch den Käufer, wenn keine vorherige Vereinbarung besteht oder die Konformität beanstandet wird, einschließlich der festgelegten Ausschlüsse und Grenzen. Serienfertigung, Sonderanwendungen und erweiterte Rückverfolgbarkeit sollten vor der Bestellung vereinbart und nicht erst im Streitfall geklärt werden.
Gestalten Sie das Änderungsmanagement kommerziell spezifisch
Definieren Sie Änderungen, die eine Benachrichtigung oder erneute Qualifizierung erfordern: Material, Draht- oder Rohlingsquelle, Formwerkzeuge, Gewindewalzen, Wärmebehandlung, Beschichtung, Schmierstoff, Aussparungswerkzeuge, Sortierung, Unterauftragnehmer, Produktionsstandort, Prüfverfahren, Verpackung oder Etiketten. Geben Sie den Benachrichtigungszeitpunkt, die erforderlichen Nachweise, die Anzahl der Muster und die Genehmigungsberechtigten an.
Prüfnachweisfluss statt Touring-Maschinen
Eine aussagekräftige Überprüfung eines Herstellers von Spanplattenschrauben verfolgt einen einzelnen Artikel von der Bestellungsspezifikation über Materialidentifizierung, Einrichtung, Inprozesskontrollen, Fehlermanagement, Endkontrolle, Verpackung, Freigabe, Reklamationsbearbeitung und Rückstellmuster. Die Anzahl der Anlagen oder ein Reinraumbereich belegen nicht, dass die kritischen Merkmale der Bestellung jederzeit kontrolliert werden.
Den Preis für die Nachbestellung festlegen, nicht den des Ausstellungsstücks.
Vergleichen Sie den Preis mit Mindestbestellmenge, Lieferzeit, Kapazitätsreservierung, Fehlerkorrektur, Sortierung, Verpackung, Zählgenauigkeit, Lieferung, Dokumentenbearbeitung, Reklamationsabwicklung und den Kosten einer Produktionsunterbrechung. Ein niedriges Angebot verliert an Wert, wenn die zweite Lieferung eine Notfallprüfung oder Nachbearbeitung der Möbel erfordert.
Senden Sie ProAirNails eine Anfrage zur Reproduzierbarkeit.
Bitte geben Sie Zeichnung, Maße, Material- und Oberflächenanforderungen, Platten- und Verbindungsdetails, Pilotprozess, Schraubendreher und Bit, Antriebsfenster, erwartete Belastung, Jahresbedarf, Abrufmuster, Verpackung, Etiketten, Bestimmungsort, Muster, Dokumente, Änderungsmitteilung und Erwartungen an Reklamationen an. ProAirNails berät Sie gerne über Spanplattenschrauben , das gesamte Schraubensortiment , weitere Produkte und Muster über das Anfrageformular .
Begrenzen Sie, was eine Zulassung eines Herstellers von Spanplattenschrauben beweist.
Eine Stichprobe, ein Audit, ein Zertifikat oder ein kurzer gemeinsamer Versuch können keine Garantie für jede zukünftige Charge, Plattencharge, jeden Bediener, Prozess oder Servicezustand bieten. ProAirNails kann Nachweise für identifizierte Schrauben und Chargen liefern, während der Käufer die gemeinsame Entwicklung, Spezifikation, Probenahme, Lieferantenfreigabe, Konformität, Sicherheit und Produktionsfreigabe kontrolliert.
Bewahren Sie die zugelassene Schraube, die Rohdaten, den Verbindungscoupon, das Verpackungsprotokoll, das Muster der ersten Charge und das Nachbestellungsmuster auf. Qualifizieren Sie den Hersteller der Spanplattenschrauben erneut, nachdem eine vereinbarte Änderung an Produkt, Prozess, Standort, Nachweisen, Verpackung oder Anwendungsrisiko vorgenommen wurde.
Häufig gestellte Fragen
Warum sollte die Neuordnung Teil der Qualifikation sein?
Es zeigt, ob die Routineproduktion nach der ersten Stichprobenphase den genehmigten Ausgangswert reproduziert.
Was sollte eine gemeinsame Ausgangsbasislinie beinhalten?
Beinhaltet: Platine, Pilot, Kantenabstand, Verbindungsgeometrie, Klemme, Treiber, Bohrer, Einstellung, Fehler und Abnahme.
Warum sollten Rohdaten mit unterschiedlichen Dimensionen aufbewahrt werden?
Die Rohmesswerte offenbaren Bandbreite, Drift, gemischte Populationen und Ausreißer, die durch einen einzelnen Durchschnittswert verdeckt werden.
Können Drehmomentdaten eine Spanplattenverbindung bestätigen?
Nein. Vergleichen Sie die Ergebnisse der kontrollierten Drehmomentmessung mit repräsentativen Beobachtungen zum Plattensitz, zum Ablösen, zum Spalt und zum Versagen.
Was sollte die Abdeckung des Änderungsreglers sein?
Abdeckmaterial, Werkzeuge, Umformung, Wärme- und Oberflächenprozesse, Schmierstoffe, Sortierung, Subunternehmer, Baustelle, Methoden und Verpackung.
Beweist eine Werksbesichtigung die Produktkonsistenz?
Nein. Verfolgen Sie einen realen Artikel von den Spezifikationen über die Prozessaufzeichnungen, die Inspektion, die Abweichungsprüfung, die Verpackung und die Freigabe bis hin zu den Reklamationen.
Wie sollte die erste Charge verglichen werden?
Verwenden Sie dieselben Identifikations-, Mess-, Antriebs-, Verbindungs-, Verpackungs- und Abnahmeprotokolle, die für das genehmigte Muster verwendet wurden.
Was kann das Fahrfenster verkleinern?
Abweichungen bei Schrauben, Platten, Pilotzustand, Bohrerverschleiß, Treibereinstellungen, Winkel, Unterstützung und Ablagerungen können dazu beitragen.
Was gehört in ein Beschwerdepaket?
Geben Sie Chargen- und Kartonidentifikation, verbliebene Schrauben, Platinen-, Treiberbedingungen, Bilder, Rohdaten, Fehlerrate und Containment an.
Welche kommerziellen Kosten sind neben dem Preis relevant?
Berücksichtigen Sie Mindestbestellmenge, Lieferzeit, Inspektion, Sortierung, Ausfallzeiten, Nacharbeit, Verpackung, Zählgenauigkeit, Reaktionszeit und Korrekturmaßnahmen.





