

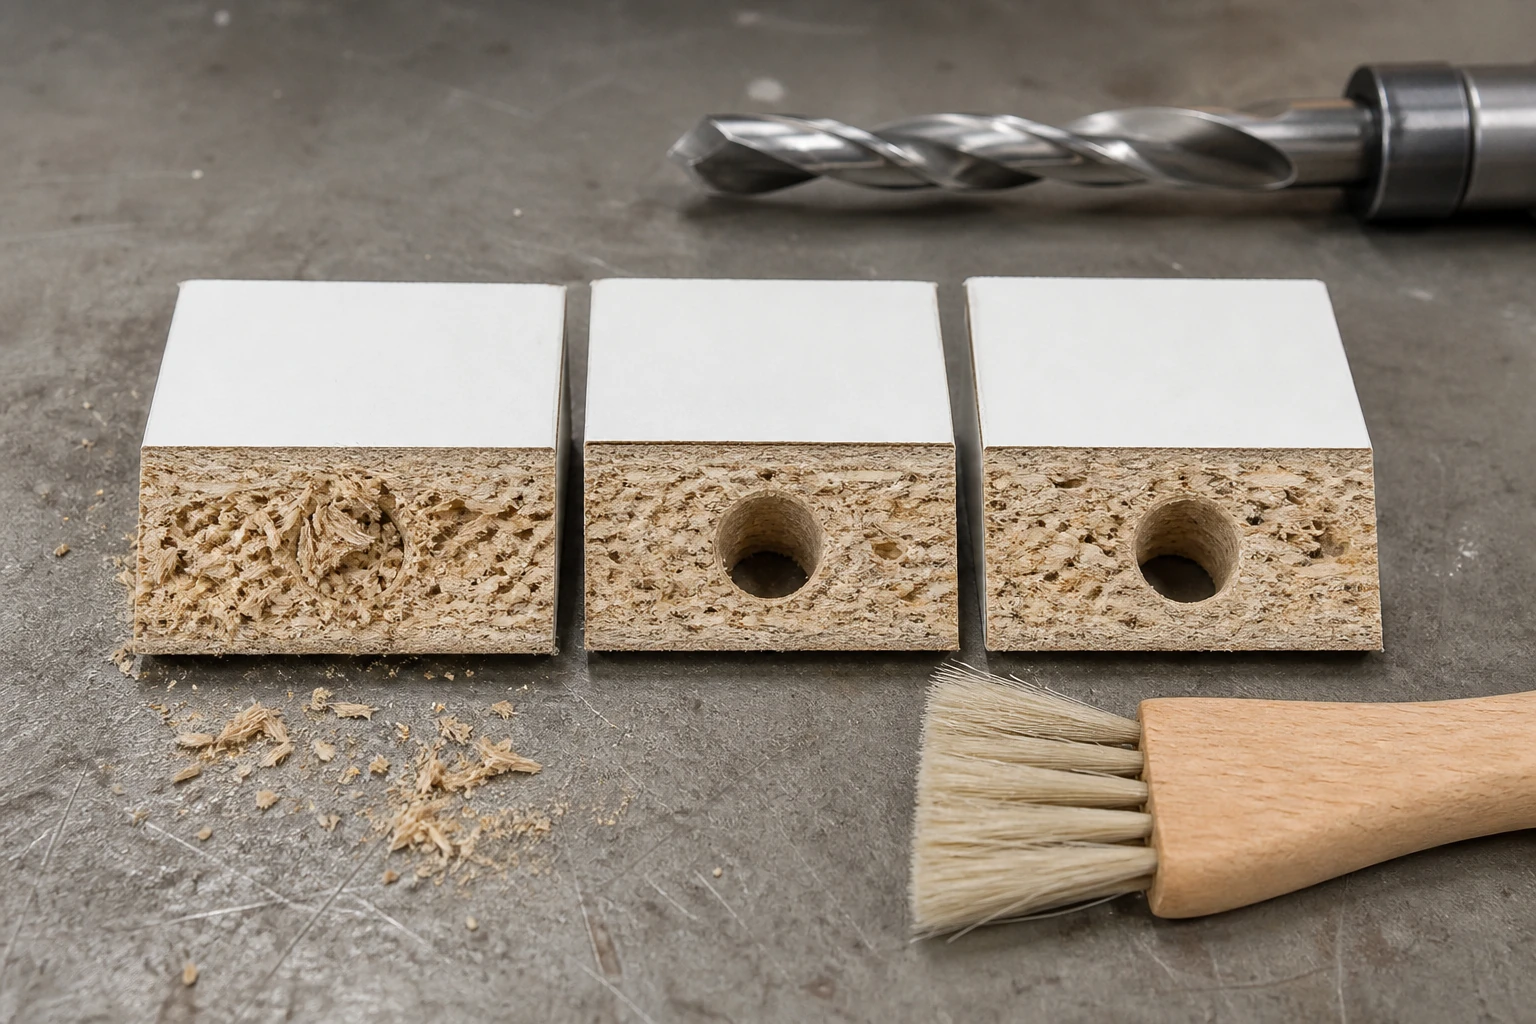
Die Späneabfuhr beim Vorbohren von Spanplattenschrauben dient der kontrollierten Entfernung von Bohrspänen, damit die Schraube in die gewünschte Bohrlochgeometrie eindringt und keinen versteckten Pfropfen am Boden oder an der Wand bildet. Die Bohrtiefe allein gibt nicht die tatsächlich nutzbare Tiefe an: Lose Späne können sich absetzen, beim Eindrehen neu verdichten, die Schraube überstehen lassen, einen Spalt öffnen oder den Ausdrehpunkt verändern.
ProAirNails empfiehlt, übereinstimmende Löcher in derselben Platte zu vergleichen, anstatt anzunehmen, dass eine aggressivere Reinigung automatisch besser ist. Der Test sollte den ursprünglichen Zustand der Bohrung erhalten, die entfernte Materialmenge quantifizieren und die Ergebnisse der einzelnen Methoden hinsichtlich Sitz und Fugenqualität dokumentieren.
Definieren Sie die Frage, die die Reinigungsmethode beantworten muss.
Entscheiden Sie, ob das Problem in der Blockiertiefe, in Verunreinigungen am Bohrlocheingang, in der Wandverschmierung, im Schraubensitz, im Gewindeüberdrehen, in Oberflächenausbeulungen oder im Fugenverschluss liegt. Diese Probleme hängen zwar zusammen, sind aber nicht identisch. Geben Sie den geplanten Vorbohrdurchmesser und die Vorbohrtiefe, den Schraubeneingriff, die Plattenkonstruktion und an, ob es sich um eine Sack- oder Durchbohrbohrung handelt.
Bohren Sie passende Löcher, bevor Sie die Abfälle berühren.
Verwenden Sie Leiterplattenproben desselben Panels und kartieren Sie nach Möglichkeit die Dichte oder die Flächenausrichtung. Fixieren Sie Bohrer, Drehzahl, Vorschub, Rundlaufgenauigkeit, Eintrittswinkel, Nenntiefe und Verweilzeit. Verteilen Sie die Reinigungsbehandlungen randomisiert an verschiedenen Stellen, sodass eine Kante, eine dichtere Zone oder ein erwärmter Bohrer nicht nur einer Gruppe zugeordnet wird.
Vergleichen Sie drei praktische Bedingungen
| Zustand | Kontrollierte Aktion | Zu erhaltende Beweise |
|---|---|---|
| Wie gebohrt | Kein Reinigen oder Abklopfen | Eingangsbild und Abschnittskontrolle |
| Bürste oder Staubsauger | Angegebenes Werkzeug, Durchgänge, Saugkraft, Zeit | Gesammelte Trümmer und Zustand der Mauer |
| Kontrollierte Luft | Angegebene Düsengröße, Druck, Abstand, Dauer | Einrichtung zur Erfassung von Trümmern und zur Gewährleistung der Sicherheit |
| Verfahrensleer | Reinigungswirkung ohne Antrieb | Hinweise auf methodenbedingte Veränderungen |
Messen Sie die nutzbare Tiefe nach der Schuttbehandlung.
Verwenden Sie ein Tiefenmessverfahren, das die Späne nicht tiefer drückt und das Bohrloch nicht vergrößert. Dokumentieren Sie die Leichtkontaktregel, die Geometrie des Messfühlers, die Wiederholgenauigkeit und die Abweichung vom programmierten Bohrweg. Untersuchen Sie die ausgewählten Steuerungen nach der Messung, um festzustellen, ob der Messfühler den tatsächlichen Bohrgrund, einen Spänepfropfen oder eine verschmierte Wandstruktur berührt hat.
Entferntes Material als Daten aufbewahren.
Sammeln Sie nach Möglichkeit Rückstände aus jeder markierten Öffnung. Vergleichen Sie Masse oder Volumen ausschließlich mit einer für die Probe ausreichend empfindlichen Methode und fotografieren Sie die Partikelform. Große Flocken, Feinstaub und verdichtete Partikel können sich unterschiedlich verhalten. Verluste am Arbeitsplatz oder an der Vakuumanlage müssen angegeben und nicht stillschweigend als null behandelt werden.
- Vor dem Bohren jedes Loch markieren.
- Verwenden Sie separate, saubere Sammelmedien.
- Protokollieren Sie die Bohrzyklen zwischen den Bohrerreinigungen.
- Prüfen Sie den Eintrittspunkt, den Ausbruch und die Oberflächenausbeulung.
- Nicht vorgebohrte Löcher für die spätere Segmentierung beibehalten.
Druckluftrisiken kontrollieren und Störungen prüfen
Druckluft kann Partikel mit hoher Geschwindigkeit ausstoßen und Staub verteilen. Schützen Sie sich mit Schutzvorrichtungen, Absaugung, geeigneter persönlicher Schutzausrüstung und beachten Sie die Sicherheitsvorschriften am Arbeitsplatz. Richten Sie die Druckluft niemals auf Personen. Zu hoher Druck oder zu enger Düsenkontakt können die Bohrung beschädigen, die Probe verändern und zu Ergebnissen führen, die in der herkömmlichen Produktion nicht reproduzierbar sind.
Antriebsschrauben mit fester Ansprechsequenz
Dokumentieren Sie, sofern verfügbar, das Anlaufdrehmoment bzw. den Anlaufwiderstand, die Sitzposition, den Fugenspalt, Oberflächenwölbungen, Risse, Beschädigungen und Spuren der Entfernung. Halten Sie Schraube, Schraubendreher, Drehzahl, Winkel, Klemmzustand und Anschlagsregel konstant. Die Späneentfernung beim Vorbohren von Schrauben in Spanplatten sollte nur dann angerechnet werden, wenn der gereinigte Zustand wiederholt zu einer Verbesserung des relevanten Ergebnisses führt, ohne das Bohrloch zu beschädigen.
Interpretieren Sie die zusammengefassten Beweise.
| Muster | Möglicher Mechanismus | Nächste Steuerung |
|---|---|---|
| Die gebohrten Schrauben stehen noch hervor. | Bodenpfropfen oder unzureichende tatsächliche Tiefe | Bohrlochabschnitt und Vergleich der nutzbaren Tiefe |
| Alle Gruppen sitzen gleichberechtigt | Trümmer, die diesen Zustand nicht einschränken | Den einfachsten reproduzierbaren Weg beibehalten |
| Luftgereinigte Löcher werden früher abgerissen | Wanderosion oder veränderter Durchmesser | Druck reduzieren und Abschnitte überprüfen |
| Die Vakuumgruppe weist eine geringere Ausbeulung auf. | Weniger umgepacktes Material | Wiederholen Sie dies an allen Standorten. |
| Große Streuung innerhalb der Gruppe | Platten- oder Bohrvariante | Verbesserung von Blockierung und Sampling |
Drehmomentprüfung mit einer festgelegten Grenze durchführen
Die offizielle Seite der ISO 16047:2005 behandelt die Drehmoment-/Klemmkraftprüfung von Gewindeverbindungen unter festgelegten Bedingungen. Sie schreibt kein Reinigungsverfahren für Spanplatten vor und reproduziert auch nicht das Versagen von Lochwänden in Spanplatten. Daher müssen die Drehmomentnachweise mit repräsentativen Beobachtungen des Untergrunds kombiniert werden.
Erstellen Sie einen Stichprobenplan, nachdem Sie den Fehler definiert haben.
Die Seite ISO 2859-1:2026 beschreibt die chargenweise Attributstichprobenprüfung anhand des AQL-Index. Sie kann die Inspektion unterstützen, nachdem hervorstehende Sitzflächen, Ablösungen, Ausbeulungen oder Fugenspalten operational definiert wurden, legt aber keine zulässigen Werte für eine Möbelverbindung fest.
Wählen Sie die am wenigsten störende effektive Methode.
Wenn zwei Verfahren gleichwertige Ergebnisse hinsichtlich Sitz und Verbindung liefern, ist das sicherere, einfacher zu kontrollierende und das Bohrungsprofil weniger stark verändernde Verfahren vorzuziehen. Düsen- und Bürstenverschleiß, Vakuumzustand, Zykluszeit und Prüfhäufigkeit sind zu dokumentieren. Ein im Labor entwickeltes Reinigungsverfahren ist nur dann wertvoll, wenn es sich in der Produktion reproduzieren lässt.
Senden Sie ProAirNails eine Aufzeichnung über übereinstimmende Löcher
Bitte geben Sie die Schraubenspezifikation und Chargennummer, die Plattenart und -beschaffenheit, Bohrer und Bohrer, Durchmesser, programmierte Bohrtiefe, Lochplan, Reinigungsmethoden, tatsächliche Bohrtiefe, Spuren von Bohrrückständen, Bedingungen beim Eindrehen, Einpressen, Überdrehen, Ausbeulen und Fugenspalt an. ProAirNails berät Sie gerne über Spanplattenschrauben , das gesamte Schraubensortiment , weitere Produkte und Muster über unser Anfrageformular .
Berichten Sie, was der Vergleich nicht beweisen kann.
Ein einzelner Vergleich der Späneabfuhr aus Schraubenbohrungen in Spanplatten kann weder die langfristige Tragfähigkeit der Verbindung noch jede Plattenstärke, jedes Schraubendesign oder alle Produktionsumgebungen belegen. Eine aggressive Reinigung kann die Probe verändern, und ein kleiner Probeabschnitt ersetzt nicht die Validierung des fertigen Produkts. ProAirNails kann die Verwendung identifizierter Schrauben nachweisen; die Kontrolle über die Verbindungsgestaltung und -freigabe liegt beim Käufer.
Die segmentierten und angetriebenen Steuerungen müssen beibehalten werden. Die Späneabfuhr der Pilotbohrungen für Spanplattenschrauben muss nach Änderungen an Platte, Bohrer, Bohrer, Bohrtiefe, Reinigungsgerät, Schraube, Schraubendreher, Verbindungsgeometrie oder Abnahmekriterien erneut überprüft werden.
Häufig gestellte Fragen
Warum kann der Bohrvorschub von der nutzbaren Bohrlochtiefe abweichen?
Lose oder verdichtete Chips können den Boden belegen, selbst wenn das Bit die programmierte Position erreicht hat.
Ist Druckluft immer die beste Reinigungsmethode?
Nein. Es kann Staub aufwirbeln, das Loch erodieren und eine Methode schaffen, die schwer sicher zu kontrollieren ist.
Wie sollte die Bohrlochtiefe ermittelt werden?
Verwenden Sie eine deklarierte Methode mit geringem Kontakt, die den Schmutz nicht verdichtet und das Loch nicht vergrößert.
Warum sollte man eine Kontrollbohrung beibehalten?
Es zeigt, ob die Reinigung die nutzbare Tiefe, den Sitz, die Ausbeulung, die Ablösung oder den Gelenkschluss verändert.
Soll der entfernte Schutt aufbewahrt werden?
Ja, wo immer es praktikabel ist; codierte Trümmer helfen dabei, Menge und Partikelform zwischen verschiedenen Methoden zu vergleichen.
Kann ein saubereres Loch die Probleme mit der Passung verringern?
Das kann der Fall sein, wenn umgepackte Trümmer der begrenzende Mechanismus sind, aber der kontrollierte Vergleich muss diesen Zusammenhang nachweisen.
Was passiert, wenn die durch Luftzufuhr freigelegten Löcher sich vorzeitig abnutzen?
Prüfen Sie auf Wanderosion oder Durchmesseränderung und reduzieren Sie die Reinigungsintensität, bevor Sie den Test wiederholen.
Bedeutet gleiche Sitzordnung, dass alle Methoden gleichwertig sind?
Nein. Vergleichen Sie außerdem Sicherheit, Lochbeschädigung, Wiederholgenauigkeit, Zykluszeit und Verbindungsnachweise.
Warum sollten Reinigungsbehandlungen randomisiert werden?
Durch die Randomisierung wird verhindert, dass die Positionierung der Platine oder die Bohrreihenfolge nur einer einzigen Methode zugeordnet werden kann.
Welche Änderungen erfordern einen neuen Vergleich?
Änderungen an Brett, Bohrer, Bohrer, Bohrtiefe, Reinigungsgeräten, Schraube, Schraubendreher, Verbindungsdesign oder Abnahme prüfen.





