

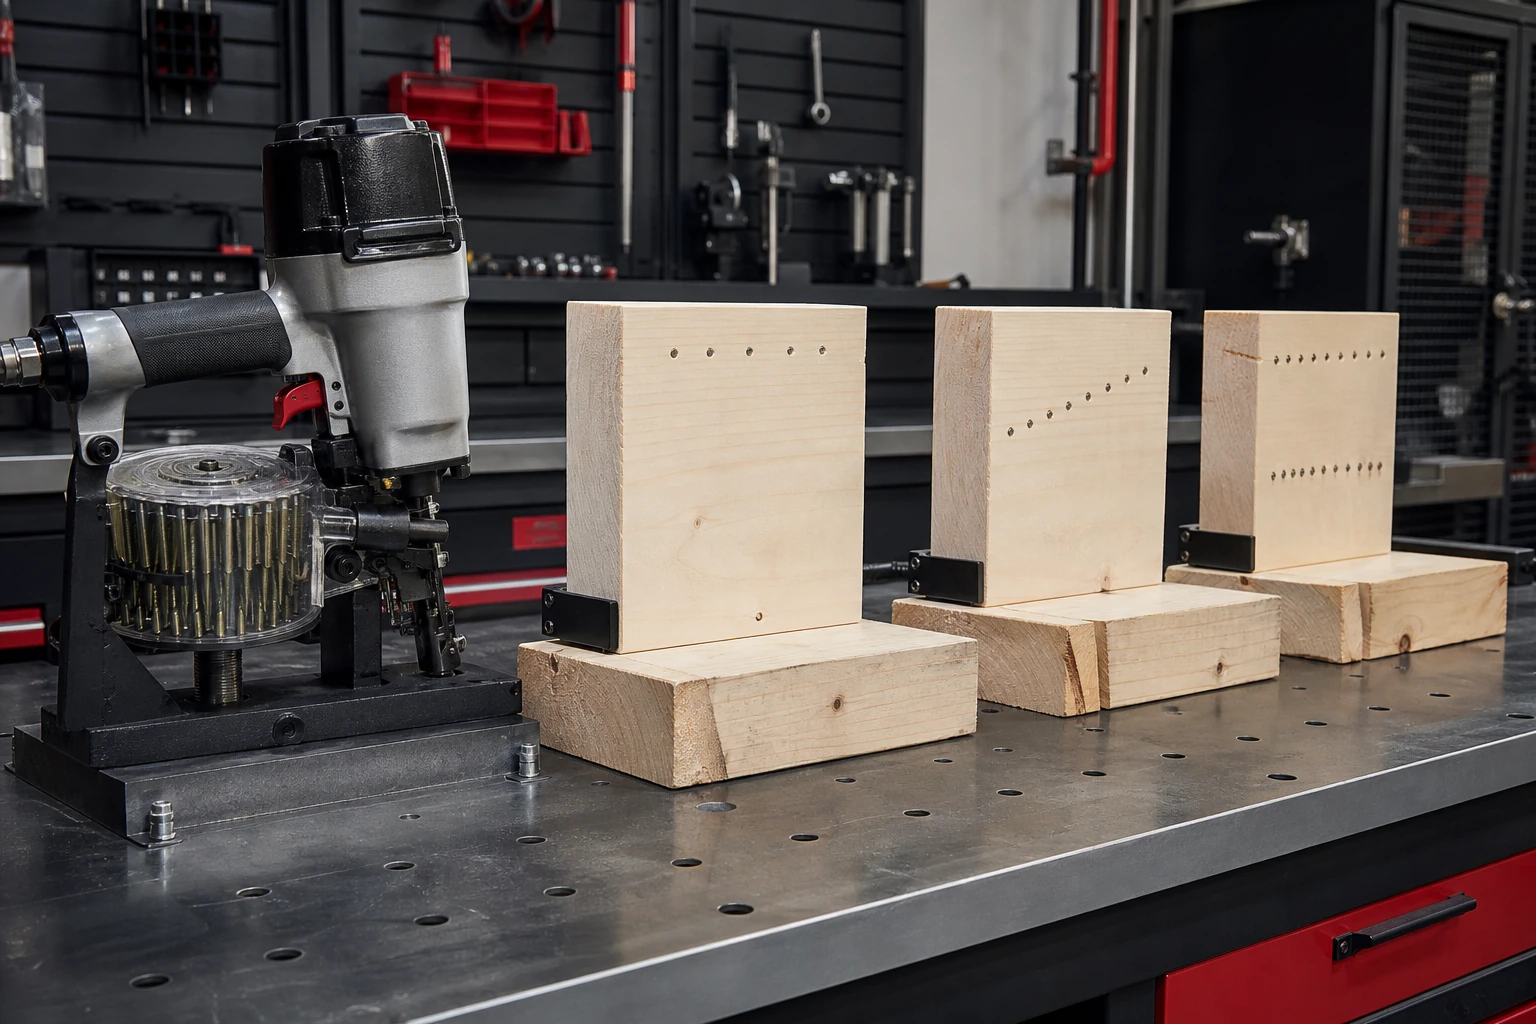
Ein Konsistenztest beim ersten Schlag mit Coil-Nägeln sollte den ersten Schlag nach dem Laden, dem Wiederanschließen der Luftzufuhr, dem Entfernen eines Anschlags und dem Anhalten als separate Ereignisse erfassen, anstatt sie in einem Durchschnittswert über einen längeren Zeitraum zu verschmelzen. Wenn der erste Schlag zu hoch ist, zu tief eingeschlagen wurde oder nicht vorankommt, während die nächsten fünfzig Schläge normal erscheinen, liegt dennoch ein Startproblem vor.
ProAirNails empfiehlt, eine Ereignissequenz zu erstellen, die den tatsächlichen Arbeitsablauf des Bedieners widerspiegelt. Zeichnen Sie auf, was unmittelbar vor jedem ersten Schuss geschah, vergleichen Sie dies mit Aufnahmen im stationären Zustand und dokumentieren Sie Werkzeug, Spule, Druck, Substrat und Setup.
Definiere jede Version von „erst“.
Der erste Schuss einer neuen Spule ist nicht der einzige Anlaufvorgang. Eine Produktionslinie kann beispielsweise einen Schlauch wieder anschließen, ein Magazin öffnen, die Tiefe ändern, eine Störung beheben, eine Pause überbrücken oder nach einem Druckabfall neu starten. Jedes dieser Ereignisse muss im Protokoll benannt werden. Andernfalls werden unterschiedliche Ursachen unter einer ungenauen Ausfallrate beim ersten Schuss zusammengefasst.
Zeichnen Sie den Ablauf vor dem Testen.
| Laufsegment | Voraussetzung | Separat aufzeichnen |
|---|---|---|
| Ladestart | Neu identifizierte Spule beladen | Erste Fahrt und erste fünf Fortschritte |
| Gleichgewichtszustand | Werkzeugbetrieb im Dauerbetrieb | Tiefe, Zuführung, Draht und Beschädigung |
| Kurze Pause | Angegebenes Leerlaufintervall | Erste Fahrt nach der Pause |
| Neustart der Luft | Stromversorgung unterbrochen und wiederhergestellt | Druckstabilisierung und erster Antrieb |
| Neu laden | Nächste Spule oder Teilspule installiert | Ladezustand und erste Fahrt |
Werkzeugzustand stabilisieren
Prüfen Sie Treiber, Magazin, Zuführklinke, Mundstück, Dichtungen, Schmierzustand, Schlauch, Regler und Kompressorleistung. Notieren Sie den statischen und dynamischen Druck, sofern das Verfahren dies zulässt. Ein Manometer am Kompressor gibt möglicherweise nicht den Druck am Werkzeug während des Zündvorgangs wieder. Beachten Sie während des gesamten Versuchs die Sicherheits- und Betriebsanweisungen des Herstellers.
Den Spuleneintrittszustand beibehalten
Fotografieren Sie die Spule vor dem Verladen und notieren Sie den äußeren Zustand, die Position des Anschlusskabels, Drahtverbindungen, Beschädigungen, Lockerheit und den Standort im Karton. Verladen Sie die Spule gemäß der angegebenen Route und formen Sie das Anschlusskabel nicht um, es sei denn, dies ist Teil des normalen Arbeitsablaufs. Eine korrigierte Spule und eine Spule im Lieferzustand sind unterschiedliche Proben.
- Identifizieren Sie jede Spule und jedes Substratpanel.
- Nummeriert die Antriebe in Zündreihenfolge.
- Markieren Sie Pausen und Eingriffe im Ablaufdiagramm.
- Den Blutdruck vor und während jedes Segments aufzeichnen.
- Bewahren Sie falsch eingefädelte Nägel, Drahtstücke und Fotos auf.
Bewerte Drive, Feed und Recovery.
Für jedes Ereignis sind die Tiefe relativ zur Oberfläche, Beschädigungen des Schneidkopfes, Verbiegungen, unvollständiger Vorschub, Übersteuerung, Drahtvorschubüberspringungen, Doppelvorschub, Drahtvorschub, Luftleckagen und Eingriffe des Bedieners zu dokumentieren. Außerdem ist die Anzahl der benötigten Zyklen zur Wiederherstellung zu erfassen. Ein erster Schuss, der eine Berührung der Spule erfordert, ist nicht mit einem ununterbrochenen Durchgang gleichzusetzen.
Vergleiche Sequenzen anstatt eines Durchschnittswerts
Berichten Sie den ersten Schuss, die Schüsse zwei bis fünf und die Gruppe im stationären Zustand separat. Verwenden Sie für kontinuierliche Tiefenmessungen den Median oder die Spannweite und für Ereignisattribute die Anzahl. Vermeiden Sie, dass wiederholte Startfehler durch Hunderte nachfolgender Laufwerke mathematisch verfälscht werden.
| Muster | Wahrscheinliche Untersuchung | Nützlicher Vergleich |
|---|---|---|
| Nur der Schuss beim Ladestart ist stolz | Führungskraft, Einbindung der Zuhörer, Sitzordnung | Alternative Beladungsmethode mit derselben Spule |
| Jeder Neustart ist oberflächlich. | Druckrückgewinnung oder Werkzeugzustand | Dynamische Druckkurve |
| Die ersten fünf Aufnahmen variieren | Spulenabsenkung oder Zufuhrgeometrie | Spulen- und Magazinbeobachtung |
| Fehler treten nach Pausen auf. | Dichtungs-, Schmier- oder Reglerverhalten | Deklarierte Pausendauer-Leiter |
| Zufällige Ausfälle im gesamten Verlauf | Abweichungen bei Befestigungselementen, Werkzeugen oder Substrat | Abgleich von Werkzeug und Charge |
Wiederholen Sie dies für alle Spulen und Bediener.
Verwenden Sie mehrere Spulen und verteilen Sie die Proben auf verschiedene Kartons und Chargenpositionen. Wenn die Bedienungstechnik entscheidend ist, standardisieren Sie zunächst den Lade- und Zündvorgang und vergleichen Sie anschließend die Ergebnisse geschulter Bediener. Erfassen Sie die Anzahl der erfolgreichen Erstschüsse, nicht nur die Gesamtzahl der Durchgänge. Bei 500 Durchgängen können beispielsweise nur zwei aussagekräftige Neustarts auftreten.
Verwenden Sie die Sprache der Stichproben präzise.
Die offizielle Seite der ISO 2859-1:2026 beschreibt die AQL-indexierte, chargenweise Stichprobenprüfung anhand von Attributen. Sie unterstützt einen deklarierten Wareneingangsplan, definiert jedoch weder den Werkzeugstatus, die Anzahl der Neustartereignisse, Fehlerklassen noch Anwendungslimits. Diese Felder müssen vom Käufer vor der Freigabe festgelegt werden.
Befestigungselemente getrennt vom Werkzeugumfang betrachten
Die aktive ASTM-Seite F1667/F1667M behandelt Terminologie und Anforderungen für Schlagbolzen. Sie zertifiziert weder Coilnagler noch Kompressoren, Ladegewohnheiten oder kundenspezifische Startsequenzen. Eine sinnvolle Untersuchung vergleicht dieselbe Charge von Schlagbolzen mit verschiedenen geprüften Werkzeugen und dasselbe Werkzeug mit verschiedenen Chargen von Schlagbolzen.
Wandeln Sie das Ablaufdiagramm in eine Angebotsanfrage um.
Bitte geben Sie Nagelgröße, Oberflächenbeschaffenheit, Sortierung und Drahtart, Spulenabmessungen, Werkzeug und Magazin, Druckbereich, Substrat, Auslösemodus, Pausendauer, Neustartdefinitionen, Ereignisanzahl, Defekte und Abnahmekriterien an. ProAirNails berät Sie gerne über Spulennägel , zugehörige Druckluftnägel , verfügbare Produkte und Muster über das Anfrageformular .
Geben Sie an, was der Prozess nicht beweisen kann.
Ein Erstschusstest mit Coil-Nägeln kann nicht alle zukünftigen Werkzeugbedingungen, Bediener, Klimazonen, Kompressoren oder Transporte abbilden. Er ersetzt weder Werkzeugwartung, Schutzvorrichtungen, Schulungen noch die Anwendungszulassung. ProAirNails kann die Produktnachweise erbringen; die Verantwortung für den sicheren Betrieb und die endgültige Freigabe liegt beim Käufer.
Zur Produktionsüberwachung sollten die ersten Ereignisse als eigene Rate erfasst werden. Ein gültiges Ablaufdiagramm sollte aufbewahrt und der Konsistenztest des ersten Schusses mit dem Spulennagel nach Änderungen an Spule, Draht, Verpackung, Werkzeug, Regler, Schlauch, Wartungsroute oder Lademethode wiederholt werden.
Wird ein Fehler durch Eingriff eines Bedieners behoben, sollte dieser Eingriff neben dem Ereignis protokolliert werden. Durch das Entfernen aus dem Datensatz erscheint der Prozess stabiler als er tatsächlich war. Ein transparenter Wiederherstellungsbericht ist oft wertvoller als ein perfekter Durchschnittswert.
Nutzen Sie den Konsistenztest für den ersten Schuss mit dem Spulennagel, um das Startverhalten zu einem geplanten Bestandteil des Zyklus zu machen und nicht zu einer Anekdote am Ende einer Schicht.
Häufig gestellte Fragen
Was zählt als erster Schuss?
Definieren Sie es für Neuladen, Wiederladen, Wiederherstellen der Luftverbindung, Pause, Beheben von Störungen und andere relevante Neustartzustände.
Warum werden die Aufnahmen zwei bis fünf getrennt?
Sie zeigen, ob sich das System nach dem initialen Ereignis allmählich stabilisiert.
Reicht der statische Druck aus?
Nein. Wo immer möglich, sollte der dynamische Druck beachtet werden, da sich das Werkzeug beim Auslösen anders verhalten kann.
Wie sollte die Eintreibtiefe erfasst werden?
Verwenden Sie eine festgelegte Referenzfläche, Messmethode, Auflösung und einen festgelegten Akzeptanzbereich.
Was passiert, wenn nur ein Bediener das Problem bemerkt?
Standardisieren Sie zuerst das Laden und Zünden, dann vergleichen Sie die Technik, den Zustand des Werkzeugs und die Identität der Probe.
Können spätere gute Schüsse einen schlechten ersten Schuss ausgleichen?
Nein. Anlauf- und Dauerbetriebsereignisse sind separat zu melden.
Wie viele Zündspulen sollten überprüft werden?
Verwenden Sie einen festgelegten Plan, der Kartons und Lospositionen umfasst und genügend Neustartmöglichkeiten bietet, um ein Muster zu erkennen.
Sollen auch Teilspulen berücksichtigt werden?
Führen Sie sie auf, wenn sie in der Produktion verwendet werden, und geben Sie deren Handhabungs- und Lagergeschichte an.
Wird das Werkzeug durch eine bestandene Nagelprüfung zertifiziert?
Nein. Die Konformität der Verbindungselemente und die Leistung des Werkzeugprozesses sind zwar miteinander verbunden, aber dennoch separate Nachweise.
Was gehört in die Aufbewahrungsliste?
Spulenetiketten, Werkzeugidentität, Einstellungen, Ereignisreihenfolge, Eingriffe, Defekte, Fotos und Verbleib aufbewahren.





