

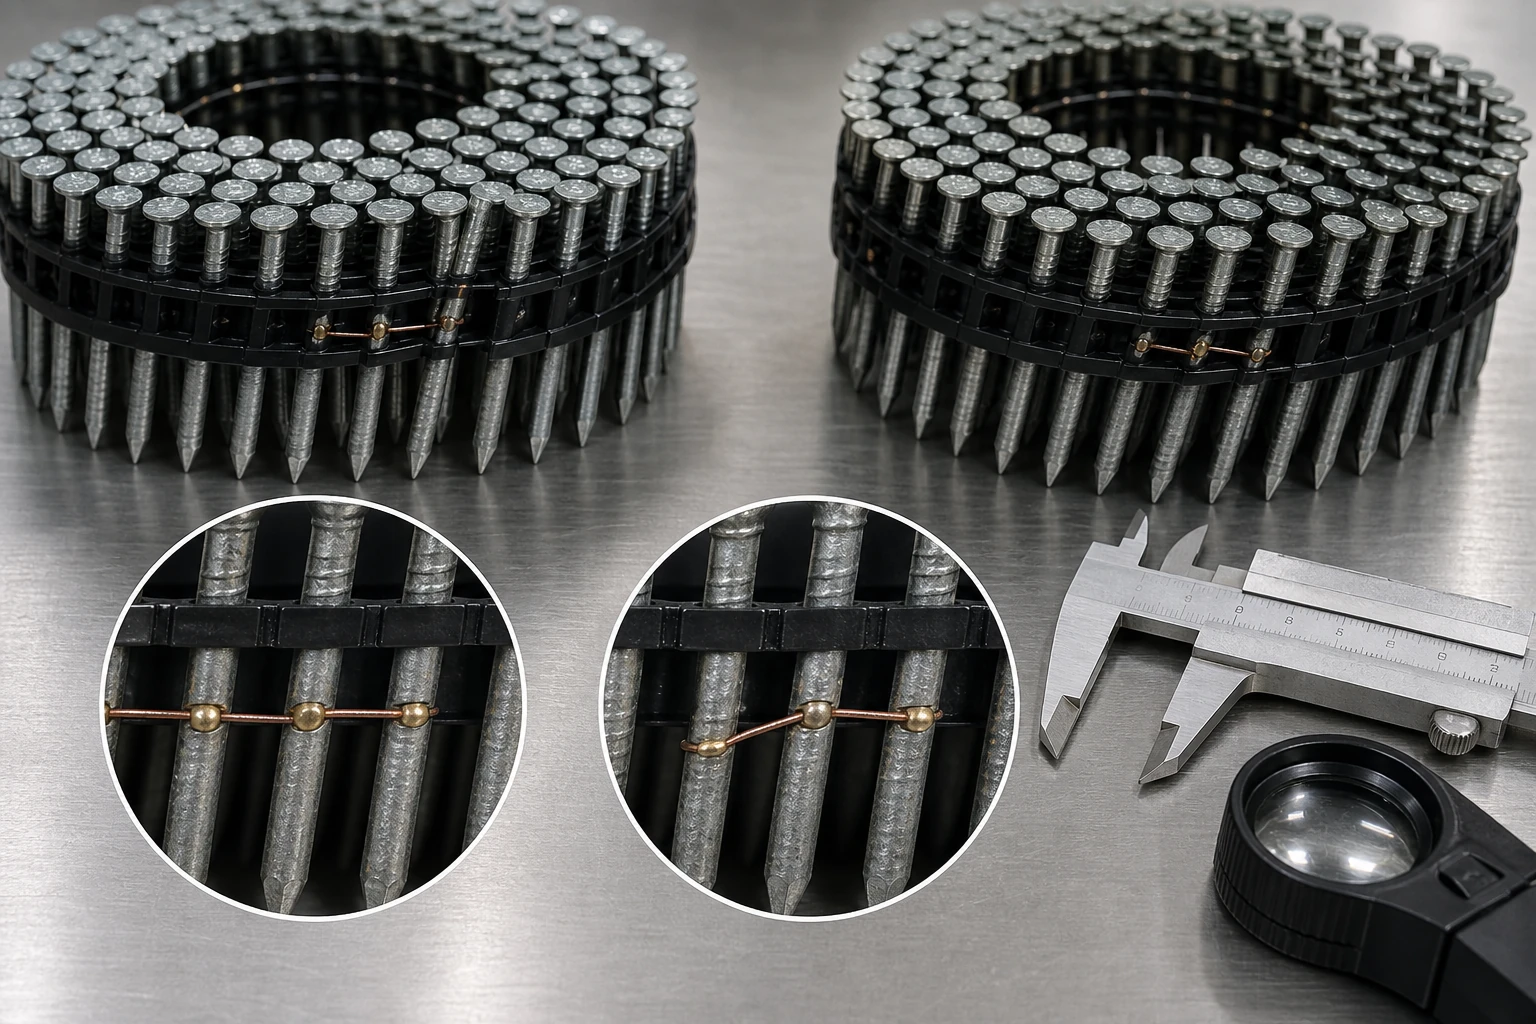
Bei der Überprüfung der Schweißnahtausrichtung von Coil-Nageldraht wird geprüft, ob jede Drahtverbindung in ihrer vorgesehenen Position relativ zu den Nagelschäften, der Teilung und dem Vorschubweg verbleibt. Die Verbindung sollte dokumentiert werden, bevor die Coil umgeformt oder geladen wird, da sich durch die Handhabung lose Windungen verschieben und der Zusammenhang zwischen einer hervorstehenden Schweißnaht und einem späteren Werkzeugvorgang aufgehoben werden kann.
ProAirNails empfiehlt, die Schweißnaht als ortsspezifisches Merkmal zu behandeln. Kartieren Sie die Verbindung, prüfen Sie mehrere Nägel auf beiden Seiten, sichern Sie den Führungs- und Endnagel und vergleichen Sie jede Vorschubunterbrechung mit dem tatsächlichen Eintreffen der Verbindung am Vorschubmechanismus.
Beginnen Sie mit dem Gelenk, nicht mit der Spulenform.
Die allgemeine Rundheit der Spule ist zwar hilfreich, gibt aber keine Auskunft darüber, ob eine Drahtverbindung zentriert, versetzt, hervorstehend, scharfkantig, rissig oder lokal durch Hitzeeinwirkung beschädigt ist. Legen Sie die Spule frei gelagert hin. Drücken Sie sie nicht zusammen und kürzen Sie die Verbindung nicht, bevor Sie beide Seiten und ihre Position innerhalb der Spule dokumentieren.
Weisen Sie jeder Schweißnaht einen Standortcode zu.
Identifizieren Sie die Spulencharge, die Kartonposition, die Spulennummer, die Windungszahl und die nächstgelegenen Nagelnummern. Markieren Sie die Drahtseite und die Vorschubrichtung. Ein Code wie C03-T04-N118 verknüpft Fotos, Messungen, zurückbehaltene Proben und Werkzeugereignisse, ohne sich auf vage Notizen wie „Schweißnaht in der Mitte fehlerhaft“ zu verlassen.
Erstellen Sie einen gelenkzentrierten Messstreifen
| Besonderheit | Rekord bei gemeinsamem | Vergleiche die Umgebung |
|---|---|---|
| Schweißposition | Abstand zu benachbarten Schenkeln | Normale Draht-Schaft-Position |
| Seitlicher Versatz | Seitliche Verschiebung des verbundenen Drahtes | Drahtverlauf vor und nach der Verbindung |
| Vorsprung | Höhe oder scharfer Vorsprung | Gewöhnliches Drahtprofil |
| Tonhöhe | Abstand zwischen mehreren Nägeln | Fernteil derselben Spule |
| Oberflächenbeweise | Verfärbungen, Rückstände, Risse | Oberfläche des nicht verbundenen Drahtes |
Lesen Sie den Drahtverlauf in Zuführungsrichtung
Verfolgen Sie den Draht stromaufwärts, die Schweißnaht, den Draht stromabwärts und die angrenzenden Nagelschäfte in der vorgegebenen Reihenfolge. Auch eine zentrierte Schweißnaht kann einen Vorsprung verursachen; eine versetzte Schweißnaht kann die lokale Steigung verändern; und eine scheinbar saubere Schweißnaht kann zu nah am Schaft liegen. Dokumentieren Sie jeden Zustand separat, anstatt die gesamte Schweißnaht visuell zu bewerten.
- Fotografieren Sie beide Seiten des Sortierdrahtes.
- Messen Sie, bevor Sie die Spule biegen.
- Auf jeder Seite der Verbindung sollten mindestens fünf Nägel verbleiben.
- Konstruktion von Vor- und Rückteil der Schallplatte.
- Beutelfragmente mit Standortcode abgetrennt.
Verbindungsfehler von anderen Spulenfehlern unterscheiden
Ovalität, gekreuzte Windungen, verbogene Köpfe, Klebstoffreste, deformierte Führungsdrähte, Magazinreibung und Verschleiß des Treibers können die Zuführung unterbrechen. Diese Aspekte sollten in der Untersuchung getrennt behandelt werden. Eine Überprüfung der Schweißnahtausrichtung bei Coil-Nägeln ist nur dann sinnvoll, wenn der vermutete Schweißzustand und das beobachtete Ereignis am selben Ort und in derselben Abfolge dokumentiert sind.
Zeit für die Gelenkbearbeitung mit dem Werkzeug einhalten
Verwenden Sie das angegebene Naglergerät, den Magazinzustand, den Luftdruck, den Untergrund, den Ladeweg und die Anzahl der Ereignisse. Notieren Sie die Nagelanzahl beim Laden, Anfahren, Vorschub, Unterbrechen, Aufnehmen und bei jedem Eingriff. Stoppen Sie sicher, wenn Draht herausspringt, Fragmente entstehen oder Widerstand auftritt. Befolgen Sie die Bedienungs- und Abschaltanweisungen des Geräteherstellers.
Klassifizieren Sie das Ereignis, ohne die Ursache zu überbewerten.
| Beobachtetes Muster | Sofortige Interpretation | Nächster Vergleich |
|---|---|---|
| Projektion bei gemeinsamem Ereignis bei gleicher Zählung | Joint ist ein glaubwürdiger Mitarbeiter. | Konforme Verbindung im selben Werkzeug |
| Versetzte Verbindung, kein Ereignis | Geometrischer Unterschied ohne nachgewiesenen Effekt | Wiederholen Sie dies über die gesamte deklarierte Stichprobe. |
| Das Ereignis findet statt, bevor das Gelenk eintrifft. | Gelenk passt nicht zum Timing | Magazin, Tonhöhe, Führungsdraht, Werkzeugzustand |
| Lose Bruchstücke um die Gelenkfläche | Zur Sicherheit und Identitätsprüfung aufbewahren. | Anzeichen für einen Bruch und angrenzende Drähte |
| Ereignisse in den Bereichen der entfernten Spulen | Das Problem könnte über Schweißnähte hinausgehen. | Werkzeug- und Spulenweiteninspektion |
Verwenden Sie eine Befestigungsnorm innerhalb ihres zulässigen Anwendungsbereichs.
Die offizielle ASTM-Norm F1667/F1667M-21a enthält Anforderungen und Terminologie für getriebene Verbindungselemente. Sie definiert jedoch nicht die genaue Schweißpositionsvorrichtung, die Werkzeugvorgabe oder die Abnahmeregel für jedes Drahtklemmsystem.
von einem Gelenk auf viel ausdehnen
Die Seite der ISO 2859-1:2026 beschreibt die chargenweise Attributstichprobenprüfung anhand des AQL-Index. Sie kann einen festgelegten Plan unterstützen, nachdem Schweißfehler operational definiert wurden, beweist aber nicht, dass eine untersuchte Verbindung repräsentativ für eine gesamte Lieferung ist.
Eindämmung aus dem Beweismuster
Spulen mit Vorsprüngen, losem Draht, unklarer Identität oder wiederholten, ortsgleichen Zuführungsvorgängen aussortieren. Vergleichsspulen aus demselben Karton und anderen Kartonpositionen aufbewahren. Festlegen, ob die Eindämmung für eine einzelne Spule, einen kartierten Kartonbereich, ein Produktionsintervall oder die Charge gilt; den Geltungsbereich nicht allein aufgrund eines aussagekräftigen Fotos erweitern oder einschränken.
Bereiten Sie eine Anfrage vor, die den Feed-Story beibehält.
Bitte geben Sie Nagelabmessungen und -oberfläche, Sortierwinkel und Drahtdetails, Chargennummer, Kartonplan, Verbindungsstellencodes, Maße, Fotos, Werkzeugmodell, Magazinzustand, Druck, Untergrund, Ereignisanzahl und Bruchstücke an. ProAirNails berät Sie gerne über Coilnägel , das gesamte Sortiment an Druckluftnägeln , weitere Produkte und Muster über das Anfrageformular .
Geben Sie an, was das zugeordnete Ergebnis unterstützen kann.
Eine Überprüfung der Drahtschweißnahtausrichtung bei Coil-Nägeln allein kann weder die Festigkeit der Verbindung noch die strukturelle Leistungsfähigkeit, die Kompatibilität aller Werkzeuge oder den Zustand nicht untersuchter Coils nachweisen. Ein kurzer Werkzeugtest ist kein allgemeingültiger Lebensdauertest. ProAirNails unterstützt bei der Interpretation der ermittelten Produktdaten; die Freigabe der Anwendung und die Probenahme obliegen dem Käufer.
Bewahren Sie Verbindungsabschnitte, Vergleichsabschnitte, Bilder und Ereignisprotokolle auf. Wiederholen Sie die Überprüfung der Drahtschweißausrichtung der Coil-Nägel, wenn sich Draht, Schweißeinstellungen, Nagelabstand, Coil-Anzahl, Verpackung, Führungsdesign, Werkzeug oder Akzeptanzkriterien ändern.
Häufig gestellte Fragen
Ist die Rundheit der Spule ausreichend, um eine Schweißnaht zu genehmigen?
Nein. Prüfen Sie die Lage der Fuge, den Versatz, den Vorsprung, den Oberflächenzustand und die umgebende Neigung separat.
Warum werden die Nägel in der Nähe der Fuge nummeriert?
Die Nagelnummern verbinden eine physische Schweißstelle mit dem genauen Punkt, an dem ein Vorschubvorgang stattfindet.
Sollte eine hervorstehende Fuge vor der Inspektion gekürzt werden?
Nein. Bewahren und fotografieren Sie den Zustand, in dem Sie das Werkzeug erhalten haben, bevor Sie es verändern oder ausprobieren.
Kann eine Verfärbung auf ein schwaches Gelenk hinweisen?
Nein. Es handelt sich um oberflächliche Indizien, die als Orientierung für die Ermittlungen dienen können, aber für eine eindeutige Beweisführung ist eine geeignete, klar definierte Methode erforderlich.
Wie viele Nägel sollten um eine erhaltene Verbindung herum verbleiben?
Achten Sie auf beiden Seiten auf genügend Drähte, um die Teilung, den Drahtverlauf und die Zuführungsrichtung beizubehalten; fünf Drähte pro Seite sind ein guter Ausgangspunkt.
Was passiert, wenn ein Werkzeugereignis eintritt, bevor das Gelenk eintrifft?
Untersuchen Sie den Führungsdraht, das Magazin, die Steigung, den Spulenzustand und das Werkzeug, anstatt dieses Ereignis der Schweißnaht zuzuordnen.
Kann eine vorbeigehende Verbindung eine Sendung freigeben?
Nein. Die Freigabe hängt vom angegebenen Stichprobenplan, der Fehlerdefinition, der Chargenidentität und den Anwendungsnachweisen ab.
Warum sollte man beide Drahtseiten prüfen?
Versatz, Rückstände, Vorsprünge oder Risse können nur auf einer Seite der Sortierung sichtbar sein.
Wann sollte das Testen beendet werden?
Das Werkzeug muss gestoppt und isoliert werden, wenn scharfe Drähte, Splitter, ungewöhnlicher Widerstand oder eine unsichere Zuführung auftreten.
Was sollte einer Beschwerde beigefügt werden?
Senden Sie standortcodierte Spulen, verbliebene Verbindungen, Bilder, Messungen, Werkzeugzustände, Stückzahlen, Fragmente und Kartonidentifikation.





