

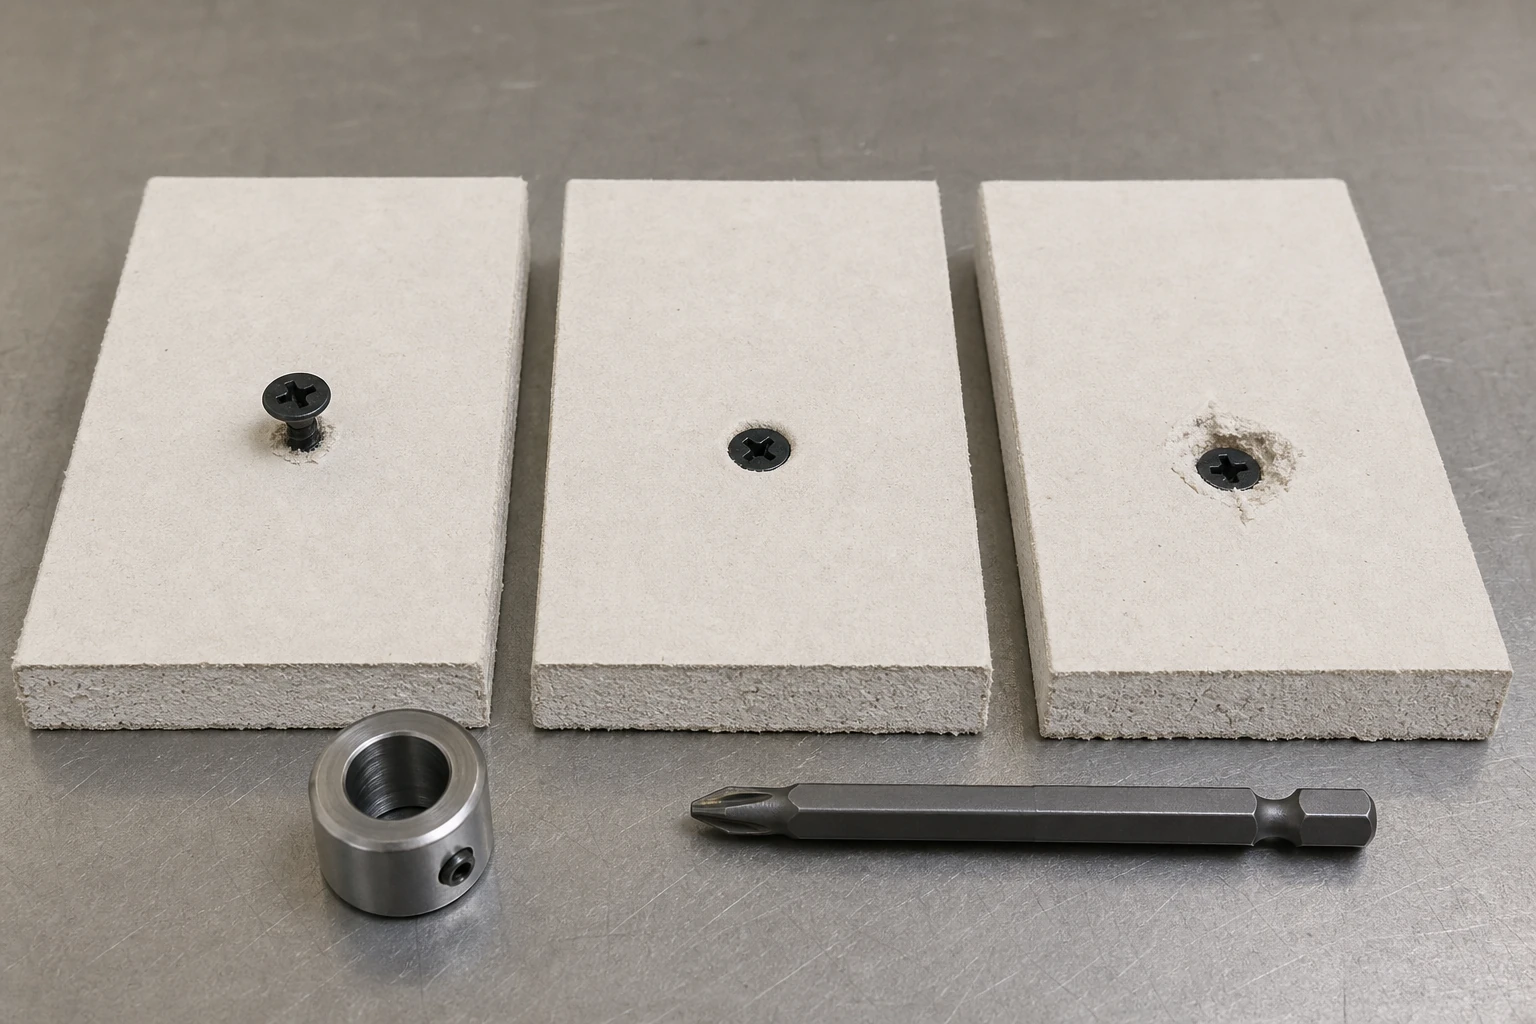
Die optimale Einschraubtiefe für Gipskartonschrauben beschreibt den Bereich zwischen einem zu weit herausstehenden Schraubenkopf und einem so tief eingeschraubten Kopf, dass die Gipskartonplatte einreißt oder ihre Tragfähigkeit verliert. Es handelt sich um einen Prozessbereich, nicht um einen universellen Tiefenwert, da Plattendichte, Rahmenkonstruktion, Schraubengeometrie, Werkzeugführung, Winkel und die Technik des Bedieners das Ergebnis beeinflussen.
ProAirNails empfiehlt, physikalische Zustände auf repräsentativen Panels zu definieren und dann Werkzeugeinstellungen zu finden, die unter den festgelegten Randbedingungen wiederholt innerhalb des akzeptierten Zustands landen.
Nennen Sie die drei Sitzzustände, bevor Sie sie messen.
Ein überstehender Prägekopf ragt über die Papieroberfläche hinaus oder liegt nicht ausreichend darunter und kann die Weiterverarbeitung beeinträchtigen. Ein korrekter Prägekopf bildet die vorgegebene Vertiefung und schützt gleichzeitig das Papier um den Prägekopf herum. Ein zu stark geprägter Prägekopf reißt, schneidet oder quetscht das Papier stark. Grenzfälle sollten als Muster aufbewahrt werden, damit die Prüfer eine einheitliche visuelle Beurteilung vornehmen.
Erstelle eine Tiefenleiter, nicht ein einzelnes Ziel.
Bereiten Sie eine repräsentative Platte und Rahmenkonstruktion vor. Beginnen Sie mit einer konservativen Einstellung und erhöhen Sie die Kontrolle in dokumentierten Schritten, wobei Sie auf jeder Stufe einen festen Wert einstellen. Berücksichtigen Sie normale, leicht geneigte, kantennahe, fugennahe sowie härtere oder weichere Auflagerbedingungen nur dann, wenn diese die Installation repräsentieren. Verwenden Sie diese nicht ohne Standortkennzeichnungen.
Neben jedem Ergebnis werden die Eingaben protokolliert.
| Eingabegruppe | Aufzeichnen | Warum es wichtig ist |
|---|---|---|
| Schrauben | Typ, Länge, Kopf, Gewinde, Beschichtung, Charge | Engagement und Interaktion zwischen Kopf und Papier |
| Planke | Art, Dicke, Charge, Zustand | Gesichts- und Kernreaktion |
| Einrahmen | Material, Dicke, Position, Unterstützung | Antriebswiderstand |
| Werkzeug | Modell, Objektivrevolver, Einstellung, Geschwindigkeit | Tiefenkontrolle und Wiederholgenauigkeit |
| Operator | Winkel, Druck, Sequenz | Angewandte Randbedingung |
Beurteilen Sie die Papierkontinuität vor der Tiefe allein.
Verwenden Sie Seitenlicht und führen Sie eine genaue Inspektion durch, um Ringe, Schnitte, abgelöstes Papier, gerissene Fasern und einen gequetschten Kern zu erkennen. Eine Tiefenmessung ohne Kenntnis des Papierzustands kann einen überdrehten Kopf fälschlicherweise als akzeptabel einstufen. Umgekehrt sollte ein optisch intakter Sitz dennoch anhand der Anforderungen an die Oberflächenbearbeitung und der Spezifikation der Anbauteile überprüft werden.
- Markieren Sie jeden Laufwerksstandort und jede Einstellung.
- Bewahren Sie akzeptierte Randproben auf.
- Fotografieren Sie Aufnahmen bei normalem Licht und bei Streiflicht.
- Zuschnitte erst nach Oberflächenprüfung.
- Jede Werkzeuganpassung und jeder Eingriff wird protokolliert.
Ermitteln Sie den Mittelpunkt des stabilen Bereichs
Wählen Sie eine Einstellung, die auf beiden Seiten des zulässigen Bereichs einen Sicherheitsabstand gewährleistet, anstatt eine, die gerade so ein Überstehen des Schraubenkopfes bei der einfachsten Platte verhindert. Testen Sie diese mittlere Einstellung an repräsentativen Plattenfugen, Rahmenpositionen, mit verschiedenen Anwendern und bei unterschiedlichem Werkzeugverschleiß. Die nutzbare Einschraubtiefe für Gipskartonschrauben sollte unter diesen Bedingungen konstant bleiben.
Reagiere auf jedes Muster anders
| Muster | Wahrscheinliche Untersuchung | Kontrollierte Reaktion |
|---|---|---|
| Größtenteils stolz | Rahmenbedingungen, Einbindung, Werkzeugansatz | Innerhalb der Karriereleiter aufsteigen |
| Größtenteils zerrissenes Papier | Zu große Tiefe, zu hoher Druck, weiche Platte | Zurücktreten und Zentrum überprüfen |
| Stolz und zerrissen zugleich | Abweichungen bei der Unterstützung, dem Winkel oder dem Werkzeug | Reduzieren Sie zuerst die Prozessvariation. |
| Fehler nur in der Nähe von Rändern | Lage und Stützgrenze | Definiere die Kantenmethode separat. |
| Driften über eine lange Strecke | Abnutzung des Nasenstücks oder Einstellbewegung | Füge Intervallprüfungen hinzu |
Schraubenspezifikation von Installationsvarianten trennen
Vergleichen Sie die zurückbehaltenen Schraubenproben und überprüfen Sie deren Identität. Gehen Sie jedoch nicht davon aus, dass jeder Sitzfehler auf das Befestigungselement zurückzuführen ist. Wiederholen Sie den Vorgang unter kontrollierten Bedingungen hinsichtlich Werkzeug, Platte, Rahmen und Bediener. Tritt das Ergebnis bei gleichbleibenden anderen Parametern in einer Schraubencharge auf, sichern Sie diese Beweise; tritt es in einer Werkzeug- oder Standortabhängigkeit auf, korrigieren Sie den entsprechenden Prozess.
Setzen Sie den Produktstandard in den Kontext
Die offizielle ASTM-Norm C1002-22 behandelt selbstbohrende Stahlschrauben für Gipsplatten. Sie definiert jedoch nicht für jedes Projekt die Oberflächenbearbeitungs-Vorrichtung, die Werkzeugeinstellung, den Plattenzustand oder die Abnahmekriterien.
Drehmomentdaten dienen als Beleg.
Die Seite der ISO 16047:2005 behandelt die Drehmoment-/Klemmkraftprüfung von Gewindeverbindungen unter festgelegten Bedingungen. Sie bildet die Setzung von Gipskartonplatten nicht direkt nach, und das Drehmoment sollte nicht ohne repräsentative Versuche auf Gipskartonplatten in eine universelle Tiefeneinstellung umgerechnet werden.
Produktionskontrolle mit Grenzproben
Platzieren Sie Fotos oder aufbewahrte Muster der zulässigen Grenzwerte (flache und tiefe Abweichung) sowie der Fehlerzustände am Prüfpunkt. Prüfen Sie zu Beginn, nach der Justierung, nach Unterbrechungen und in festgelegten Intervallen. Dokumentieren Sie den betroffenen Produktionszeitraum, sobald ein Ergebnis außerhalb des zulässigen Bereichs liegt.
Bringen Sie den kompletten Panelplan zu ProAirNails.
Bitte geben Sie Schraubenspezifikation und Chargennummer, Platten- und Rahmenmaterial, Werkzeug und Mundstück, Einstellungen, Bedienungsmethode, Tiefentabelle, Papierzustand, Abschnitte, Fehlerstellen und Abnahmekriterien an. ProAirNails berät Sie gerne über Trockenbauschrauben , das gesamte Schraubensortiment , verwandte Produkte und Muster auf unserer Anfrageseite .
Halten Sie das Fenster an seine Bedingungen gebunden
Die angegebene Einschraubtiefe für Trockenbauschrauben kann die Tragfähigkeit, die Oberflächenqualität und die Leistungsfähigkeit außerhalb der getesteten Platten, Rahmen, Schrauben, Werkzeuge, Bediener und Umgebungsbedingungen nicht garantieren. Sie ersetzt weder Projektvorgaben, Bauvorschriften noch Geräteanweisungen. ProAirNails kann die Verwendung von Schrauben nachweisen; der Monteur ist für den Ablauf vor Ort verantwortlich.
Die Ergebnisse der Leiter- und Zentrierpositionierung beibehalten. Die Einschraubtiefe für Gipskartonschrauben nach Änderungen an Schraube, Platte, Rahmenkonstruktion, Werkzeug, Mundstück, Bedienermethode oder Abnahmekriterien erneut überprüfen.
Häufig gestellte Fragen
Sitzt eine tiefer sitzende Schraube immer besser?
Nein. Zu große Schnitttiefe kann die Papieroberfläche einreißen und die Stabilität um den Schraubenkopf herum verringern.
Was ist eine hervorstehende Trockenbauschraube?
Es handelt sich um eine Schraube, deren Kopf oberhalb oder nicht ausreichend unterhalb der erforderlichen Endoberfläche liegt.
Wozu eine Tiefenleiter verwenden?
Es verdeutlicht den Übergang von stolzen über akzeptierte zu überdrehten Zuständen und zeigt den verfügbaren Prozessspielraum auf.
Sollte die Tiefe beurteilt werden, ohne das Papier zu untersuchen?
Nein. Die Papierkontinuität ist unerlässlich, da auch ein niedriger Förderdruck übersteuert werden kann.
Warum sollten Grenzproben aufbewahrt werden?
Sie helfen den Bedienern und Prüfern, die gleiche physikalische Abnahmeregel anzuwenden.
Kann eine Werkzeugeinstellung für alle Platinen verwendet werden?
Nein. Plattendichte, Rahmenkonstruktion, Werkzeugzustand, Winkel und Bedienerdruck können den Sitz beeinflussen.
Was verursacht in ein und demselben Kontext sowohl stolze als auch zerrissene Ergebnisse?
Große Abweichungen bei der Unterstützung, dem Winkel, der Werkzeugreaktion oder dem Zustand der Platine können zum Zusammenbruch des Stabilitätsbereichs führen.
Wann sollten Produktionsprüfungen durchgeführt werden?
Prüfen Sie beim Start, nach Anpassungen oder Unterbrechungen sowie in festgelegten Abständen während des Betriebs.
Wird die Einpresstiefe allein durch das Drehmoment bestimmt?
Nein. Drehmomentdaten und repräsentative Boardoberflächenbefunde beantworten unterschiedliche Teile der Entscheidung.
Welche Informationen sind bei der Untersuchung einer Beschwerde hilfreich?
Senden Sie die Schraubenidentität, die Materialangaben, die Werkzeugeinstellungen, den Plattenplan, die schriftlichen Nachweise, die Fehlerstellen und die zurückbehaltenen Proben.





