

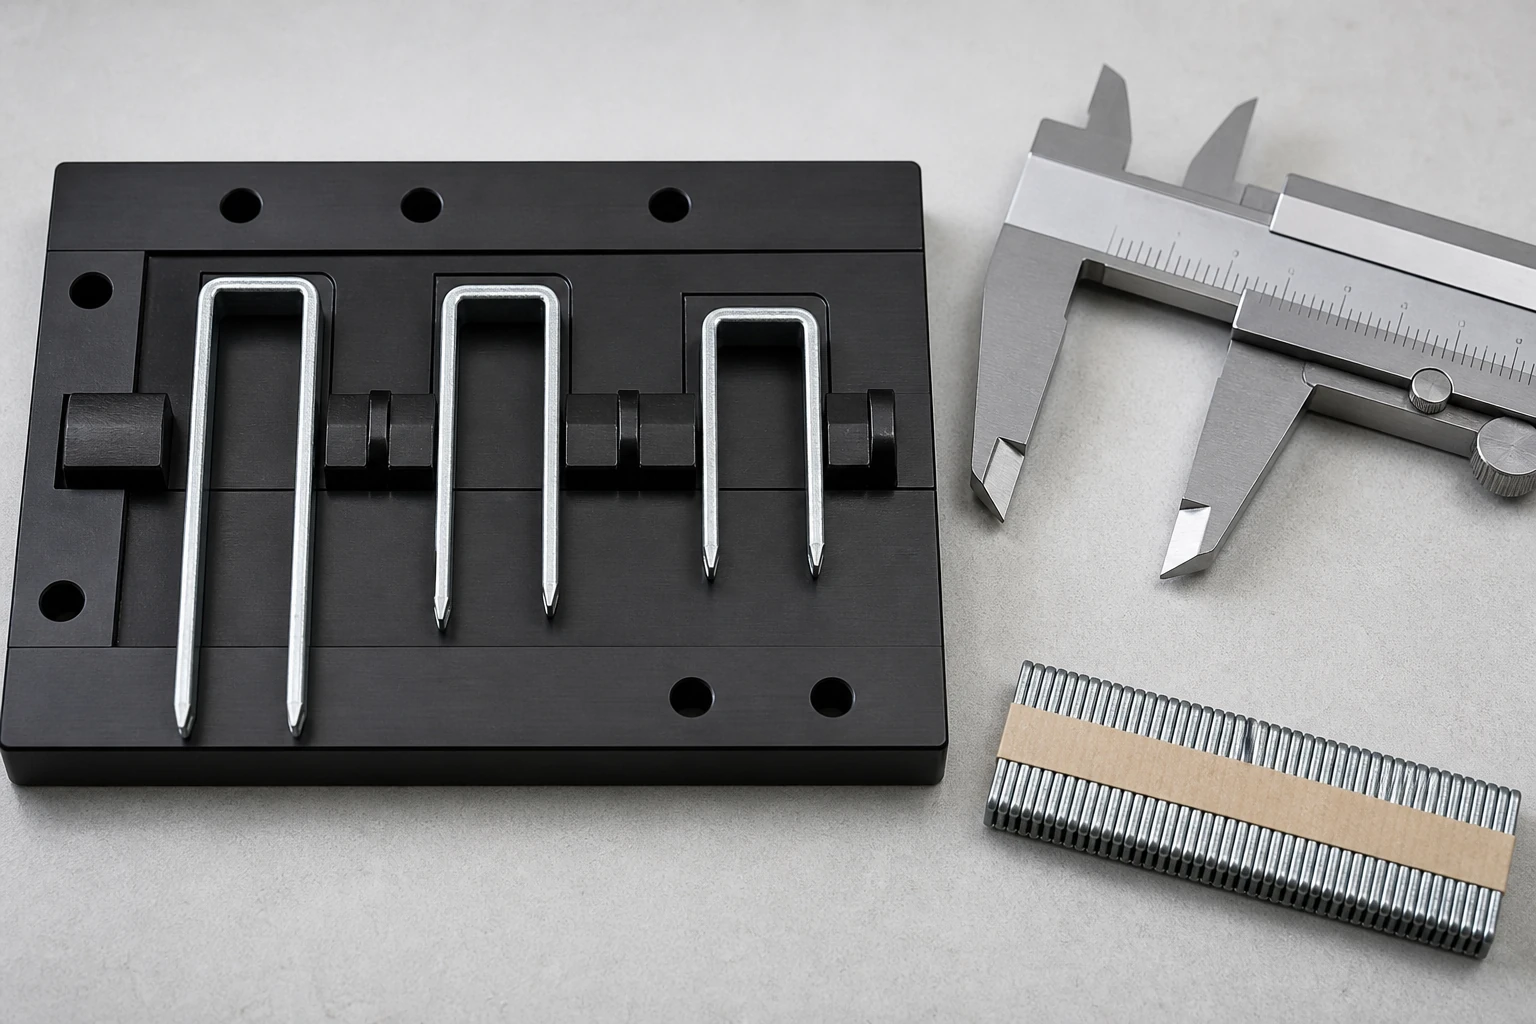
Bei einer Prüfung der Klammerbeinlängenkonsistenz mit pneumatischen Heftmaschinen sollten die einzelnen Messwerte für links und rechts, die Position des Heftstreifens, die Kennzeichnung der Schachtel und der Kartonstandort vor der Durchschnittsberechnung erfasst werden. Ein einzelner Mittelwert kann korrekt erscheinen, obwohl kurze Klammerbeine auf einer Seite gehäuft auftreten, lange Klammerbeine an den Streifenenden vorkommen oder zwei Produktionsgruppen in derselben Lieferung vermischt sind.
ProAirNails empfiehlt, die Datentabelle vor dem Öffnen des Kartons zu erstellen. Ziel ist es, die für die Sitz- oder Verklemmung relevanten Verteilungsmuster, Messunsicherheiten und Lageverläufe aufzuzeigen – und nicht nur eine einfache Zahl zu ermitteln.
Definiere den Messschenkel anhand zweier Bezugspunkte.
Geben Sie die Bezugsfläche der Krone, den Endpunkt der Kronenspitze, die Klammerausrichtung und an, ob eine Beschichtung oder ein Klebstoff vorhanden ist. Messen Sie die linken und rechten Schenkel mit derselben Vorrichtung und Kontaktkraft. Falls die Krone gewölbt oder verdreht ist, dokumentieren Sie dies separat, da eine geneigte Bezugsfläche einen scheinbaren Längenunterschied verursachen kann.
Weisen Sie nach, dass das Instrument den Messwert wiederholen kann.
Wählen Sie stabile Klammern aus, die den erwarteten Bereich abdecken. Lassen Sie dieselbe Person die Messungen nach einer Neupositionierung wiederholen und vergleichen Sie anschließend die Ergebnisse mehrerer Personen, falls mehrere Personen die Prüfung durchführen. Die Auflösung allein reicht nicht aus, um die Eignung zu gewährleisten; auch der korrekte Sitz der Vorrichtung, die Kennzeichnung der Klammerspitze, die Anpresskraft und die Flexibilität des Werkstücks beeinflussen das Ergebnis.
Nehmen Sie eine Probe der Sendung als physische Hierarchie
| Ebene | Vorgeschlagener Standortdatensatz | Das Muster, das es offenbaren kann |
|---|---|---|
| Karton | Oben, Mitte, unten; Ecke und Kern | Lokalisierung von Packungen oder gemischten Chargen |
| Kasten | Boxcode und Sequenz | Box-to-Box-Verschiebung |
| Streifen | Erste, mittlere, letzte Region | Prozessdrift oder Schnitteffekte |
| Klammer | Individuelle Position | Ausreißer und lokale Cluster |
| Bein | Links und rechts separat beibehalten | Asymmetrie, die durch den gepaarten Durchschnitt verdeckt wird |
Die Rohdatenpaare sollen sichtbar bleiben.
Für jede Klammer werden die linke und rechte Länge, deren Differenz, die Position des Klammerstreifens und der Probencode erfasst. Zwei Messwerte dürfen nicht durch den Mittelwert einer Klammer ersetzt werden. Das Messwertpaar zeigt, ob die Abweichung beide Schenkel betrifft oder eine Asymmetrie erzeugt, die zu Schrägstellung, ungleichmäßigem Eindringen oder Klammerbildung führen kann.
- Die Messreihenfolge sollte, wo immer möglich, randomisiert werden.
- Die Positionen des ersten, mittleren und letzten Streifens beibehalten.
- Mark hat die Proben erneut gemessen, anstatt die Daten zu überschreiben.
- Fotografieren Sie ungewöhnliche Haarspitzen oder Kronenformen.
- Beschädigte Handhabungsproben müssen außerhalb des primären Datensatzes aufbewahrt werden.
Beschreiben Sie die Form des Balls, bevor Sie eine Passentscheidung treffen.
Berichten Sie Anzahl, Median, Mittelwert, Minimum, Maximum, Spannweite und eine einfache Grafik oder eine gruppierte Häufigkeitstabelle. Achten Sie auf zwei Gipfel, einseitige Ausläufer, Häufungen von Werten und einzelne Ausreißer. Eine Konsistenzprüfung der Schenkellänge von pneumatischen Klammern ist am aussagekräftigsten, wenn die Verteilung hinter den zusammenfassenden Statistiken ersichtlich ist. Geben Sie Maßeinheiten, Rundungen und ausgeschlossene Beobachtungen an, damit ein anderer Prüfer jeden berichteten Wert nachvollziehen kann.
Verwenden Sie eine Entscheidungstabelle, die Ausreißer nicht löscht.
| Datenmuster | Möglicher Fokus | Sofortmaßnahmen |
|---|---|---|
| Beide Beine bewegen sich gleichzeitig durch die Box. | Längeneinstellung oder gemischte Identität | Enthält zugeordnete Boxen |
| Ein Bein wiederholt kürzer | Formations-, Schnitt- oder Bezugsproblem | Bestätigen Sie die Vorrichtung und untersuchen Sie dann das Seitenmuster. |
| Große Auswahl nur an den Streifenenden | Abschneide- oder Handhabungsgrenze | Start-/Endabtastung erweitern |
| Wenige extreme Werte | Ausreißermechanismus oder -schaden | Proben aufbewahren und Geometrie prüfen |
| Die Ergebnisse des Bedieners stimmen nicht überein. | Methodenwiederholbarkeit | Zuerst das Messsystem auflösen |
Verknüpfen Sie Dimensionen mit kontrollierten Anwendungsnachweisen
Verwenden Sie repräsentative kurze, mittlere und lange Proben mit dem angegebenen Werkzeug, Materialstapel, Druck und der angegebenen Auflagebedingung. Dokumentieren Sie gegebenenfalls Sitz, Schrägstellung, Kronenposition, Eindringtiefe, Ausbruch und Klemmgeometrie. Dimensionskorrelationen können ein Anwendungsmuster erklären, jedoch kann ein kleiner Eintreibversuch nicht jede Belastbarkeit oder jedes Substratergebnis ermitteln.
Normen dienen dazu, Akzeptanz zu gestalten, nicht sie zu erfinden.
Die offizielle ASTM-Norm F1667/F1667M-21a behandelt die Anforderungen und die Terminologie von Gewindebefestigungen. Sie enthält jedoch keine Angaben zur genauen Vorrichtung des Käufers, zum Format der Links-Rechts-Angabe oder zur anwendungsspezifischen Toleranz der Schenkellänge für jede Klammerkonstruktion.
Den Inspektionsumfang bewusst auswählen
Die Seite zu ISO 2859-1:2026 beschreibt die chargenweise Attributstichprobenprüfung mit AQL-Index. Sie unterstützt möglicherweise einen festgelegten Annahme-/Ablehnungsplan, jedoch sind eine Variable-Measurement-Studie und ein Attributstichprobenplan nicht austauschbar. Definieren Sie Fehlerklassen und Chargenidentität, bevor Sie eine der beiden Methoden anwenden.
Schreiben Sie das Prüfergebnis in Schichten.
Berichten Sie zuerst die Ergebnisse des Messsystems, dann die Rohdaten zur Verteilung, anschließend das Lagemuster und zuletzt die Korrelation der Messinstrumente. Geben Sie separat an, was beobachtet wurde, was vermutet wird und was als gesichert gilt. Diese Reihenfolge verhindert, dass ein spektakuläres Ergebnis eine ungenaue Messmethode oder eine heterogene Population verschleiert.
Geben Sie ProAirNails die Daten hinter dem Durchschnitt
Bitte geben Sie die Klammerserie, Kronen- und Drahtabmessungen, die Nennschenkellänge, die Beschichtung, die Sortierung, die Chargennummer, den Kartonplan, die Musterauswahl, die Vorrichtung, das Messgerät, die Rohmesswerte für die Links-Rechts-Messung, die Wiederholgenauigkeit, Bilder und die Antriebsbedingungen an. ProAirNails berät Sie gerne über Klammern , verwandte pneumatische Befestigungsmittel , das gesamte Produktsortiment und Musteranfragen über das Anfrageformular .
Beschränken Sie die Schlussfolgerung auf die Stichprobenhierarchie
Eine Prüfung der Schenkellängenkonsistenz pneumatischer Klammern kann weder den Zustand nicht vermessener Kartons noch die strukturelle Leistungsfähigkeit, die Kompatibilität mit Universalwerkzeugen oder das Langzeitverhalten der Klammern belegen. ProAirNails unterstützt die Analyse der erfassten Klammerdaten; Toleranzen, Stichproben und Anwendungsfreigabe liegen in der Verantwortung des Käufers.
Bewahren Sie Rohpaare und zugeordnete Muster auf. Wiederholen Sie die Prüfung der Konsistenz der Klammerbeinlänge bei pneumatischen Klammern nach Änderungen an Draht, Formgebung, Schneiden, Beschichten, Zusammenstellen, Verpacken, Lieferantenprozess, Messmethode oder Endverwendungsanforderungen.
Häufig gestellte Fragen
Warum nicht gleich den Durchschnitt beider Beine ausrechnen?
Der Durchschnittswert kann eine Links-Rechts-Asymmetrie verschleiern, die sich auf Penetration, Schräglage oder Clinch-Geometrie auswirkt.
Welche Klammerpositionen sollten beprobt werden?
Berücksichtigen Sie Streifenanfänge, -mittelpunkte und -enden über mehrere Kartons und kartierte Kartonpositionen hinweg.
Ist die Auflösung des Instruments ausreichend, um die Genauigkeit nachzuweisen?
Nein. Auch die Neupositionierung, die Befestigung der Vorrichtung, die Kontaktkraft, die Wahl des Bezugspunktes und die Einflüsse des Bedieners müssen überprüft werden.
Welche Statistiken sind nützlich?
Anzahl, Median, Mittelwert, Minimum, Maximum, Spannweite, Ausreißer und Verteilungsform beibehalten.
Sollen beschädigte Heftklammern im Datensatz verbleiben?
Beschädigungen durch unsachgemäße Handhabung müssen separat gekennzeichnet werden, damit sie nicht mit den Schäden durch die Produktion oder den Vertrieb verwechselt werden.
Was können zwei Spitzenwerte in den Daten bedeuten?
Sie könnten auf gemischte Populationen, unterschiedliche Prozesszustände oder eine Messmethode hinweisen, die einer Untersuchung bedarf.
Kann ein Dimensionspass ein gutes Clinching garantieren?
Nein. Werkzeug, Materialstapel, Unterstützung, Drahtgeometrie und Antriebsbedingungen beeinflussen ebenfalls das Ergebnis.
Warum sollte der Kartonstandort beibehalten werden?
Es zeigt, ob die Variation weit verbreitet ist oder sich auf bestimmte Kartons oder Verpackungsregionen konzentriert.
Wann sollte ein Ausreißer erneut gemessen werden?
Nach der Dokumentation erneut messen und beide Messwerte aufbewahren, anstatt den ursprünglichen Wert stillschweigend zu ersetzen.
Was sollte ein Lieferant erhalten?
Senden Sie Identität, Stichprobenkarte, Methode, Rohdatenpaare, Nachweise zur Wiederholbarkeit, Bilder und Anwendungsbeobachtungen.





