

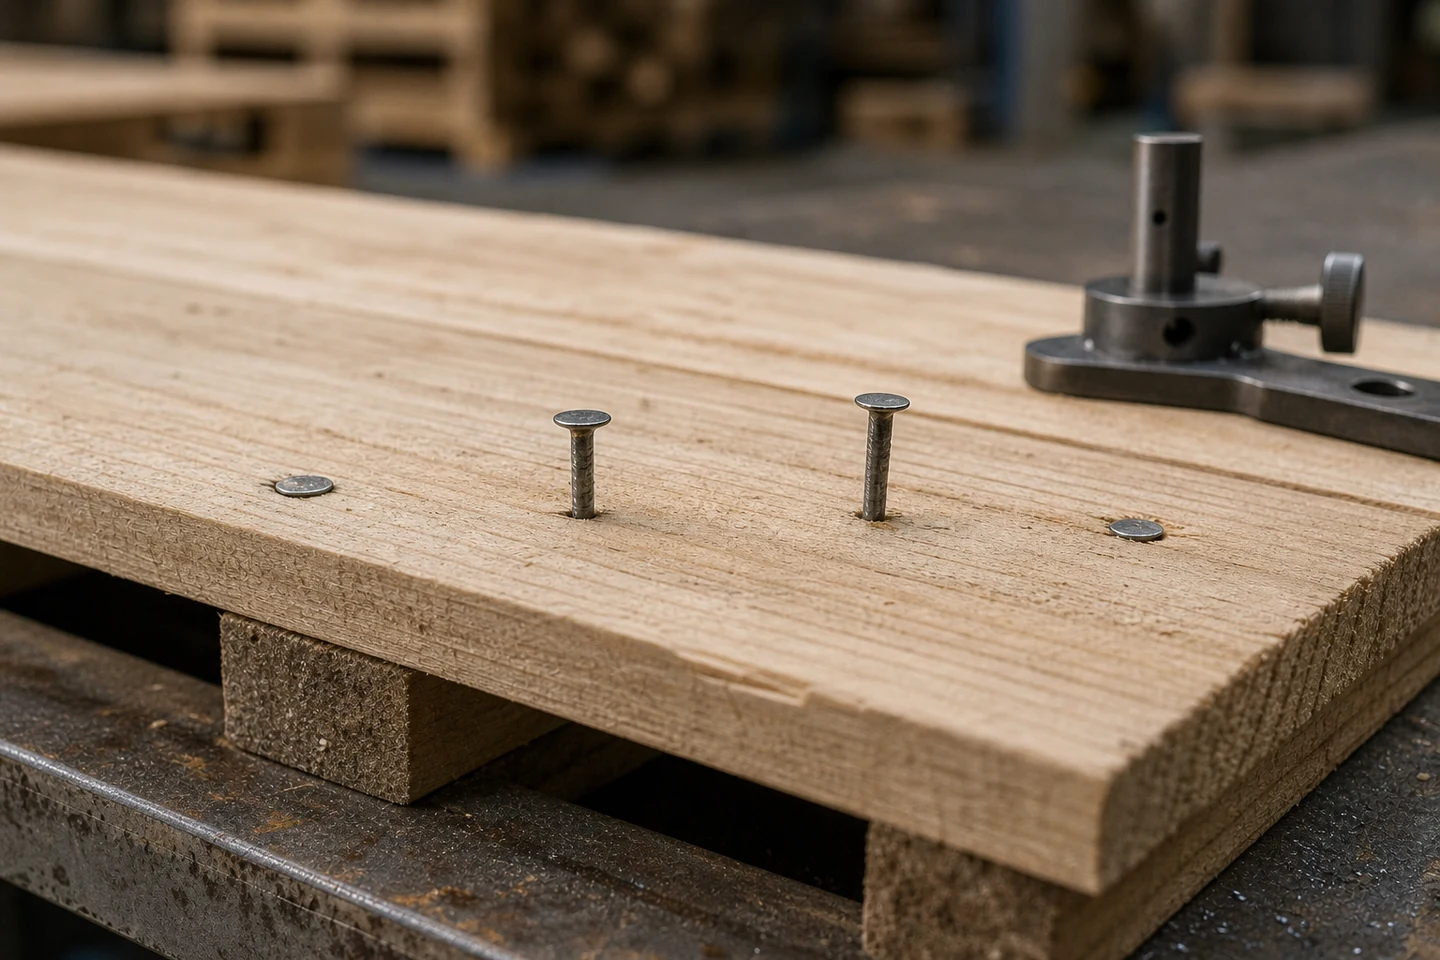
Le teste dei chiodi a spirale non a filo dovrebbero essere valutate in base a uno schema preciso, e non basandosi solo sul singolo chiodo più sporgente. Una testa sporgente può essere la conseguenza di un nodo, un rimbalzo, un contatto angolato, un chiodo danneggiato o un ciclo di foratura incompleto. Una profondità ripetuta, alta o bassa, lungo una serie di chiodi può indicare problemi di pressione, alimentazione dell'aria, impostazione dell'utensile, supporto, compatibilità dei chiodi o usura.
Arrestare e isolare l'utensile secondo le istruzioni in caso di rumori anomali, inceppamenti, elementi di fissaggio danneggiati o condizioni operative non sicure. La risoluzione dei problemi relativi alla profondità non deve mai bypassare un dispositivo di sicurezza.
Stabilire prima la superficie di riferimento
Definisci cosa si intende per "a filo" nell'applicazione: a livello con la superficie del legno, entro un intervallo di sporgenza approvato o all'interno di un incastro controllato che non schiacci le fibre. Il legno grezzo rende fuorviante una misurazione in un singolo punto, quindi utilizza un metodo di riferimento concordato sulla superficie circostante.
Registrare la specie o la qualità del legname, lo spessore, il livello di umidità, il supporto, la disposizione dei giunti, il riferimento dei chiodi, il modello dell'utensile, l'intervallo di pressione, la disposizione dei tubi flessibili e la velocità di produzione. Questi elementi fanno parte del risultato della profondità.
Misurare una breve corsa consecutiva
Contrassegnare 20 o un altro numero approvato di posizioni di fissaggio consecutive. Misurare ogni testa rispetto alla superficie locale, senza selezionare solo i difetti visibili. Annotare nodi, bordi, spazi vuoti, variazioni di venatura, arresti dell'operatore, movimento del tubo flessibile e posizione di ogni chiodo nella bobina.
Rappresentare i valori in sequenza. Un raggruppamento a una determinata profondità, una deriva graduale, l'alternanza di livelli alti e bassi e valori anomali isolati portano a diverse analisi.
Classifica la forma della distribuzione
| Modello osservato | Possibile mod | Controllo successivo controllato |
|---|---|---|
| Quasi tutte le teste orgogliose | Configurazione, pressione, erogazione dell'aria, impilamento rigido, regolazione della profondità | Conferma le specifiche e una configurazione nota |
| teste orgogliose isolate a caso | Caratteristiche del materiale, rimbalzo, evento di alimentazione, chiodo danneggiato | Mappa ciascun valore anomalo sulle evidenze locali |
| Variazioni di profondità durante la corsa | Recupero dell'aria, calore, restrizione dell'apporto, modifica della tecnica | Registrazione dei tempi e della pressione dinamica |
| Le teste si alternano o si ripetono ciclicamente | Geometria della bobina, avanzamento, sequenza di contatto, meccanismo dell'utensile | Mantenere intatte le posizioni dei chiodi e delle spirali. |
Verifica incrociata di materiali e strumenti senza mescolare le variabili
Dopo un'ispezione qualificata, confrontare lo stesso chiodo approvato e la stessa configurazione su un blocco di prova uniforme, quindi confrontare un chiodo confermato compatibile nel materiale originale. Mantenere fissi l'angolo di contatto, il supporto, la velocità e la disposizione di alimentazione. Interrompere l'operazione al primo evento anomalo di avanzamento o spinta.
Se il problema si verifica dopo aver lavorato su una tavola nodosa o non supportata, esaminare il materiale e la pila di giunti. Se invece il problema si verifica dopo aver lavorato su un blocco stabile, controllare il controllo della profondità, il contatto della punta, il motore, l'avanzamento, le guarnizioni, l'alimentazione e lo stato di manutenzione secondo le procedure del produttore.
Verificare la consegna dei voli durante l'evento.
Una lettura statica del manometro non mostra le condizioni complete durante cicli rapidi. Verificare la pressione di esercizio consentita, il diametro e la lunghezza del tubo flessibile, i raccordi, il comportamento del regolatore, il recupero del compressore e la richiesta simultanea di utensili. Registrare la cadenza di produzione perché un utensile potrebbe assestarsi correttamente a una velocità di prova lenta e variare durante una produzione reale.
Una pressione maggiore non è una soluzione universale. Può forzare eccessivamente posizioni di facile esecuzione, danneggiare il legno, aumentare lo stress sull'utensile e nascondere un'ostruzione o un problema di manutenzione.
Ispezionare la testa, il gambo e le fibre circostanti.
Per ogni elemento anomalo, verificare se la testa è inclinata, il gambo piegato, il legno schiacciato, il chiodo danneggiato o la disposizione alterata. Conservare i chiodi anomali e la spirale rimanente. Un chiodo sporgente ma dritto in un materiale denso fornisce un'indicazione diversa rispetto a una testa inclinata a seguito di un'alterazione del flusso di materiale.
Trasforma la trama in una regola di rilascio
Definire l'intervallo di profondità accettato, la frequenza di campionamento, la reazione a un valore anomalo e i fattori scatenanti per l'ispezione degli utensili o il contenimento del materiale. Conservare il grafico della sequenza con i dati relativi a utensili, chiodi, legname, pressione e operatore in modo da poter confrontare i modelli ricorrenti.
Il limite è evidente: una prova di profondità ridotta non certifica la resistenza dei giunti, le prestazioni a lungo termine dei pallet, la sicurezza degli utensili o la conformità del lotto. Tali conclusioni richiedono criteri di progettazione, campionamento, assistenza e qualità adeguati.
Consulta la categoria Chiodi a bobina e la più ampia gamma di elementi di fissaggio pneumatici . Invia il modello dell'utensile, il riferimento del chiodo, la pila di legname, il grafico della profondità, la registrazione dell'alimentazione dell'aria e le foto di eventuali anomalie tramite la pagina di richiesta informazioni quando risolvi i problemi relativi alle teste dei chiodi a bobina non a filo .
FAQ
Perché solo alcune teste di chiodi a spirale sono dritte e dritte?
Teste alte isolate possono corrispondere a nodi, spazi vuoti non supportati, contatti angolati, rimbalzi, chiodi danneggiati, disturbi di alimentazione o brevi eventi di erogazione dell'aria. Mappare ogni anomalia prima di modificare l'intera configurazione.
Aumentando la pressione del compressore, tutti i chiodi risulteranno a filo?
Non in modo affidabile. Potrebbe forzare eccessivamente posizioni più semplici e non corregge chiodi incompatibili, limitazioni di fornitura, componenti usurati, supporto inadeguato o contatto irregolare. Attenersi alle specifiche dell'utensile.
È possibile semplicemente martellare i chiodi a spirale sporgenti?
Seguire la procedura di riparazione del prodotto e del progetto. L'uso del martello può nascondere le tracce originali, piegare il fissaggio, danneggiare la superficie o produrre un risultato di giunzione non verificato.
Un grafico sequenziale rende misurabili le teste dei chiodi a spirale non a filo e mostra se il problema è sistematico, ciclico o locale.





