

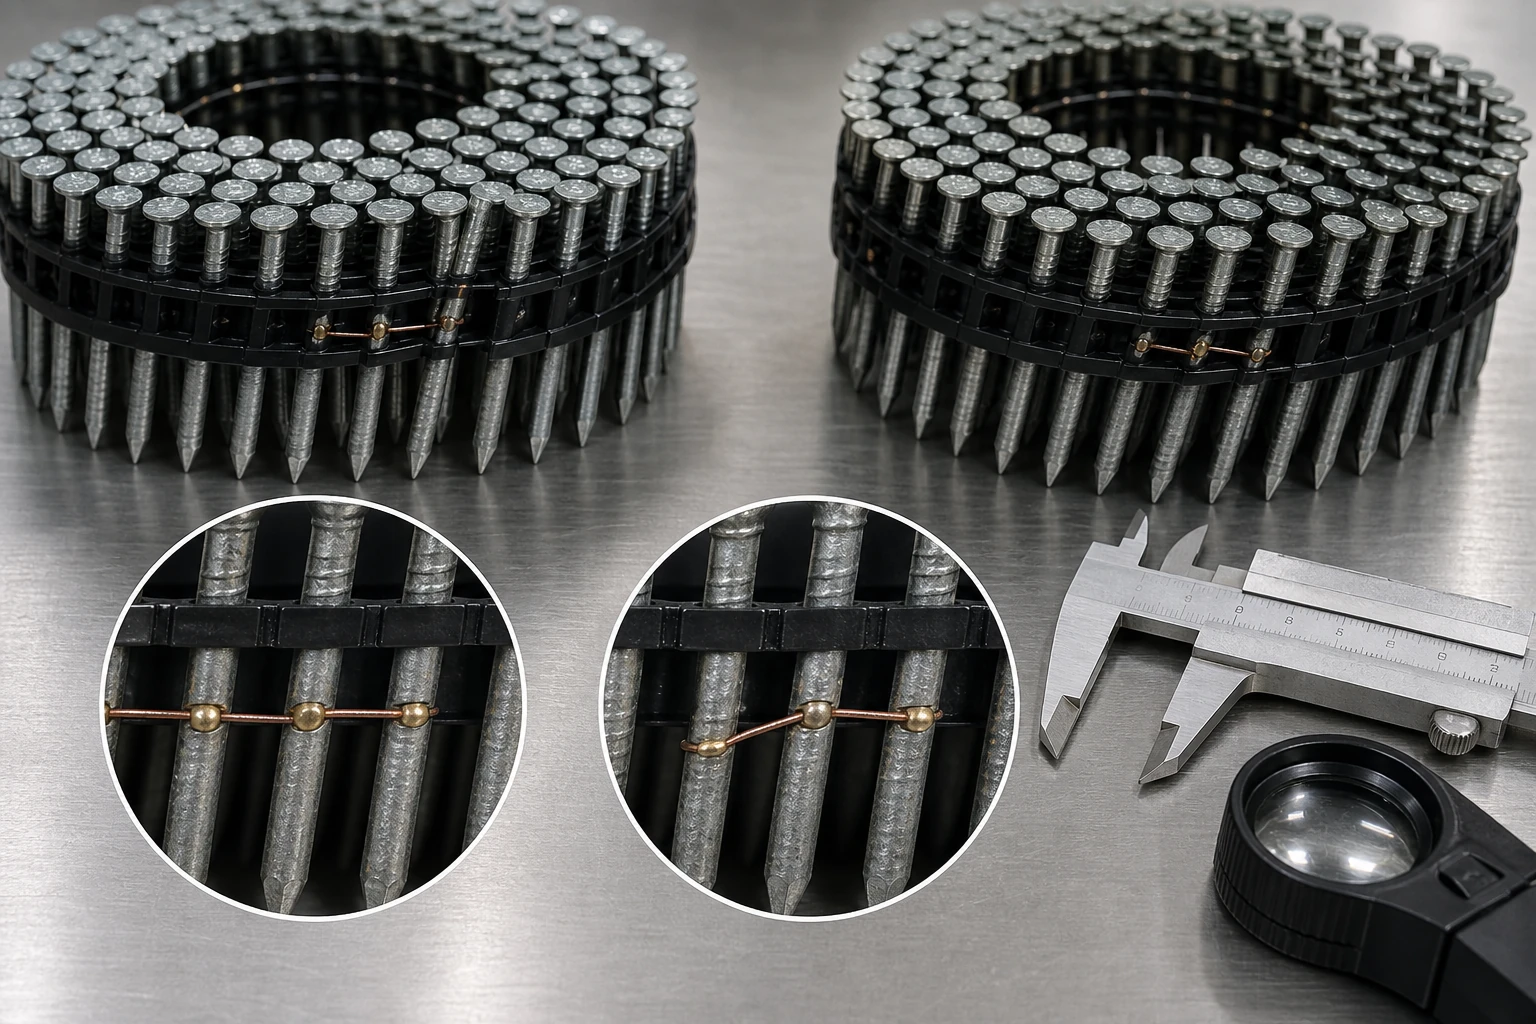
Un controllo dell'allineamento della saldatura del filo di chiodi in bobina verifica che ogni giunzione filo-collante rimanga nella posizione prevista rispetto al gambo del chiodo, al passo e al percorso di alimentazione. La giunzione deve essere documentata prima che la bobina venga rimodellata o caricata, poiché la manipolazione può spostare le spire allentate e cancellare la relazione tra una saldatura sporgente e un successivo intervento dell'utensile.
ProAirNails raccomanda di considerare la saldatura come una caratteristica specifica del punto. Mappare la giunzione, ispezionare diversi chiodi su entrambi i lati, conservare la parte iniziale e quella finale e confrontare qualsiasi interruzione dell'alimentazione con l'effettivo arrivo della giunzione al meccanismo di alimentazione.
Iniziate dall'articolazione, non dalla sagoma della bobina.
La rotondità generale della bobina è utile, ma non permette di stabilire se una giunzione di filo è centrata, decentrata, sporgente, tagliente, incrinata o localmente danneggiata dal calore. Posizionare la bobina in posizione di appoggio libero. Non comprimerla né rifilare la giunzione prima di averne registrato entrambe le facce e la posizione all'interno della bobina.
Assegna un codice di posizione a ogni saldatura
Identificare il lotto della bobina, la posizione nella scatola, il numero della bobina, il numero di spira e i numeri dei chiodi più vicini. Contrassegnare il lato del filo e la direzione di alimentazione. Un codice come C03-T04-N118 collega fotografie, misurazioni, campioni conservati ed eventi dell'utensile senza dover fare affidamento su una nota vaga come "saldatura difettosa vicino al centro".
Costruisci una striscia di misurazione centrata sull'articolazione
| Caratteristica | Registrazione congiunta | Confronta nelle vicinanze |
|---|---|---|
| Posizione della saldatura | Distanza dai gambi adiacenti | Posizione normale del filo rispetto al gambo |
| Offset laterale | Spostamento laterale del filo unito | Percorso del filo prima e dopo la giunzione |
| Sporgenza | altezza o sporgenza appuntita | Profilo del filo ordinario |
| Pece | Spaziatura su diverse unghie | Sezione remota della stessa bobina |
| Prove superficiali | Decolorazione, residui, screpolature | Superficie del filo non giuntato |
Leggere il percorso del filo nella direzione di alimentazione
Seguite in ordine il filo a monte, il giunto, il filo a valle e i gambi dei chiodi adiacenti. Una saldatura centrata può comunque introdurre una sporgenza; una saldatura decentrata può alterare l'inclinazione locale; e un giunto dall'aspetto pulito potrebbe trovarsi troppo vicino a un gambo. Registrate ogni condizione separatamente invece di valutare l'intero giunto con un unico punteggio visivo.
- Fotografare entrambi i lati del filo di collazione.
- Misurare prima di flettere la bobina.
- Lasciare almeno cinque chiodi su ciascun lato del giunto.
- Costruzione del leader e della coda del record.
- Raccogliere i frammenti staccati con il codice di localizzazione.
Mantenere distinti i difetti delle giunzioni dagli altri difetti della bobina.
Ovalizzazione, curve incrociate, teste piegate, residui di adesivo, guide deformate, trascinamento del caricatore e usura del driver possono tutti interrompere l'alimentazione. Devono rimanere rami separati nell'indagine. Un controllo dell'allineamento della saldatura del filo di chiodi in bobina diventa utile solo quando la condizione di saldatura sospetta e l'evento osservato condividono una posizione e una sequenza documentate.
Sincronizzare il giunto attraverso l'utensile
Utilizzare la chiodatrice specificata, le condizioni del caricatore, la pressione dell'aria, il substrato, il percorso di caricamento e il conteggio degli eventi. Annotare il numero di chiodi al momento del caricamento, dell'avvicinamento, dell'alimentazione, dell'interruzione, del recupero e di qualsiasi intervento. Arrestare in sicurezza se il filo sporge, si frammenta o si avverte resistenza. Seguire le istruzioni operative e di isolamento del produttore dell'utensile.
Classificare l'evento senza attribuirgli una causa eccessiva
| Modello osservato | Interpretazione immediata | Tocco successivo |
|---|---|---|
| Proiezione in congiunzione, evento allo stesso conteggio | Joint è un collaboratore credibile | Giunto conforme nello stesso utensile |
| Giunto disassato, nessun evento | Differenza geometrica senza effetto dimostrato | Ripetizione sul campione dichiarato |
| L'evento si verifica prima dell'arrivo del giunto | Il giunto non è sincronizzato | Rivista, tono, leader, condizione dello strumento |
| Frammenti liberi attorno all'articolazione | Contiene per verifica di sicurezza e identità | Frattura e evidenza di filo adiacente |
| Eventi che si verificano nelle sezioni remote della bobina | Il problema potrebbe essere più ampio e riguardare solo le saldature. | Ispezione dell'utensile e dell'intera bobina |
Utilizzare un elemento di fissaggio conforme allo standard previsto.
La pagina ufficiale ASTM F1667/F1667M-21a fornisce i requisiti e la terminologia per i dispositivi di fissaggio avvitati. Non definisce l'esatta dima di saldatura, il limite di utilizzo degli utensili o la regola di accettazione per ogni sistema di fissaggio a filo.
Espandere da un'articolazione a un lotto deliberatamente
La pagina ISO 2859-1:2026 descrive il campionamento per lotto indicizzato per AQL. Può supportare un piano dichiarato dopo che i difetti di saldatura sono stati definiti operativamente, ma non dimostra che un giunto esaminato sia rappresentativo di un'intera spedizione.
Stabilire il contenimento in base al modello di evidenza
Separare le bobine con sporgenze, fili allentati, identità incerta o eventi di alimentazione ripetuti nella stessa posizione. Conservare i confronti conformi dallo stesso cartone e da altre posizioni del cartone. Definire se il contenimento si applica a una bobina, a una regione del cartone mappata, a un intervallo di produzione o all'intero lotto; non ampliare o ridurre l'ambito di applicazione basandosi su una singola fotografia eclatante.
Prepara un'indagine che preservi la storia del feed
Fornire dimensioni e finitura dei chiodi, angolo di collazione e dettagli del filo, lotto, mappa del cartone, codici di posizione del giunto, misure, fotografie, modello dell'utensile, condizioni del caricatore, pressione, substrato, conteggio degli eventi e frammenti. ProAirNails può discutere di chiodi a bobina , della più ampia gamma di chiodi pneumatici , di altri prodotti e campioni tramite la pagina di richiesta .
Indica cosa può supportare il risultato della mappatura
Un controllo dell'allineamento della saldatura del filo per chiodi in bobina non può di per sé dimostrare la resistenza del giunto, le prestazioni strutturali, la compatibilità di ogni utensile o le condizioni delle bobine non esaminate. Una breve prova di un utensile non costituisce un test universale di durata. ProAirNails può fornire assistenza nell'interpretazione delle evidenze riscontrate sul prodotto; l'acquirente controlla l'autorizzazione all'applicazione e il campionamento.
Conservare le sezioni dei giunti, le sezioni di confronto, le immagini e i registri degli eventi. Ripetere il controllo dell'allineamento della saldatura del filo di chiodi in bobina quando cambiano il filo, le impostazioni di saldatura, il passo dei chiodi, il numero di bobine, l'imballaggio, il design del leader, l'utensile o i criteri di accettazione.
FAQ
La rotondità della bobina è sufficiente per approvare una saldatura?
No. Ispezionare separatamente la posizione del giunto, lo spostamento, la sporgenza, le condizioni della superficie e il passo circostante.
Perché numerare i chiodi vicino alla giunzione?
I numeri dei chiodi collegano la posizione fisica della saldatura al punto esatto in cui si verifica l'avanzamento del filo.
Un giunto sporgente deve essere rifilato prima dell'ispezione?
No. Conservare e fotografare le condizioni in cui è stato ricevuto il prodotto prima di qualsiasi modifica o prova con gli utensili.
Lo scolorimento può essere indice di un'articolazione debole?
No. Si tratta di prove superficiali che possono orientare le indagini, ma la loro solidità richiede un metodo appropriato e ben definito.
Quanti chiodi devono rimanere attorno a un'articolazione conservata?
Assicurati di averne a sufficienza su entrambi i lati per preservare il passo, il percorso del filo e la direzione di alimentazione; cinque fili per lato sono un buon punto di partenza.
Cosa succede se si verifica un problema con l'utensile prima dell'arrivo del giunto?
Indaga sul leader, sul caricatore, sul passo, sulle condizioni della bobina e sull'utensile, invece di attribuire l'evento alla saldatura.
È possibile che un singolo giunto di passaggio sblocchi una spedizione?
No. Il rilascio dipende dal piano di campionamento dichiarato, dalla definizione del difetto, dall'identità del lotto e dalla documentazione di applicazione.
Perché ispezionare entrambi i lati del filo?
Disallineamento, residui, sporgenze o crepe possono essere visibili solo su un lato della fascicolazione.
Quando si dovrebbero interrompere i test?
Arrestare e isolare l'utensile se si riscontrano fili taglienti, frammenti, resistenza anomala o alimentazione non sicura.
Cosa bisogna allegare a un reclamo?
Inviare bobine con codice di localizzazione, giunti conservati, immagini, misurazioni, condizioni degli utensili, conteggi, frammenti e identificazione del cartone.





