

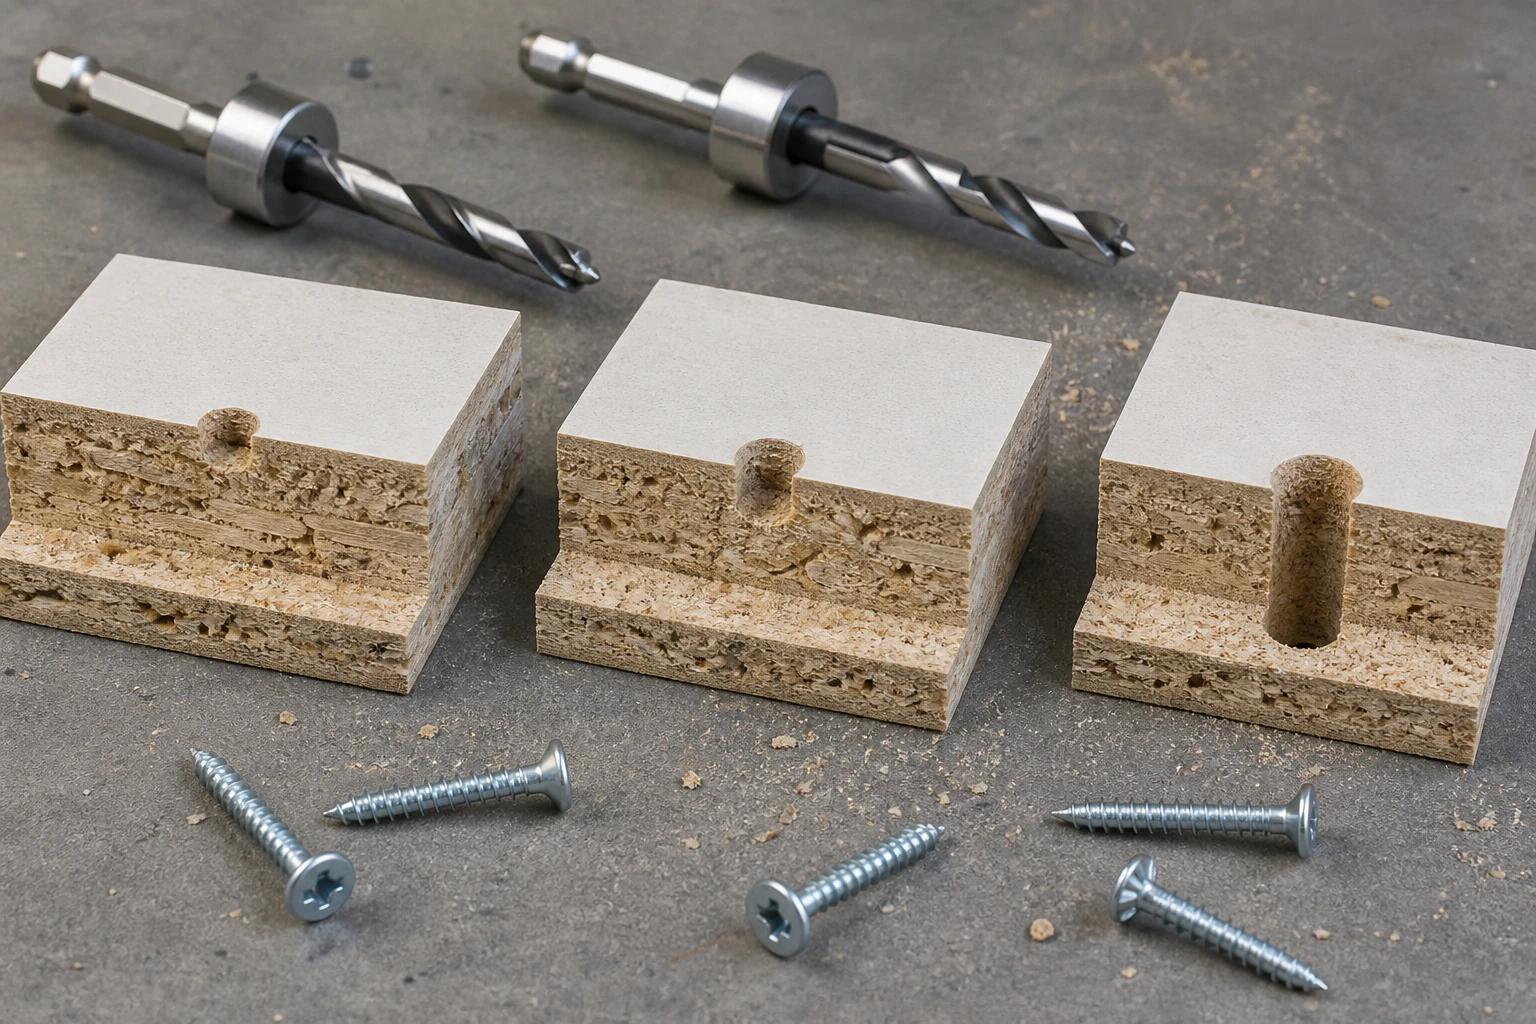
Sunta vida kılavuz deliği derinlik testi, çap, levha, vida, kenar mesafesi, alet ve oturma noktası sabit tutulurken, belirtilen delik derinlikleri sıralamasıyla karşılaştırılmalıdır. Faydalı sonuç, belirli bir bağlantı için çalışma derinliği aralığıdır; ilgisiz bir malzemeden kopyalanmış tek bir derinlik değil.
ProAirNails, onaylanmış bir temel referans noktasının yanında sığ, hedef ve derin koşulları test etmeyi ve ardından çakma davranışını, derz kapanmasını, çatlamayı, şişmeyi, sıyrılmayı ve çıkarıldıktan sonraki delik durumunu kaydetmeyi önerir. Derinlik, derz geometrisinin yalnızca bir parçasıdır.
Gerçek bir yüzeyden referans derinliği
Derinliğin levha yüzeyinden, donanım yüzeyinden, havşa deliğinden, kenardan veya kademeli omuzdan başlayıp başlamadığını belirtin. Aleti ve çözünürlüğü kaydedin. Talaş kaldığında, matkap ucu kesme çapının ötesine uzandığında veya levha yüzeyi sıkıştığında, matkap durdurma pozisyonu otomatik olarak gerçek delik derinliği anlamına gelmez.
Derinliği çaptan ayırın.
Derinlik kademesi boyunca aynı doğrulanmış uç çapını ve geometrisini kullanın. Kılavuz çapını, uç tipini, sivri ucu, ilgili yerlerde salınımı, talaş temizliğini ve delme yönünü kaydedin. Derinlik ve çap birlikte değişirse, test hangi değişkenin sonucu değiştirdiğini belirleyemez.
| Kontrollü alan | Kayıt | Neden önemli? |
|---|---|---|
| Pano | Tip, parti, kalınlık, yoğunluk, durum | Kontroller iş parçacığı desteği |
| Delik çapı | Bit, ölçülen boyut, geometri | Değişiklikler maddi etkileşimi |
| Delik derinliği | Gerçek derinlik ve referans yüzey | Hazırlanan iş parçacığı yolunu tanımlar. |
| Vida | Çap, uzunluk, diş, başlık, parti | Katılımı ve oturma düzenini tanımlar. |
| Sürücü uç noktası | Tork, derinlik, boşluk veya kafa durumu | Karşılaştırmaları tutarlı hale getirir. |
Derinlik merdiveni hazırlayın.
Mevcut veya önerilen proses etrafındaki seviyeleri seçin; pilotsuz veya yalnızca güvenli ve ilgili olduğunda oluşturulmuş bir kontrol noktası dahil edin. Her derin deliği tek bir panel kenarına yerleştirmek yerine, seviyeleri temsili kart pozisyonlarına dağıtın. Uç aşınmasının veya operatör öğrenmesinin derinlik sırasını takip etmemesi için tahrik sırasını rastgeleleştirin.
- Delme işlemine başlamadan önce panelleri ve delikleri numaralandırın.
- Durdurma noktasını gerçek kuyu derinliğiyle karşılaştırarak doğrulayın.
- Çipleri belirtilen yöntemlerden biriyle temizleyin.
- Her seviye için yeni ve benzer delikler kullanın.
- Kesit alınmış veya sondaj deliğinden çıkarılan örnekleri saklayın.
Kenar mesafesini ve aralığını sabit tutun.
Derinlik, yakındaki serbest kenarlar ve önceki deliklerle etkileşime girer. Delik konumu, kenar mesafesi, aralık, levha yönü ve bağlantı hizalaması için bir çizim kullanın. Kenara yakın derin bir pilot, geniş bir yüzey alanında aynı derinlikteki bir pilottan farklı bir arıza deseni oluşturabilir.
Belirtilen varış noktasına kadar sürüş yapın.
Eklem için uygun bir oturma kuralı seçin: kafa hizalama durumu, donanım kapanması, eklem boşluğu, tork aralığı veya onaylanmış başka bir bitiş noktası. Aleti, ucu, hızı, hizalamayı, sıkıştırma durumunu ve yapılan müdahaleleri kaydedin. Daha yüksek bir tork değeri elde etmek için bitiş noktasından sonra döndürmeye devam etmeyin.
Hem kurulum hem de ortak kullanım kanıtlarını okuyun.
Başlangıç stabilitesini, gerekli dönüşleri, tahrik imzasını, oturmayı, baş veya girinti hasarını, tahta şişmesini, çatlamayı, sıyrılmayı, boşluğu, hizalamayı ve hareketi gözlemleyin. Sökme işleminin yöntemin bir parçası olduğu durumlarda, vida kalıntılarını, delik duvarlarını, alt durumu ve vida dişlerini inceleyin. Sorunsuz bir tahrik, otomatik olarak güçlü bir bağlantı anlamına gelmez.
Derinlik desenini yorumlayın.
| Sonuç modeli | Olası yorum | Sonraki kontrol |
|---|---|---|
| Sığ delikler yarık veya şişkin | Girişe yakın yüksek yer değiştirme | Çap, derinlik, kenar ve tahta özelliklerini inceleyin. |
| Orta derinlikteki koltuk sürekli olarak | Aday değerlendirme penceresi | Bu işlemi genel ve parti bazında tekrarlayın. |
| Derin delikler erken soyulma | Etkin iplik desteğinde azalma | Bağlantı ve taban geometrisini inceleyin. |
| Tüm seviyeler büyük ölçüde farklılık gösterir. | Derinlik baskın olmayabilir. | Kontrol tahtası, çap, alet ve hizalama |
| Sürüş başarılı, birleşim boşluğu başarısız. | Oturma işareti, kapanış anlamına gelmez. | Donanım ve montaj geometrisini inceleyin. |
Gerçek derinliği doğrulayın
Uygun bir derinlik yöntemi kullanın, gerektiğinde temsili örneklerden kesitler alın ve matkap ucunun etkisini hesaba katın. Dipte biriken talaşlar, deliğin tamamlanmış gibi görünmesine neden olurken, kullanılabilir derinliği azaltabilir. Ölçümlerin temizlikten önce mi yoksa sonra mı yapıldığını ve deliğin ölçümden zarar görüp görmediğini kaydedin.
Tork kanıtlarını kapsam dahilinde tutun.
Resmi ISO 16047:2005 sayfası, belirtilen koşullar altında dişli bağlantı elemanları için tork/sıkıştırma kuvveti testini ele almaktadır. Sunta levha kılavuz deliği derinliğini belirlemez veya bağlantı kapasitesini kanıtlamaz. Sunta levhada herhangi bir tork sinyali için beyan edilmiş bir uygulama yöntemi ve uygun bir korelasyon gereklidir.
Örnek pano varyasyonu kasıtlı olarak
ISO 2859-1:2026 sayfası, özelliklere göre parti bazında örneklemeyi açıklamaktadır. Alıcı yine de kart ve vida partilerini, derinlik seviyelerini, panel konumlarını, arıza modlarını, örnek sayısını, kabulü ve yanıtı tanımlamalıdır. Bir kart kenarında veya yoğunluk bölgesinde kümelenmeyi ortalamaya almayın.
Pencereyi üretim kontrolüne dönüştürün
Uç ve revizyonu, nominal derinliği ve izin verilen aralığı, durdurucu veya fikstürü, doğrulama sıklığını, talaş temizleme yolunu, aleti, levhayı, vidayı, uç noktayı, muayeneyi ve tepkiyi belirtin. Uç değişimi, durdurucu hareketi, levha değişimi veya anormal bağlantıların oluşmasından sonra kurulumu sorgulayın.
Detaylı bilgi talebi gönderin
Vida boyutlarını ve dişini, levha özelliklerini, bağlantı çizimini, kılavuz çapı ve derinlik aralığını, kenar mesafesini, donanımı, aleti, uç noktayı, sonuçları, kusurları ve kabulü belirtin. ProAirNails, sorgulama sayfası aracılığıyla sunta vidaları , daha geniş vida yelpazesi , ilgili ürünler ve örnekler hakkında bilgi verebilir.
Tek bir derinliği evrensel bir kural haline getirmeyin.
Sunta levha vida kılavuz deliği derinlik testi, her levha yoğunluğunu, nem koşulunu, vida geometrisini, bağlantıyı, yükü veya kullanım ömrünü kanıtlayamaz. Mobilya tasarımının, yapısal değerlendirmenin veya güvenli alet kontrolünün yerini alamaz. ProAirNails, tespit edilen vida kanıtlarını destekleyebilir; nihai bağlantı tasarımcıya aittir.
Sığ, kabul edilebilir ve derin koşullardan alınan örnekleri, delik ve vida kayıtlarıyla birlikte saklayın. Levha, matkap ucu, çap, derinlik durdurucu, vida, alet, donanım, kenar mesafesi veya uç noktada yapılan değişikliklerden sonra sunta vida kılavuz deliği derinlik testini tekrarlayın.
Sunta vida kılavuz deliği derinlik testini kullanarak doğrulanmış bir çalışma aralığı ve delme işlemi bu aralığın dışına çıktığında oluşacak tepkiyi belirleyin.
SSS
Kılavuz deliği derinliği, matkap durdurma pozisyonuyla aynı mıdır?
Hayır. Bit noktası, yüzey sıkıştırması, talaşlar, fikstür boşluğu ve durdurma geometrisi gerçek derinliği değiştirebilir.
Pilot çapını neden sabit tutalım?
Çap ve derinliğin birlikte değişmesi, her iki değişken hakkında da net bir sonuca varılmasını engellemektedir.
Pilotsuz kontrol sistemi eklenmeli mi?
Yalnızca ilgili, güvenli ve materyal ve ortak soru için onaylanmış olduğunda dahil edin.
Derinlik merdiveni nedir?
Bu, önerilen süreç etrafında planlanmış bir dizi sığ, hedef ve derin koşuldur.
Sürüş sırasını neden rastgeleleştiriyoruz?
Bu, uç aşınmasını, tahta dizilimini veya operatörün derinlik seviyelerini takip etmeyi öğrenmesini önler.
Düzgün sürüş, eklemlerin sağlamlığını kanıtlayabilir mi?
Hayır. Kapanma, boşluk, hasar, hareket ve gerekli performans kanıtlarını ayrı ayrı kaydedin.
Gerçek derinlik nasıl doğrulanabilir?
Uygun bir derinlik yöntemi kullanın ve matkap ucunun yönünü de dikkate alarak, gerektiğinde temsili örnekler alın.
Aşırı derin bir pilot uygulamasının belirtileri nelerdir?
Erken soyulma, azalmış kavrama, anormal oturma veya zayıflamış bağlantı belirtileri, aşırı derinliğe işaret edebilir.
Kurulum ne zaman sorgulanmalıdır?
Uç, durdurucu, tahta, vida, alet, donanım veya anormal sonuç değişikliklerinden sonra kontrol edin.
Üretim kontrolüne neler dahil edilmelidir?
Uç, çap, derinlik aralığı, referans, doğrulama, çip temizleme, bitiş noktası, örnekleme ve reaksiyonu belirtin.





