

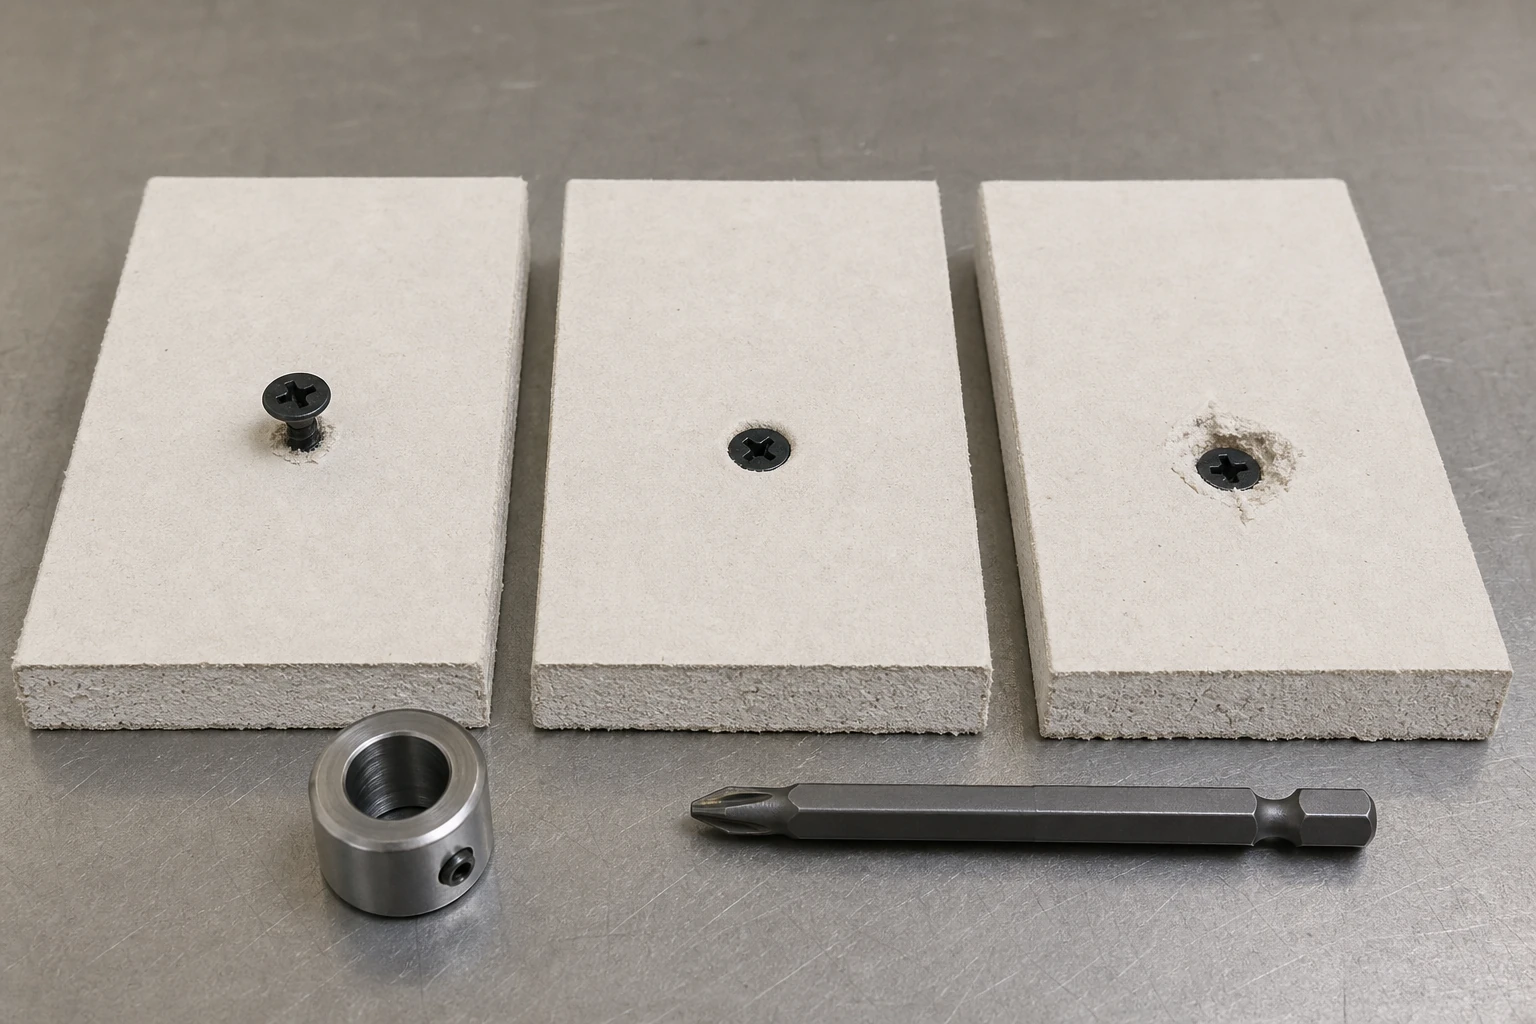
Alçıpan vida başı oturma derinliği aralığı, bitirme işlemi için çok dışarıda kalan bir baş ile alçıpan kağıt yüzeyinin yırtılmasına veya etkili desteğini kaybetmesine neden olacak kadar fazla sıkılan bir baş arasındaki kontrollü aralıktır. Bu, evrensel bir derinlik numarası değil, bir işlem aralığıdır, çünkü levha yoğunluğu, çerçeveleme, vida geometrisi, alet kontrolü, açı ve operatör tekniği, ortaya çıkan oturma derinliğini değiştirir.
ProAirNails, temsili paneller üzerinde fiziksel durumlar tanımlamayı ve ardından belirtilen sınır koşulları altında kabul edilen durumun içinde tekrar tekrar yer alan takım ayarlarını bulmayı önermektedir.
Ölçüm yapmadan önce üç oturma durumunu adlandırın.
Çıkıntılı bir baskı başı, kağıt yüzeyinin üzerinde veya yeterince altında kalır ve son işlemeyi engelleyebilir. Kabul edilebilir bir baskı yeri, baskı başının etrafındaki kağıt yüzeyini korurken belirtilen çukuru oluşturur. Aşırı baskı yapılmış bir baskı yeri, kağıdı yırtar, keser veya ciddi şekilde ezer. Sınırda olan örnekler, denetçilerin aynı görsel dili paylaşması için saklanmalıdır.
Tek bir hedef değil, derinlik merdiveni oluşturun.
Temsili levha ve çerçeve hazırlayın. Muhafazakar bir ayardan başlayarak, kontrolü belgelenmiş artışlarla ilerletin ve her seviyede sabit bir sayı uygulayın. Normal, hafif açılı, kenara yakın, derze yakın ve daha sert veya daha yumuşak destek koşullarını yalnızca kurulumu temsil ettikleri zaman dahil edin. Konum kodları olmadan bunları karıştırmayın.
Her sonucun yanına girdi kayıtlarını ekleyin.
| Giriş grubu | Kayıt | Neden önemli? |
|---|---|---|
| Vida | Tip, uzunluk, başlık, diş, kaplama, parti | Etkileşim ve yazılı iletişim |
| Pano | Tip, kalınlık, parti, durum | Yüz ve çekirdek yanıtı |
| Çerçeveleme | Malzeme, kalınlık, konum, destek | Sürüş direnci |
| Alet | Model, burunluk, ayar, hız | Derinlik kontrolü ve tekrarlanabilirlik |
| Operatör | Açı, basınç, sıra | Uygulanan sınır koşulu |
Sadece derinlikten önce makalenin sürekliliğini değerlendirin.
Yan ışık ve yakından inceleme kullanarak halkaları, kesikleri, kalkmış kağıdı, yırtılmış lifleri ve ezilmiş çekirdeği tespit edin. Kağıt durumu dikkate alınmadan yapılan derinlik okuması, aşırı zorlanmış bir baskı kafasını kabul edilebilir olarak yanlış sınıflandırabilir. Bunun aksine, görsel olarak sağlam bir baskı yüzeyi bile bitirme gereksinimi ve bağlantı spesifikasyonuna göre kontrol edilmelidir.
- Her sürüş konumunu ve ayarını işaretleyin.
- Kabul edilen sınır örneklerini saklayın.
- Normal ve eğik ışık altında çekilmiş fotoğraflar.
- Yüzey incelemesinden sonra kesitler alın.
- Her alet ayarını ve müdahalesini kaydedin.
Kararlı bölgenin merkezini bulun.
En kolay panelde çıkıntılı bir başlığın oluşmasını kıl payı önleyen bir ayar yerine, kabul edilebilir bölgenin her iki tarafında da boşluk bırakan bir ayar seçin. Bu merkez ayarını, temsili levha birleşim yerleri, çerçeveleme pozisyonları, operatörler ve alet aşınma durumları genelinde test edin. Kullanılabilir alçıpan vida başlığı oturma derinliği aralığı, belirtilen bu koşullar altında sabit kalmalıdır.
Her bir kalıba farklı şekilde tepki verin.
| Model | Muhtemel soruşturma | Kontrollü yanıt |
|---|---|---|
| Çoğunlukla gururluyum | Ortam, katılım, araç yaklaşımı | Kariyer basamaklarında yükselin. |
| Çoğunlukla yırtılmış kağıt | Aşırı derinlik, basınç, yumuşak tahta | Geri çekilin ve merkezi doğrulayın. |
| Aynı anda hem gururlu hem de kederli | Destek, açı veya aletteki değişiklik | Öncelikle süreç varyasyonunu azaltın. |
| Yalnızca kenarlara yakın arızalar | Konum ve destek sınırı | Kenar yöntemini ayrı olarak tanımlayın. |
| Uzun mesafede sürüklenmek | Burunluk aşınması veya ayar hareketi | Aralık kontrolleri ekle |
Vida özelliklerini montaj varyasyonundan ayırın.
Saklanan vida örneklerini karşılaştırın ve kimliklerini doğrulayın, ancak her oturma kusurunun bağlantı elemanından kaynaklandığını varsaymayın. Kontrollü alet, tahta, çerçeve ve operatör koşullarıyla tekrarlayın. Sonuç, diğer girdiler sabit kalırken bir vida partisine uyuyorsa, bu kanıtı saklayın; alete veya konuma uyuyorsa, ilgili işlemi düzeltin.
Ürün standardını bağlamına yerleştirin.
Resmi ASTM C1002-22 sayfası, alçıpan ürünlerinde kullanılan çelik kendinden delmeli kılavuz vidalarını kapsar. Ancak her proje için son işlem için gereken çukur, takım ayarı, levha durumu veya kabul edilebilir levha boyutunu tanımlamaz.
Tork verilerini destekleyici kanıt olarak kullanın.
ISO 16047:2005 sayfası, belirtilen koşullar altında dişli bağlantı elemanları için tork/sıkıştırma kuvveti testini ele almaktadır. Alçı kağıdı ile oturma işlemini doğrudan yeniden üretmemektedir ve temsili levha denemeleri yapılmadan tork, evrensel bir derinlik ayarına dönüştürülmemelidir.
Sınır örnekleriyle üretim kontrolü
Sığ kabul edilebilir kenar, tercih edilen merkez, derin kabul edilebilir kenar ve arıza durumlarına ait fotoğrafları veya saklanmış örnekleri kontrol noktasına yerleştirin. Başlangıçta, ayarlamadan sonra, kesintilerden sonra ve belirtilen aralıklarla kontrol edin. Sonuç pencereden çıktığında etkilenen üretim aralığını kaydedin.
Panel haritasının tamamını ProAirNails'e getirin.
Vida spesifikasyonu ve lot numarası, levha ve çerçeve, alet ve burun parçası, ayarlar, operatör yöntemi, derinlik-merdiven haritası, kağıt durumu, bölümler, kusur yerleri ve kabul durumları hakkında bilgi verin. ProAirNails, sorgulama sayfası aracılığıyla alçıpan vidaları , daha geniş vida yelpazesi , ilgili ürünler ve örnekler hakkında bilgi verebilir.
Pencereyi mevcut koşullarına uygun şekilde takılı tutun.
Alçıpan vida başı oturma derinliği penceresi, test edilen levha, çerçeve, vida, alet, operatör ve ortam dışında yapısal kapasiteyi, bitirme kalitesini veya performansı garanti edemez. Proje özelliklerinin, kod gereksinimlerinin veya ekipman talimatlarının yerini almaz. ProAirNails, tespit edilen vida kanıtlarını destekleyebilir; saha sürecini montajcı kontrol eder.
Merdiven ve merkezleme sonuçlarını saklayın. Vida, levha, çerçeve, alet, burunluk, operatör yöntemi veya kabul kriterlerinde yapılan değişikliklerden sonra alçıpan vida başı oturma derinliği aralığını yeniden doğrulayın.
SSS
Daha derine açılan bir vida her zaman daha iyi mi oturur?
Hayır. Aşırı derinlik, kağıt yüzeyini yırtabilir ve vida başının etrafındaki desteği azaltabilir.
Gururlu alçıpan vidası nedir?
Bu, baş kısmı istenen bitmiş yüzeyin üzerinde veya yeterince altında kalan bir vidadır.
Derinlik ölçer neden kullanılır?
Bu, gururlu halden kabullenmiş hale ve aşırıya kaçmış hale geçişi ortaya koyuyor ve mevcut süreç marjını gösteriyor.
Kağıdı incelemeden kalınlığı değerlendirmek doğru mu?
Hayır. Kağıt sürekliliği çok önemlidir çünkü düşük kafa seviyesinde bile aşırı baskı meydana gelebilir.
Sınır değerdeki örnekleri neden saklıyoruz?
Operatörlerin ve denetçilerin aynı fiziksel kabul kuralını uygulamalarına yardımcı olurlar.
Tek bir alet ayarı her tahta için işe yarar mı?
Hayır. Tahta yoğunluğu, çerçeveleme, aletin durumu, açı ve operatör basıncı oturma pozisyonunu değiştirebilir.
Tek bir oturumda hem gurur verici hem de hayal kırıklığı yaratan sonuçlara ne sebep olur?
Destek, açı, alet tepkisi veya levha koşullarındaki büyük farklılıklar, kararlı bölgenin çökmesine neden olabilir.
Üretim kontrolleri ne zaman yapılmalıdır?
Sistem başlatıldığında, ayarlamalar veya kesintilerden sonra ve çalışma sırasında belirli aralıklarla kontrol edin.
Oturma derinliğini yalnızca tork belirler mi?
Hayır. Tork verileri ve temsili levha yüzeyi kanıtları, kararın farklı kısımlarına yanıt veriyor.
Bir şikayetin soruşturulmasına hangi bilgiler yardımcı olur?
Vida kimliğini, malzemeleri, alet ayarlarını, panel haritasını, yazılı kanıtları, arıza yerlerini ve saklanan örnekleri gönderin.





